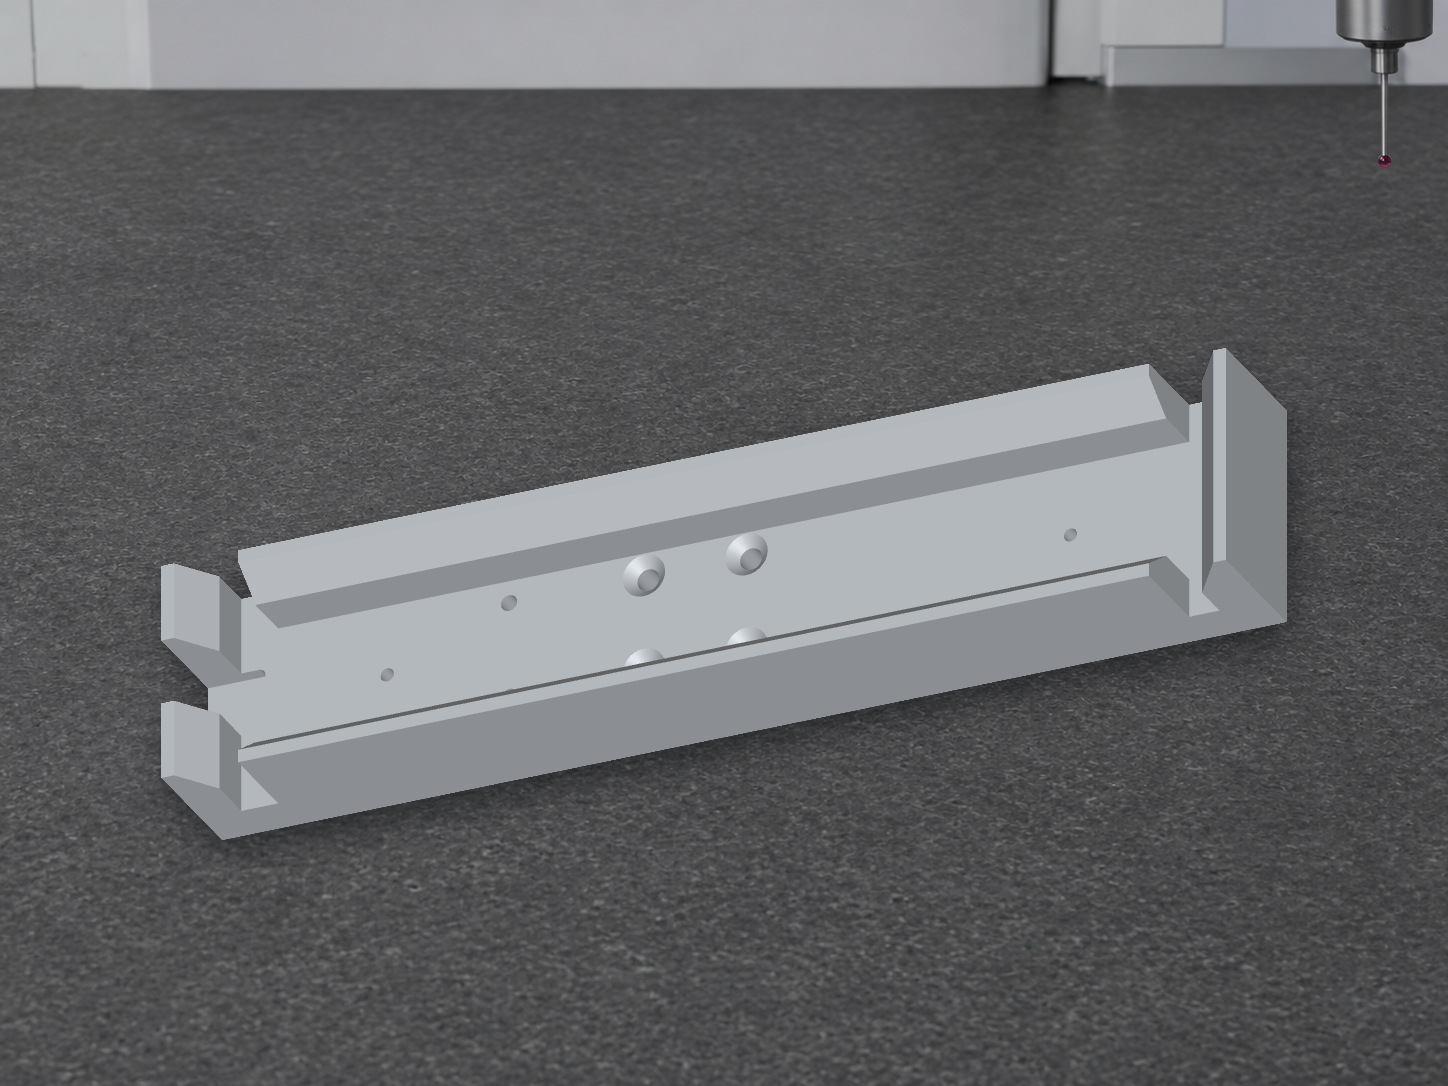
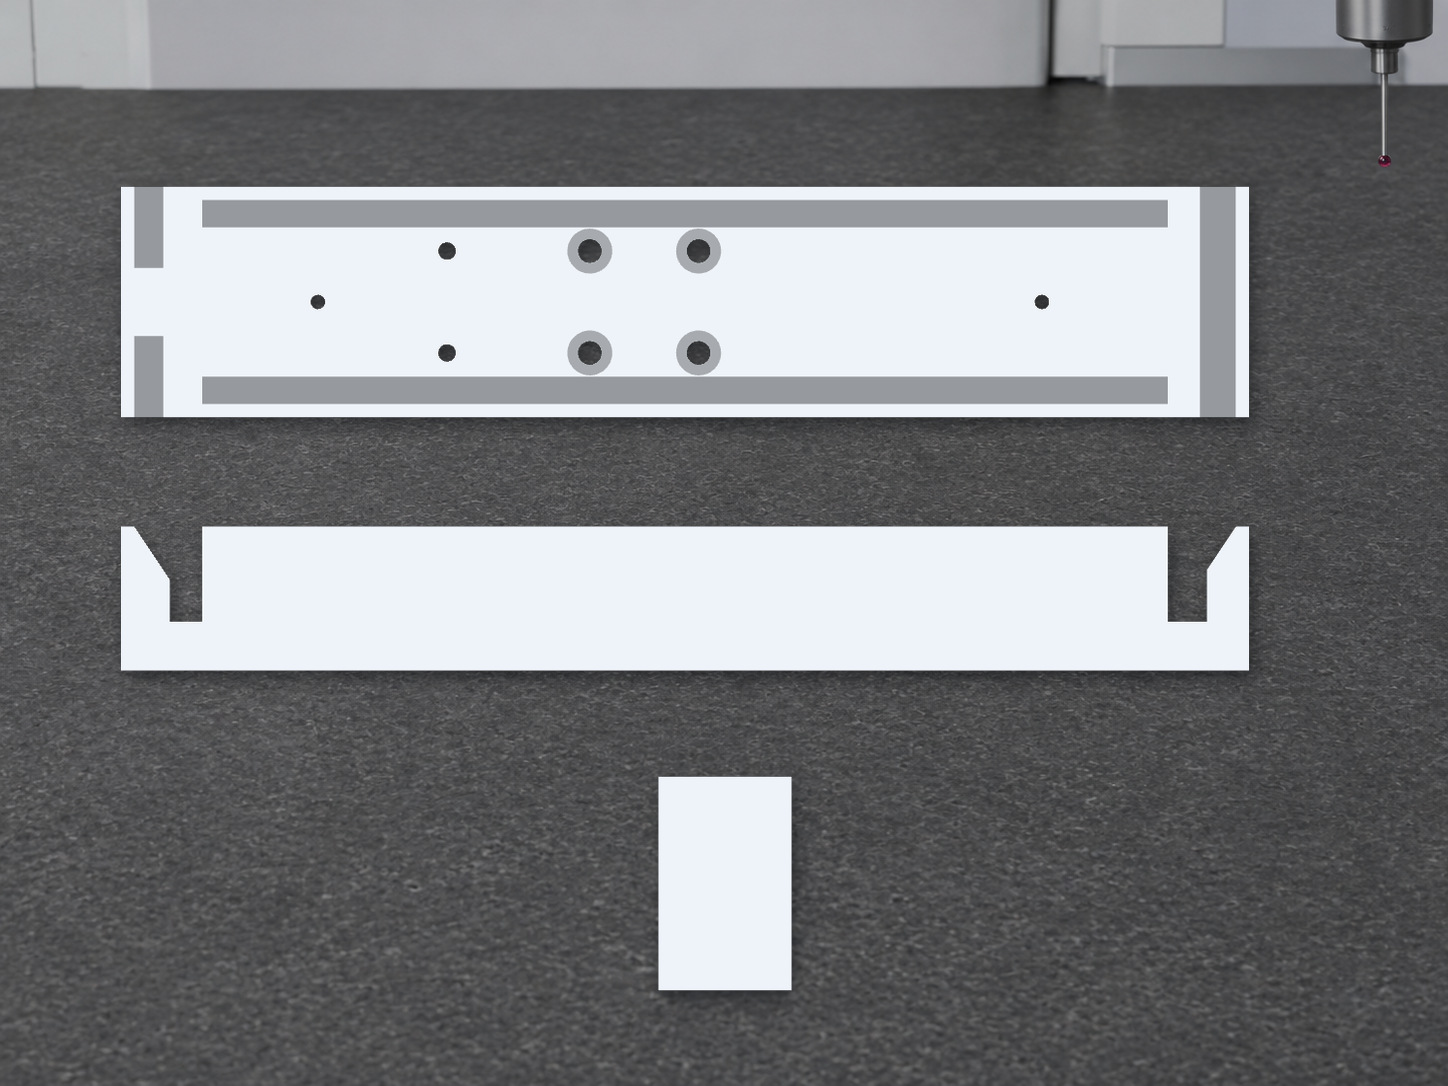
样本架滑座的入口能装入,走到中段却变紧,不一定是斜槽角度出了问题。这个长条铝合金滑座的一面有贯穿大部分长度的槽形凹腔和沉头安装孔,两端各有带斜面的槽口;背面还有两处带台阶的局部凹位以及不同深度的孔。加工评审需要把长向底面、端槽轮廓和背面避让分开,再用同一套基准解释它们在装配时如何相互影响。
一、审图:两端斜槽和背面凹位各管什么
长槽面、两端斜口和背面凹位处在不同平面,不能都归入外形尺寸。先与配套件确认长槽中哪些面承托、哪些面留间隙,再识别两端斜槽的斜面、直壁和深度。背面两处台阶凹位要按实际底面分别验收;以浅层起算和以总厚起算,读数含义不同。沉头孔和螺纹孔也应分项看,沉头合格不代表安装后的螺钉一定不会侵入配合空间。
二、装夹:让细长毛坯有连续承托
先建立可重复的长向安装面,安排靠近夹紧点的支承,再粗铣槽形区域。长腔去料后截面变化明显,不能靠两端压紧把中段拉平。可在粗加工后松夹观察变形,确认后再精修长面和两端槽口。翻面做背部台阶凹位时,应以已完成的面和方向基准复位;若垫块压在凹位边上,局部挠曲可能使背部深度与整体平面数据同时失真。
三、加工:按实际轮廓修斜面和孔口
两端斜槽要分别核对斜面的走向和槽口余量,避免程序镜像后将进刀方向或避让做反。长腔、角部过渡与相邻沉头孔应尽量保持同一装夹关系。去毛刺时注意槽的窄边、斜面交界和贯穿孔的背口,以免刮擦配合件。若图纸约定钝化等表面处理,验收时应按成品状态检查接触面和螺钉落座,不用加工中间件的状态代替。
四、检测:测完两端,还要测中段
三坐标以确认的安装面和长边建系,在入口、中段和另一端分段取点,检查长槽两侧与底面的相对方向。两端斜槽可检查直边、深度与斜面轮廓,背面凹位则分别记录每级高度。紧固件头部如果突出,应同时核对沉头深度和实际螺钉,不把问题一律归到槽宽。首件记录应注明自由状态和装夹状态,便于判别紧固是否让滑座变形。
五、试配:把卡滞位置记下来
按约定方向装入样本架或检具,低速走完整行程,记录异常发生在入口、长腔中部还是端部过渡。单点刮擦可先查孔口翻边和局部毛刺;连续变紧则查长向基准、滑座弯曲或配合件自身误差。未锁紧时顺畅、锁紧后发涩,应优先复查接触面和紧固顺序,别直接磨掉端槽。试配后也要检查取出动作,避免只确认能装进却难以退回。
复产可保存首件的分段测点、紧固顺序、表面处理状态和配套件版本。出现异常时对照测点和卡滞位置,比单独记录“推不动”更容易定位原因。
交付周转宜让滑座沿长度受托,并将不同零件的斜槽口彼此隔开。重新包装后如果出现局部碰伤,要复核有效轮廓,不用扩大整段槽宽来掩盖。
莱图加可评估这类样本架滑座的长腔加工、双面检测和配套试验。询价时建议明确配套件、全行程及锁紧状态,以便合理安排首件检验。
常见问题 FAQ
1、仅比较两端槽口是否够?
不够,中段变形或孔口毛刺也可能导致发涩。
2、斜面能只用槽宽验收吗?
不能,还要确认斜面方向、深度及轮廓。
3、为何分别看自由与锁紧状态?
有助于区分滑座本身的形状误差和安装引起的变形。
4、沉头孔应该怎样试配?
用实际紧固件核对头部落座与运动空间,不仅看沉头尺寸。
5、从一端能装入就算合格吗?
应按约定工况走完全程,并检查端部和退回动作。
有零件加工需求扫一扫,唐经理:17706216422