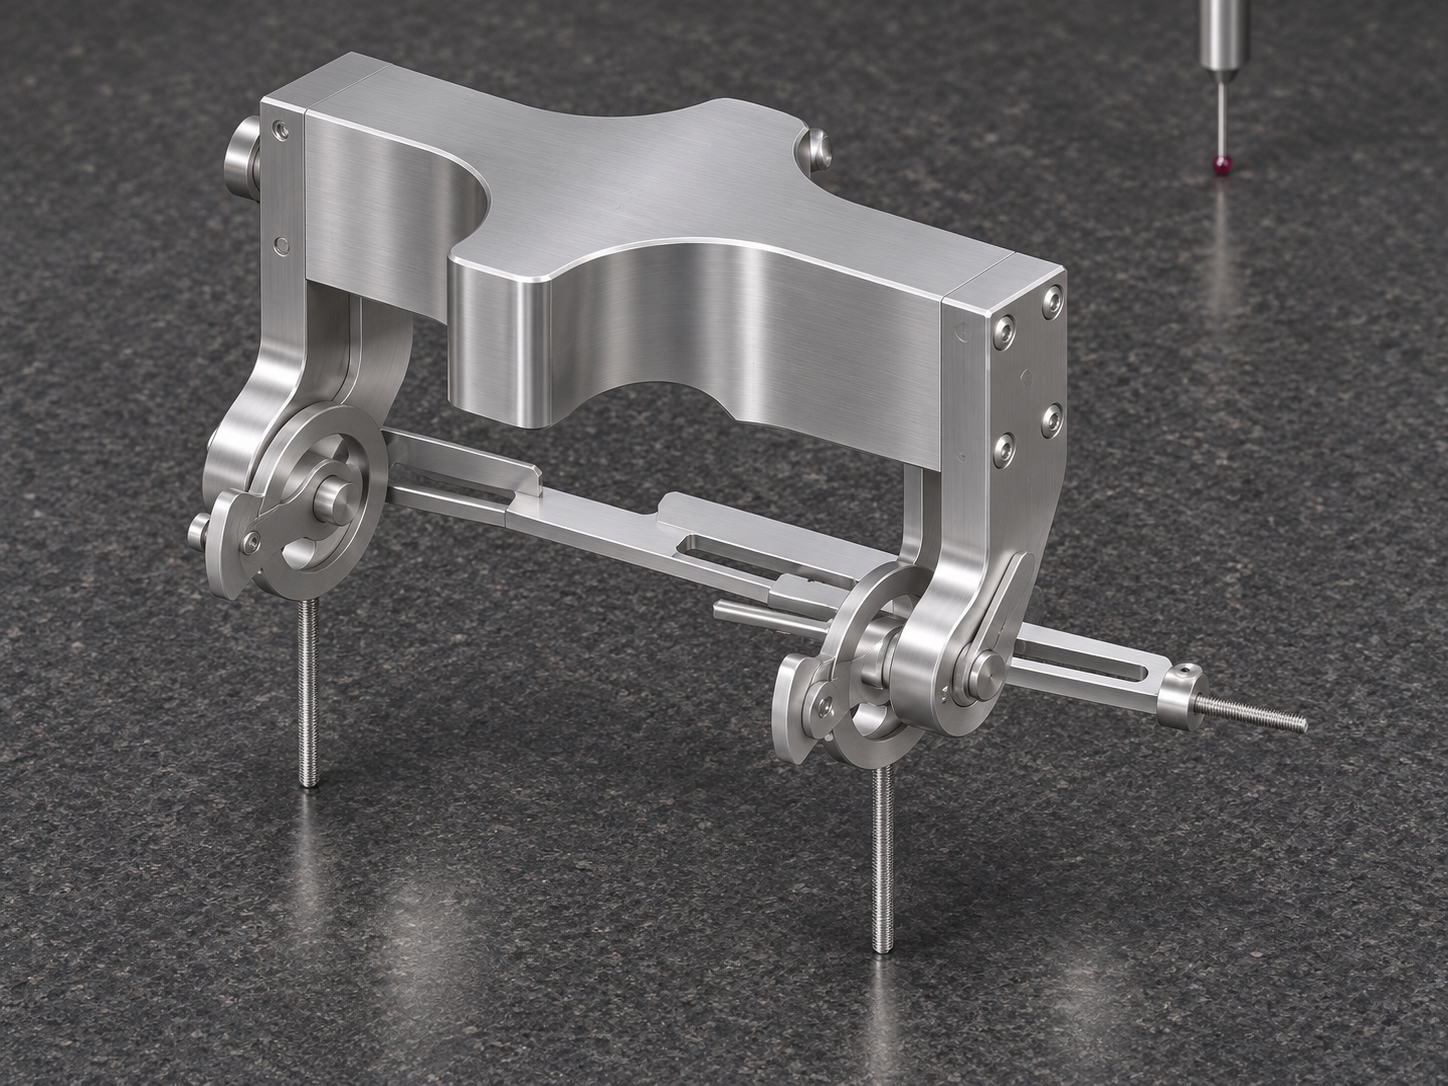
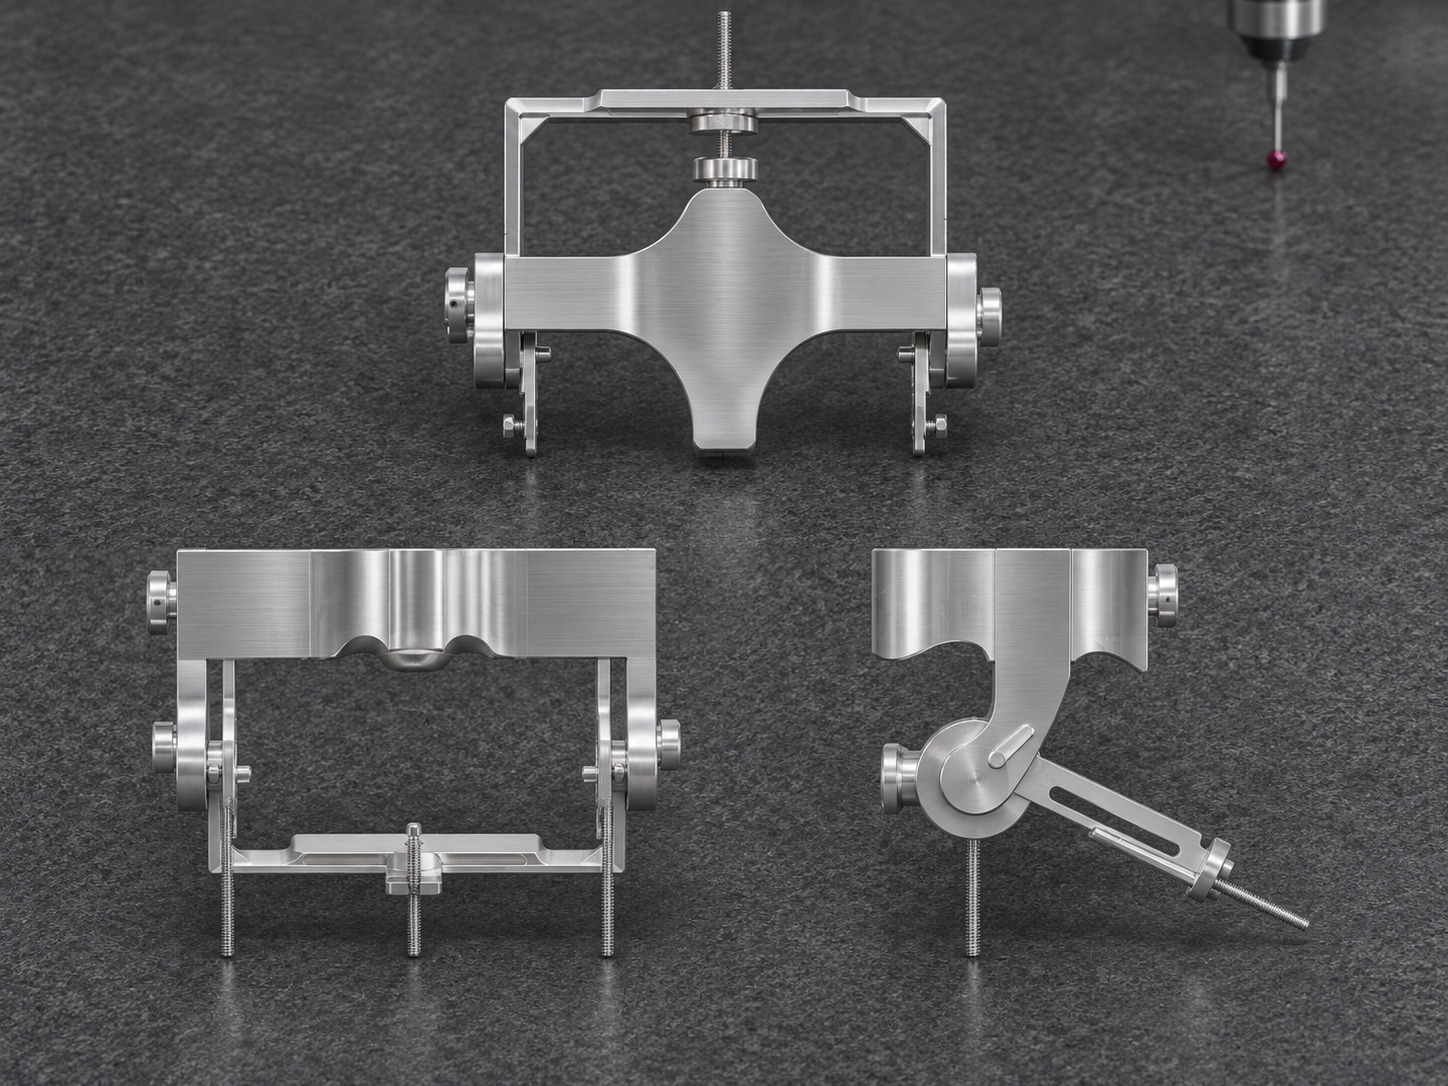
医疗设备的可调夹持结构,需要在安装空间、支承稳定和操作便利之间取得平衡。夹持支架组件由横梁、两侧支臂、转动连接件以及调节杆等多种零件构成,上部带有曲面避让轮廓,下部通过连接结构维持两侧的相对位置。这类组件的加工不能仅按零件数量拆分任务,更要把装配基准和运动关系提前梳理清楚。本案例围绕多件协同制造展开,说明从单件加工到组合检查的控制重点。
一、区分承载、转动和调节零件
工艺评估先识别横梁、侧臂及连接件各自的作用,明确哪些表面用于安装定位,哪些孔轴承担转动,哪些杆件只负责调节。曲面区域还应检查避让范围和接触要求,不能把外形接近当作功能一致。组件中的标准件与非标件宜分别管理,并核实紧固方式、允许行程及锁定状态。对于未明确的载荷和安全要求,应先补充条件,不以外观推断其承载能力或临床用途。
二、把装配基准传递到单件工序
横梁和侧臂的加工应围绕最终安装基准建立定位关系,关键孔、安装面及关联轮廓尽量减少无必要的换装。较深轮廓和局部薄壁位置应兼顾刀具可达性与支承,避免为了完成外形而牺牲孔位稳定性。转轴类零件则重点控制配合段和轴肩。各工序记录应能对应同一套基准定义,不能在零件检验时各选最方便的面,等到装配时才发现坐标关系不一致。
三、转轴间隙与调节结构分别控制
转动连接既不能因局部干涉发紧,也不能因过大间隙产生明显晃动。配合方案需结合材料、载荷、润滑和使用环境确定,不能单靠增加孔径解决装配困难。调节杆、长槽或锁定部位应检查运动包络和边缘毛刺,确认其在规定行程内不碰撞其他零件。锁紧后的状态与松开后的运动状态应分别验证,避免把紧固力作为补偿尺寸误差的办法。
四、单件检测与组合检验形成闭环
三坐标可用于安装面、孔系和可达曲面的几何检测,孔轴配合还需匹配量具与测量方法。单件合格后,按约定顺序组合,并在规定安装条件下检查两侧对称关系、回转阻力和调节行程。不能用一次顺畅试装替代全部尺寸检验,也不能仅凭静态外形判定运动可靠。若要求负载、疲劳或锁紧力试验,应事先约定设备、载荷和判定标准,另行完成验证。
五、交付记录覆盖装配状态与防护
清洗前后应注意转动连接和长槽中的残留物,表面处理及润滑方式须与材料和环境相适应。配套零件可以通过独立包装与随附清单对应,避免在关键接触面上刻写标记。运输时对细杆、伸出手柄及活动部位限位防护,防止意外受力。交付记录宜说明检测基准、装配状态和已完成项目;涉及医疗设备用途的清洁、消毒及安全验证,仍应由设计方依据最终用途明确。
莱图加可结合夹持支架组件开展零件加工与装配工艺评估。询价时提供完整装配关系、关键配合、材料和检验要求,有助于提前识别基准转换、加工可达性及组合验证中的风险。
常见问题 FAQ
1、组件外形完整,是否就能直接报价生产?
还需材料、零件明细、关键公差、装配要求和检验条件。标准件与非标件的供货范围也应分别确认。
2、各个零件合格,装配后一定顺畅吗?
不一定。基准传递、间隙叠加和安装约束都可能影响组合状态,因此需要单件检测与规定条件下的装配检查。
3、转动发紧能否直接扩大配合孔?
不宜直接处理,应先检查同轴关系、毛刺、安装变形及配合方案,再由设计和工艺共同确定调整方式。
4、三坐标能检验组件的所有性能吗?
不能。三坐标主要提供几何信息,锁紧力、负载能力和寿命等性能需要相应的试验方法与判定标准。
5、如何降低小批量重复装配的差异?
统一基准与装配顺序,明确紧固条件和检验状态,并保存首件与关键尺寸记录,避免依赖临时修配。
有零件加工需求扫一扫,唐经理:17706216422