直接答案:先确认挡圈与轴槽配套,再判断是否完整入槽
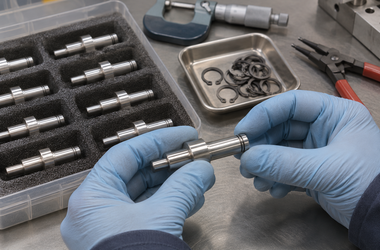
医疗器械外围传动机构的不锈钢轴装入轴用挡圈时,可能出现局部翘起、只能卡住一侧或被相邻零件挡住的情况。不能听到一声弹响就认定安装完成,也不应继续强行撑大挡圈。应先核对挡圈规格、槽的位置和实际装配方向,保留异常状态并确认是否完整入槽。本文讨论零件加工与装配排查,不以安装手感代替轴向保持能力验证。
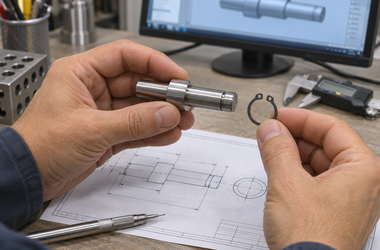
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 挡圈型号与轴槽不配套 | 外观相似,实际却无法稳定入槽 | 轴用、孔用或不同系列的几何要求混淆 | 锁定型号及配套槽要求,不只按名义轴径采购 |
| 槽宽、槽径及槽形偏差 | 局部翘起或环面不能正常贴合 | 槽底、侧壁和圆角关系影响接触 | 按完整图纸检查槽形,不只测槽宽 |
| 轴向槽位与堆叠关系不符 | 单独能装,放入配套件后受阻 | 肩部、垫片及被保持件占据入槽空间 | 核对轴向基准与完整配套尺寸链 |
| 边缘毛刺或表面损伤 | 某一位置卡住或装后有擦伤 | 边缘残留、磕碰和周转损伤妨碍入槽 | 约定去毛刺边界,保护槽口并逐项检查 |
| 安装工具和操作不适当 | 挡圈变形,重复安装后表现变化 | 过度扩张、偏斜或工具接触不合适 | 按指定挡圈的安装要求操作并检查异常件 |
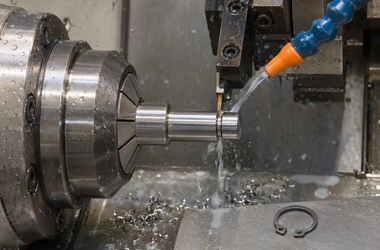
为什么装得进去,不代表挡圈连接已经合格
挡圈、轴槽和被保持件构成一个配套连接。能把挡圈放入槽中,只说明完成了部分安装动作,不能自动证明槽形、轴向间隙及保持要求符合设计。检验应分别检查零件尺寸、挡圈入槽状态和约定的功能项目。不同挡圈系列及结构的判定方式不应互相套用,具体载荷、转速与环境适用性应由设计方确认。
测量槽形需要考虑量具能否真正接触到目标部位。普通卡尺读数可能无法覆盖槽底圆角或侧壁局部状态,适用的轮廓、光学或其他方法应在样件阶段确认。对薄小零件,还应防止夹持和测力改变检测状态。若需加宽、加深或移动槽位,必须先评估对轴结构和完整配套的影响,不把返工后能装入作为唯一依据。
下单前把这5件事说清楚
提供指定挡圈型号、材料与配套技术要求。
标明槽宽、槽径、槽位和侧壁圆角要求。
明确轴肩、垫片与被保持件的完整尺寸关系。
约定槽口边缘、表面及防护验收方法。
说明安装工具、入槽检查和功能验证范围。
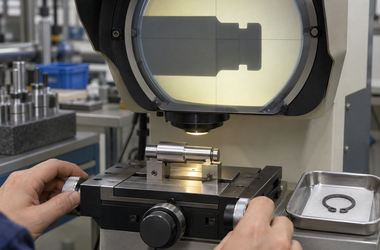
与莱图加沟通加工与检验方案
向莱图加沟通不锈钢轴挡圈槽加工时,可同步提交配套件和安装方向,先评审车槽刀具、装夹、测量可达性与去毛刺要求。样件阶段把槽形检测与完整配套试装对应,记录挡圈和垫片版本;批量阶段锁定图纸与工艺,保护槽口并保留首件记录。若出现装不到位,应先区分加工、选型和安装因素,再确认返工或重新制造方案。
常见误区与采购建议
常见误区包括槽越深越牢、挡圈能转动就一定装好,以及用敲击处理所有卡滞。不同设计对接触和间隙的要求并不相同,不能只凭经验判断。异常后宜保留原配套与位置记录,检查是否有永久变形或损伤;涉及更换型号、改变槽形或重复使用挡圈时,应按项目要求与制造商适用说明确认。
FAQ
问:挡圈听到弹响就算装好了吗?
答:不能仅凭声音判断,应检查规定的入槽状态和验收项目。
问:槽宽合格为什么还可能装不到位?
答:还需核对槽径、槽形、边缘及配套空间。
问:轴用和孔用挡圈能按尺寸互换吗?
答:不能,应按具体型号和设计配套确认。
问:可以直接加深挡圈槽吗?
答:应先评估轴结构、接触及保持要求,并经确认。
问:如何减少批量装配争议?
答:锁定挡圈与配套版本,约定槽形检测、试装和异常处置。
总结
不锈钢轴挡圈装不到位,应从型号、槽形、轴向关系、边缘和安装排查。把完整入槽与功能验证分开确认,比单纯加深轴槽更有助于找到原因。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com