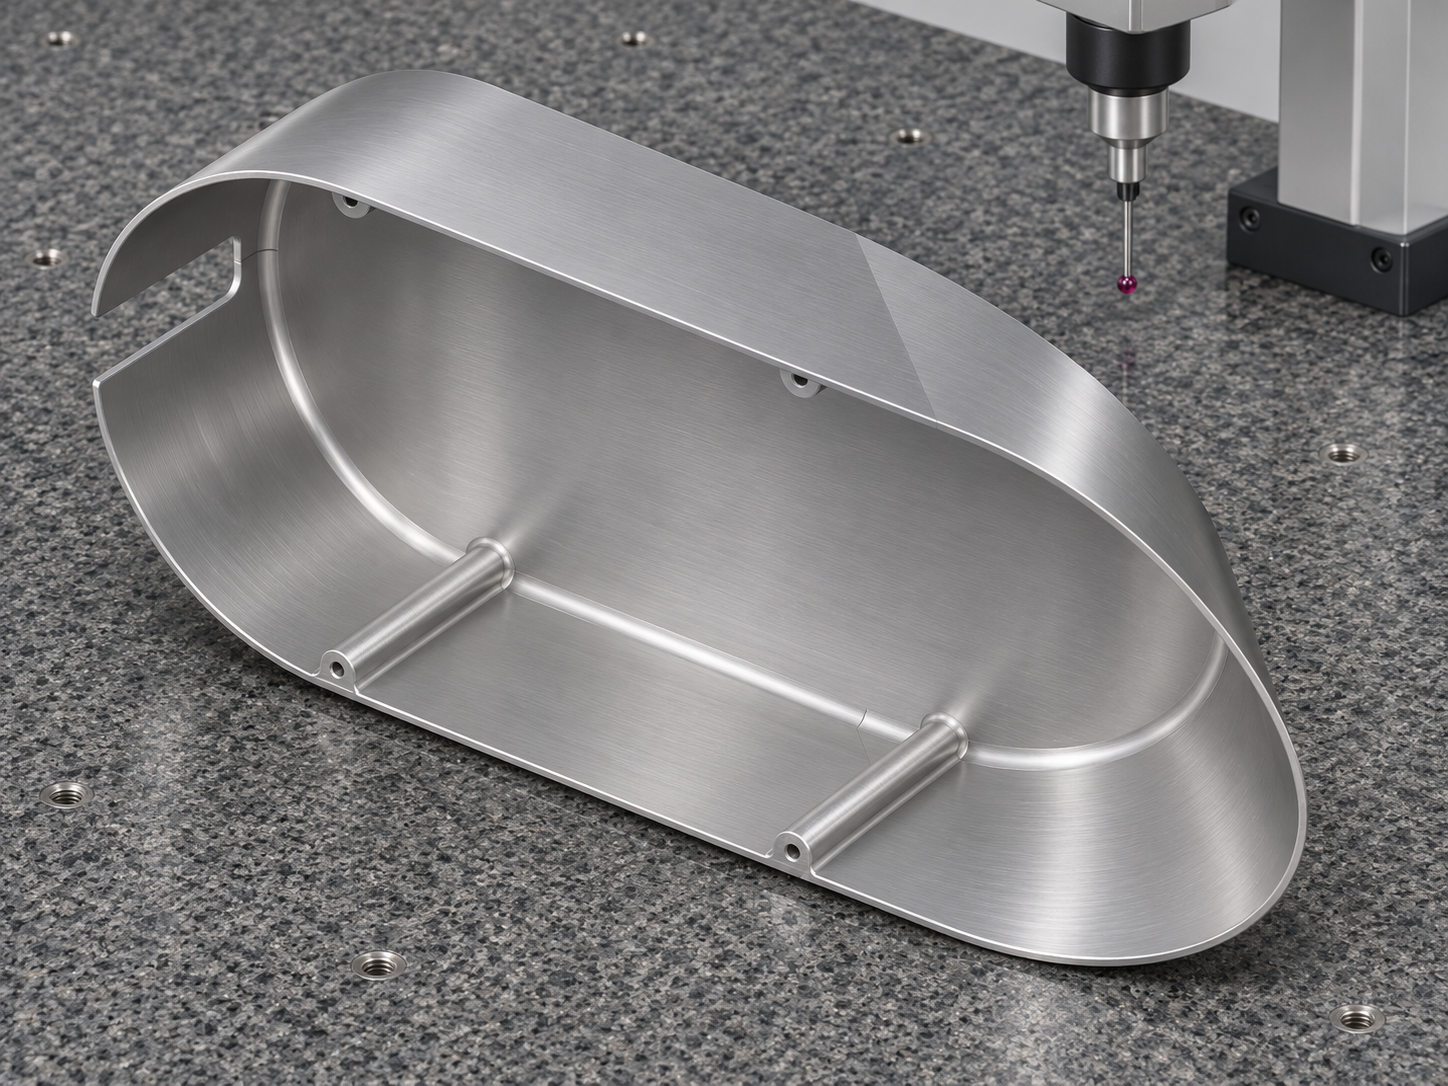
医疗设备连接组件的外壳,需要为内部结构留出空间,也要维持周边接口和外观轮廓。长圆壳体看似接近一个托盘,但不等深围壁、端部缺口和内侧螺钉支承,会使它的装夹与试装方式不同于普通浅槽件。本案例讨论如何把壳体轮廓、内部支承和实际装入路径分开检查,再用统一基准把这些结果关联起来。
一、结构识别:完整外面与开放内腔相对应
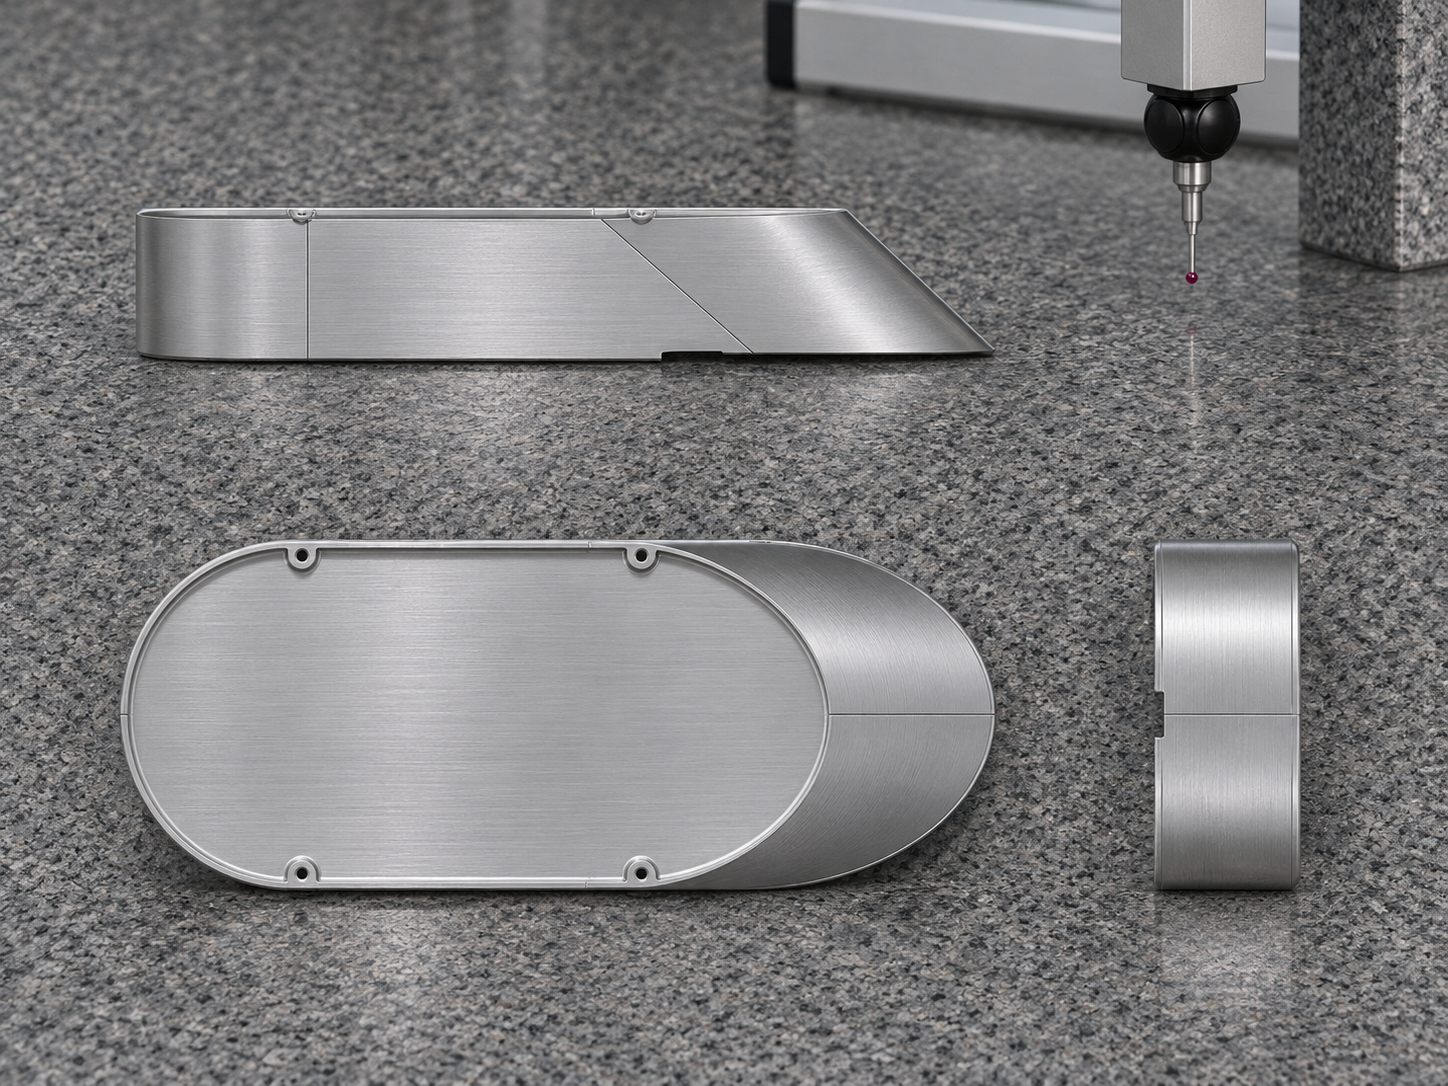
壳体外轮廓呈长圆形,两端以圆弧过渡,一侧为完整盖面,另一侧开放形成内腔。围壁沿长度方向并非处处等深,一端有短矩形缺口,另一端保留倾斜过渡。内侧长边附近布置四处细长螺钉支承,其中既有小孔,也有与壳底相连的根部。它不是中心贯通的框架,更不能把端部缺口和内侧支承视作可以随意省略的外观细节。
二、工艺评审:先确认材料与内腔可达性
确定制造路线前,应结合材料、壁厚、数量和表面要求,核对刀具能否进入深处、支承根部与缺口背侧。若采用切削路线,先分阶段去除大余量,保留关键接口和薄壁的精修空间,不在刚性已明显降低后继续安排重切削。材料与处理方式需要明确确认,不能仅凭外观推定牌号,也不能把普通设备防护件直接描述为已满足消毒或接触要求。
三、装夹与精修:薄壁不承担主要压紧载荷
优先在较稳定的落座区域布置支承,压紧位置避开悬伸围壁、缺口边缘和细长螺钉支承。内外面加工转换时复核定位接触,防止残屑使壳体产生局部倾斜。围壁精修采用平稳的进退刀和均匀余量,支承根部检查刀柄避让与残留余料。去毛刺既要清洁边缘,也要保留落座宽度与小孔有效深度,不通过打磨薄壁来追求表面一致。
四、检测方法:轮廓、支承与缺口分别记录
在约定支承状态下检查长圆外形、围壁高度变化和盖面状态,再关联四处螺钉支承的位置与孔深。三坐标、影像或适用检具可按可达性组合使用,但应明确每种方法覆盖的特征。测量力和夹具不能把薄壁压成暂时合格的形状。端部缺口要从内外两侧检查边界和毛刺,倾斜端壁则复核其与内部安装空间的关系,不能只测一个最大深度代替整段轮廓。
五、装配复核:验证进入路径而非只看最终姿态
内部组件先按规定方向试放,观察经过缺口、螺钉支承和倾斜端壁时是否干涉,再确认最终落座与紧固。若静止姿态看似合适,但装入途中刮碰,仍需回查通行边界。四处支承应按约定顺序逐步紧固,留意局部受力是否拉动围壁或盖面。出现孔位不对时,不用螺钉强行拉正,应分别检查支承位置、壳体变形与配套件状态。
小批量周转可为内外表面分别设置隔离防护,避免将重物压在开放围壁上。首件保留支承点、夹紧位置、检测状态与装入方向,后续换夹具或调整程序时沿用同一检验定义。清洁重点覆盖细长支承根部、小孔、缺口背侧和倾斜过渡。需要涂覆或其他表面处理时,先确认落座区域与孔位的保护方式,再复查处理后的间隙和边缘状态。
莱图加评估薄壁壳体时,重点确认可制造性、装夹状态和内部组件通过空间。提供完整接口及装配方向,比只给外观轮廓更利于形成可执行的加工与检验方案。
常见问题 FAQ
1、长圆壳体能按普通托盘安排加工吗?
不能直接套用。不等深围壁、端部缺口和内侧支承会改变夹持及刀具可达性。
2、内侧螺钉支承为什么要检查根部?
根部余料、毛刺或过度修磨可能影响组件避让与支承强度,不能只检查孔口。
3、测量时将壳体压平是否更容易判断?
这种做法可能掩盖自由状态偏差,应按约定支承和约束条件测量。
4、最终位置没有干涉就算试装通过吗?
还需检查装入和取出路径,尤其是经过缺口、支承和倾斜端壁的位置。
5、这类外壳是否已经具备医疗消毒适用性?
不能仅凭形状判断。材料、处理和设备使用环境相关要求需另行确认与验证。
有零件加工需求扫一扫,唐经理:17706216422