直接答案:外形厚度减去一次腔深读数,不能代表整块底板的实际厚度
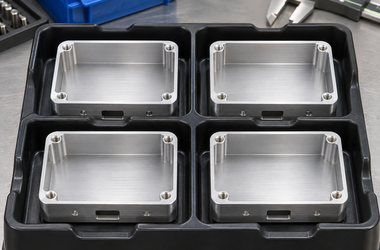
医疗检验设备的电子模块腔体,盲腔底部可能需要保留较薄的连续材料。首件若发现某些位置偏薄、局部刀纹异常或卸夹后形状变化,应先标记位置,核对外底面与腔底是否采用同一组基准。不要直接按最薄点继续加深整腔,也不要只用入口附近的一次腔深测量证明底厚一致。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 外底面与腔深基准不一致 | 计算厚度正常,局部实测偏薄 | 两侧加工或检验引用的基准不同,误差未对应到同一点 | 明确外底面和腔底的基准,按位置关联测量数据 |
| 外底面本身有形状变化 | 腔深相近,底厚却随区域变化 | 外底面不平、斜度或局部加工差异参与厚度结果 | 检验两侧面的形状及相互关系,不把单面数据当作厚度 |
| 薄底支撑与夹紧不适当 | 夹具上正常,卸夹后变化明显 | 薄区受切削力或夹持影响,临时变形改变加工状态 | 评审支撑位置、夹紧力及粗精工序,按规定卸夹后复测 |
| 刀具与刀路造成局部过切 | 接刀、拐角或停留区域出现特征性薄区 | 刀具状态、挠曲变化或程序路径带来局部差异 | 对照刀路与实测位置检查,首件验证接刀和转角区域 |
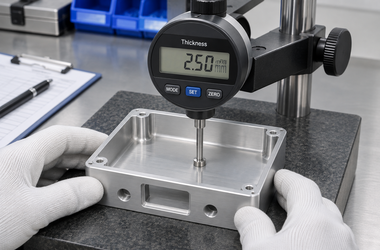
| 测量接触与布点不足 | 不同量具读数不一致,少量点掩盖薄区 | 测头无法正确接触目标面、测力使薄底变形或布点太少 | 选择适用方法,确认接触、测力及位置,按约定网格或特征布点 |
为什么腔深合格,仍不能直接认定底厚合格?
腔深通常从上方某一基准测到腔底,底厚则由腔底和外底面的实际位置共同决定。若上基准、外底面不平行,或两面的局部形状不同,同一个名义腔深可以对应不同厚度。审图时应明确到底控制腔深、最小剩余厚度,还是两者都要控制,再选择能覆盖实际风险区域的测量方案。
薄底加工还要区分受夹持时的状态与最终自由状态。工艺中增加支撑、保留余量或分阶段精加工,都需要结合结构验证,不能机械套用固定参数。若项目涉及承载、散热或屏蔽等功能,尺寸检验只是其中一部分;相关性能由设计方按约定条件另行确认,不从“底厚均匀”直接推断。
下单前把这5件事说清楚
提供带剖面和局部余量的图纸,注明最薄区域与禁穿区域。
明确腔深、外底面及剩余厚度各自的基准和公差。
说明毛坯状态、加工与表面处理顺序,锁定最终检验阶段。
约定测量方法、测力和布点,覆盖转角、接刀与薄区。
首件记录夹持状态、卸夹后结果及配套功能验证的边界。
与莱图加沟通加工与检验方案
与莱图加沟通腔体加工时,可将需要保留的底板区域单独标识,评审定位、薄区支撑与刀路。样件把腔深、外底面形状和对应位置的厚度分开记录。唐经理:17706216422,可接收剖面图及异常点位照片,便于确定加工和检验方案。
常见误区与采购建议
常见误区是用卡尺在容易够到的位置测几处,或把平均厚度合格当作所有区域合格。测量方法与布点应适合图纸要求;局部最小厚度不满足时,平均值不能补偿。需要返修或改变底厚设计时,应先评估余量、几何和功能,不以表面刀纹变浅作为唯一判据。
FAQ
问:外形厚度减腔深可以作为底厚吗?
答:只有基准、位置和形状关系明确且方法适用时才可使用,不能用单点代表全底。
问:底厚不均一定是程序过切吗?
答:不一定,基准、支撑、两侧面形状与测量都会影响结果。
问:夹具上测量正常,卸夹还要复测吗?
答:应按图纸规定的最终状态验收,薄区尤其需关注释放后的变化。
问:超声测厚适合所有小腔体吗?
答:不能通用,需要确认材料、厚度、几何及校准条件是否适用。
问:平均厚度合格但局部偏薄可以接受吗?
答:需按图纸的局部或最小厚度要求判断,不能用平均值替代。
总结
把腔深、外底面和实际剩余厚度分开检查,再关联支撑、刀路与布点。明确最薄区域和最终测量状态,比只看一个腔深读数更能控制盲腔底板质量。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com