医疗设备中的制动连接支架,常需要在有限的轴向空间内兼顾安装、容纳与让位。环形外观并不代表它只是一个普通厚垫圈:前端安装面、背侧凹腔和不同用途的孔系,会共同决定配套组件能否进入并稳定贴合。本案例以一款带背腔的环形制动安装支架为对象,分析从粗加工到试装应怎样保持孔、腔、端面之间的关联。
一、结构识别:正面孔系与背侧凹腔分工
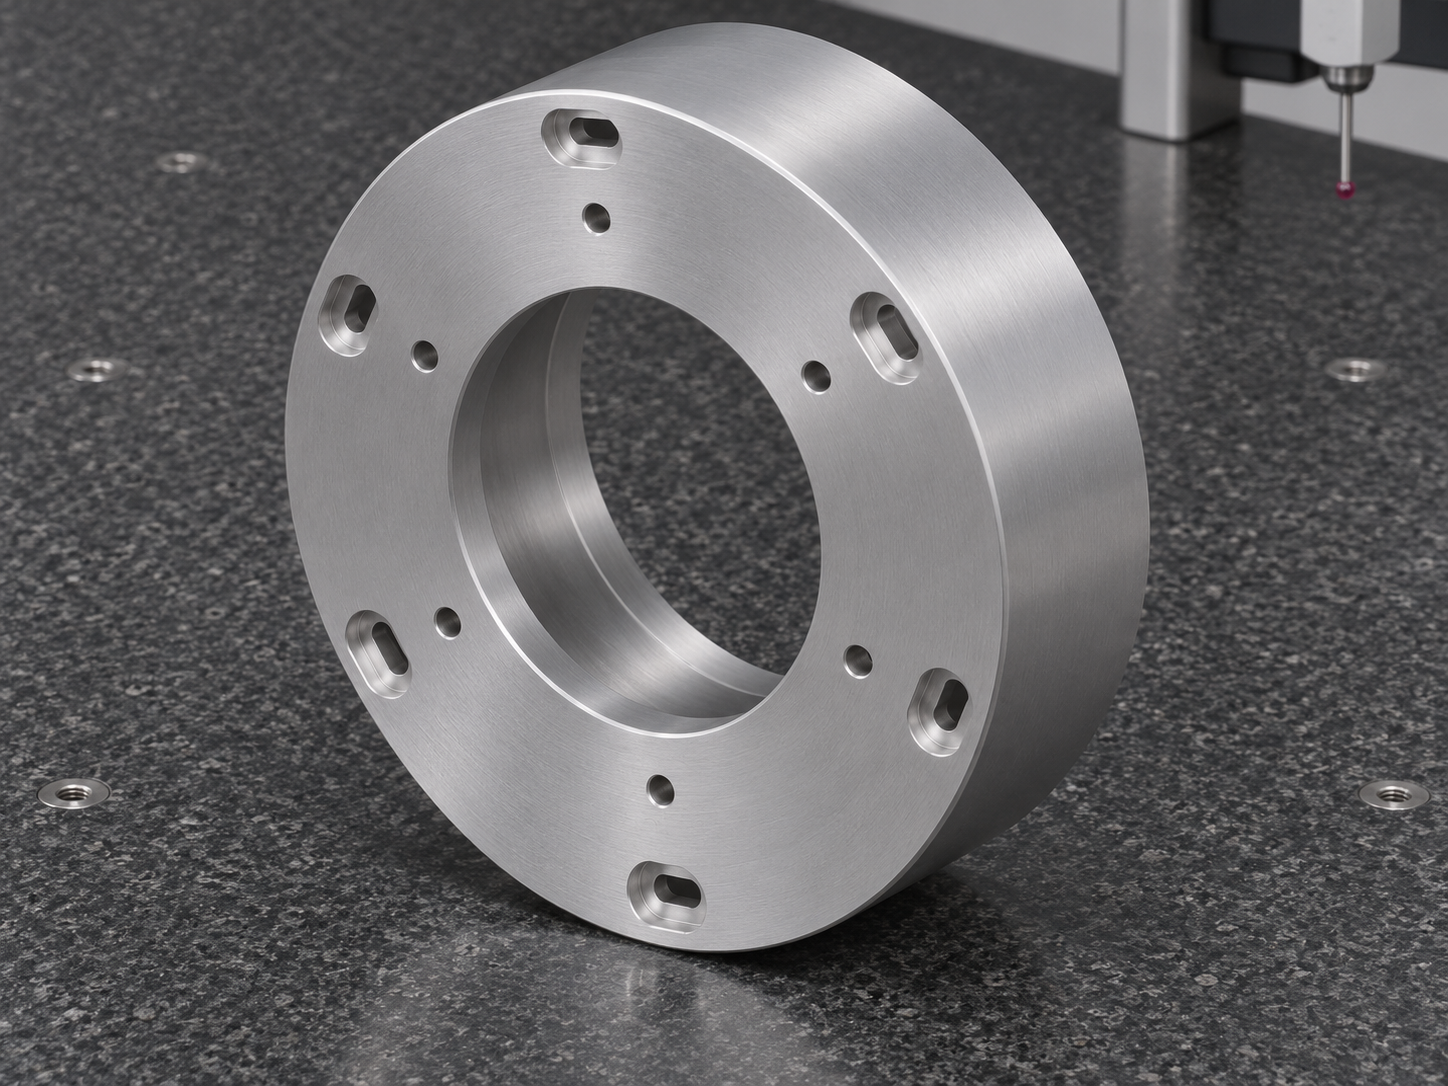
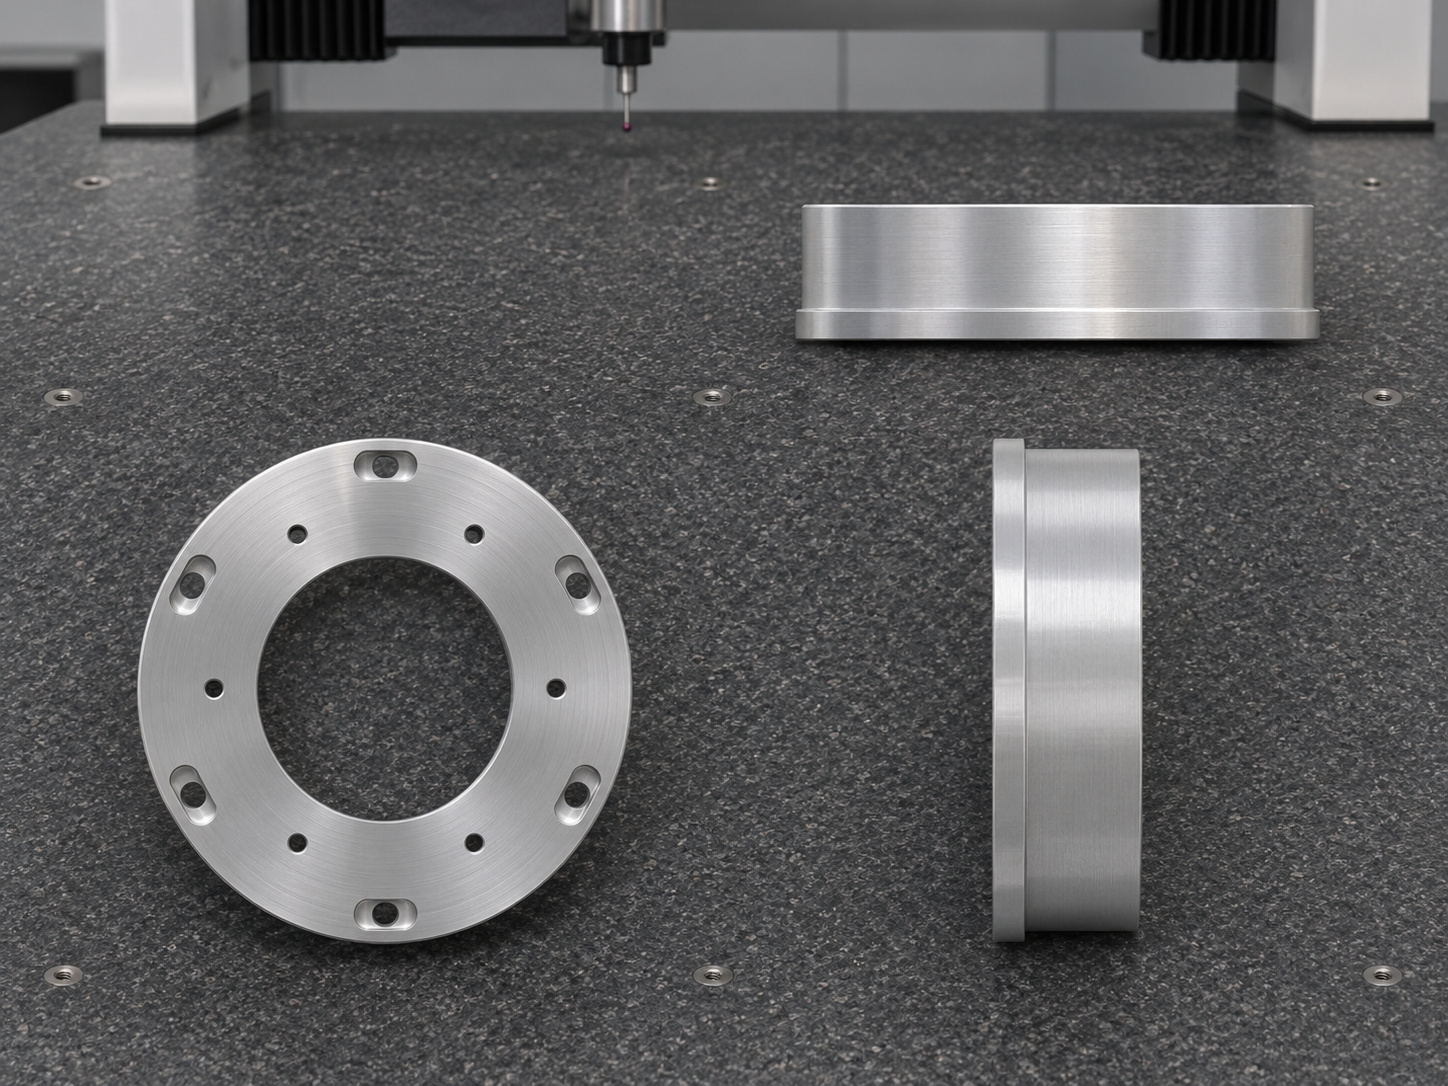
支架为圆形外轮廓,正面中心设贯通开口,周边分布内外两圈安装特征。内圈为小圆孔,外圈为带沉入台阶的短长圆安装孔,背面则有较大环形凹腔和口部退让台阶。孔系的大小、深度和朝向不同,检测时应逐项区分;背腔底部与前部安装面之间形成相对薄弱区域,不能只按外部总厚度判断刚性。
二、粗精加工:先建立回转基准,再控制薄底
粗加工先处理端面、外圆和背腔,留出均匀精修余量,并检查毛坯与夹爪的接触是否稳定。背腔去除较多材料后,应避免继续以过大夹紧力精修薄底。精加工时让中心开口、内腔和端面尽量共享回转基准,翻面后确认支撑落在足够刚性的区域。对于容易产生回弹的位置,可在卸夹后重新检查端面状态。
三、孔系加工:区分圆孔与长圆沉入结构
两圈孔系宜在确定的中心与角向基准下加工,先核对每类孔的加工方向和有效深度。外圈短长圆孔的沉入边界与底部通道不应混为一个直径项目;内圈小孔也不能沿用外圈的补偿值。清根和去毛刺时关注沉孔底面、孔口交接及背腔出口,避免残屑附着在薄边上。若需要紧固件试放,应使用已确认的头部尺寸和垫片条件。
四、检测方法:把背腔与正面孔系关联起来
在稳定支承下由安装端面及中心轴线建立测量坐标,先确认外圆、开口和背腔的相对位置,再检查两圈孔系。三坐标适合复核空间位置与端面关系,局部孔宽、沉入深度及小孔尺寸可结合适用量具。测点应避开孔口倒角,并确认背腔内部的探针可达性。对薄底区域记录支承方式,防止换一种放置方法就得到不同结论。
五、装配复核:检查容纳空间与紧固后的状态
试装先确认配套组件能够进入背腔,口部台阶没有提前干涉,再检查安装面是否完整贴合。紧固前后分别观察孔位匹配和组件姿态,避免用拧紧螺钉的方法硬拉偏孔。若松装顺畅、紧固后异常,应优先检查沉入底面、毛刺和支承变化;若进入背腔时就受阻,则检查内腔轮廓、口部退让和配合件的实际外形。
莱图加对环形制动支架的评审重点,是让中心开口、背腔和两圈孔系形成可检验的关系。说明实际安装方向和紧固条件,可以减少后续反复试配。
批量加工可把背腔完成、孔系加工和最终清洁设为独立检查节点。首件记录孔系类别、测量方向和沉入深度的起始面,复产时沿用同一检验定义。清洗后重点查看小孔、沉孔与腔底连接处,包装时让受力落在较厚的环壁或约定支承面,避免对前部薄底施压。材料牌号、表面处理和装配公差需另行确认,不能仅凭三维外观推定。
常见问题 FAQ
1、外形是圆环,能按普通垫圈加工吗?
不能直接套用。背腔、薄底和不同孔系使装夹及检测条件与普通垫圈不同。
2、为什么背腔加工后要关注卸夹状态?
去除材料和夹紧力可能影响薄底姿态,卸夹复核有助于区分夹持变形与实际偏差。
3、长圆沉孔能只测一个孔径吗?
不够。需要分别确认长宽、底部通道、沉入深度及其与安装基准的位置关系。
4、试装时螺钉能拧入就算通过吗?
不算。还需确认组件进入、端面贴合和紧固后姿态,没有被螺钉强行拉偏。
5、没有配套组件可以先做检验吗?
可以按明确的尺寸与基准检验,但关键容纳边界和紧固条件仍需双方确认。
有零件加工需求扫一扫,唐经理:17706216422