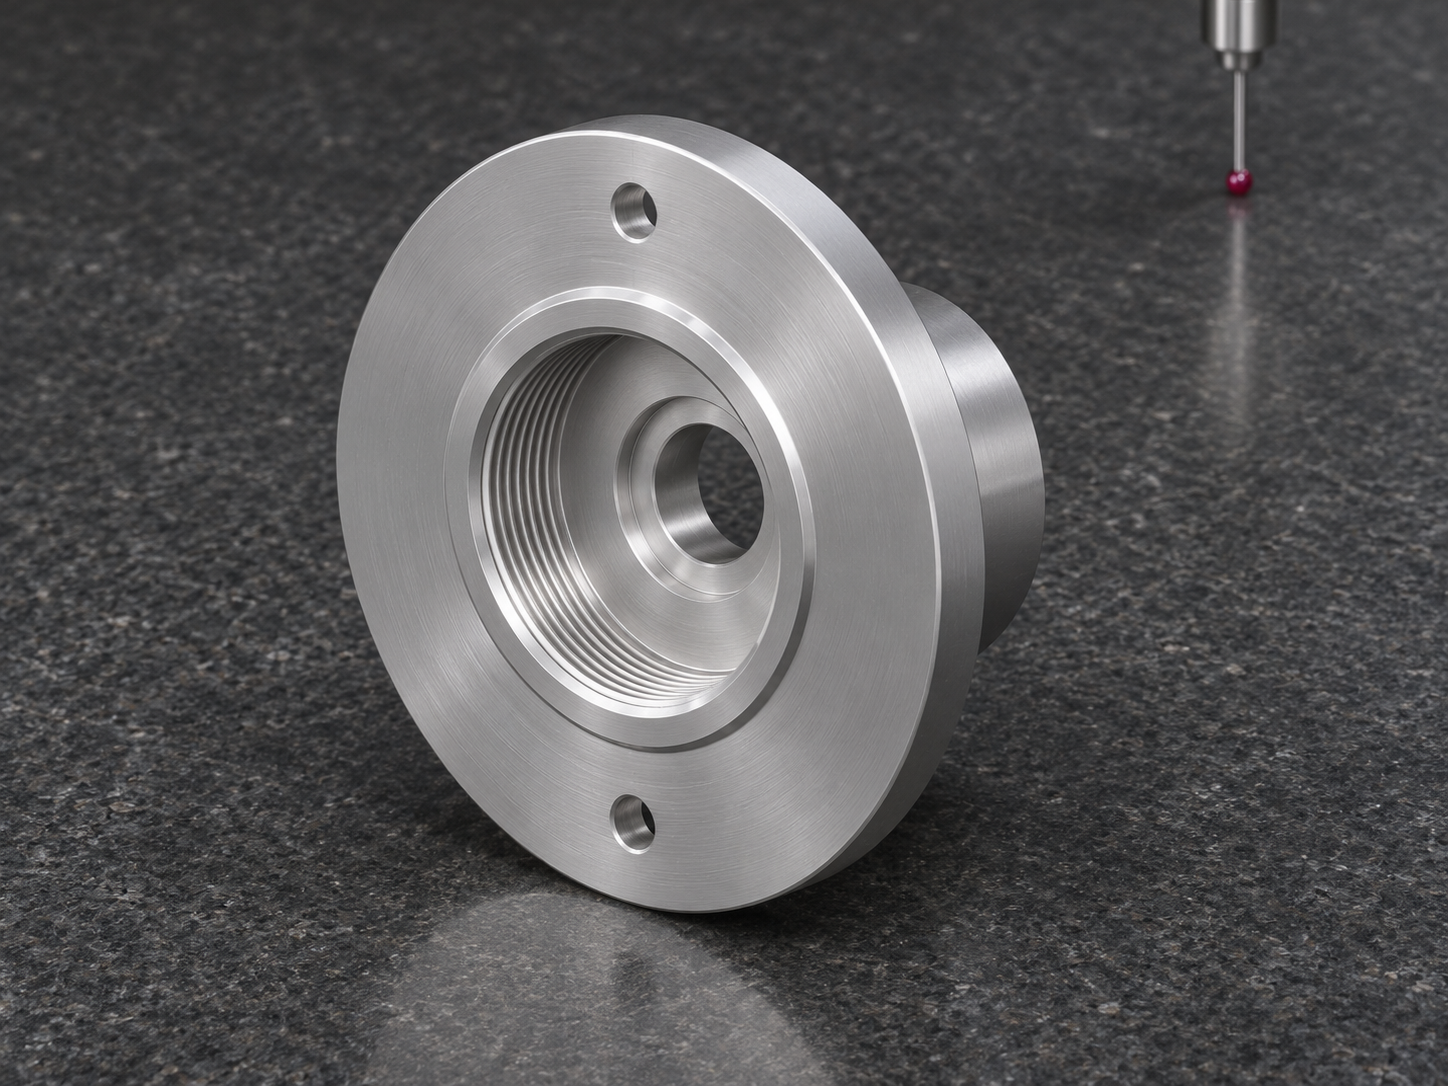
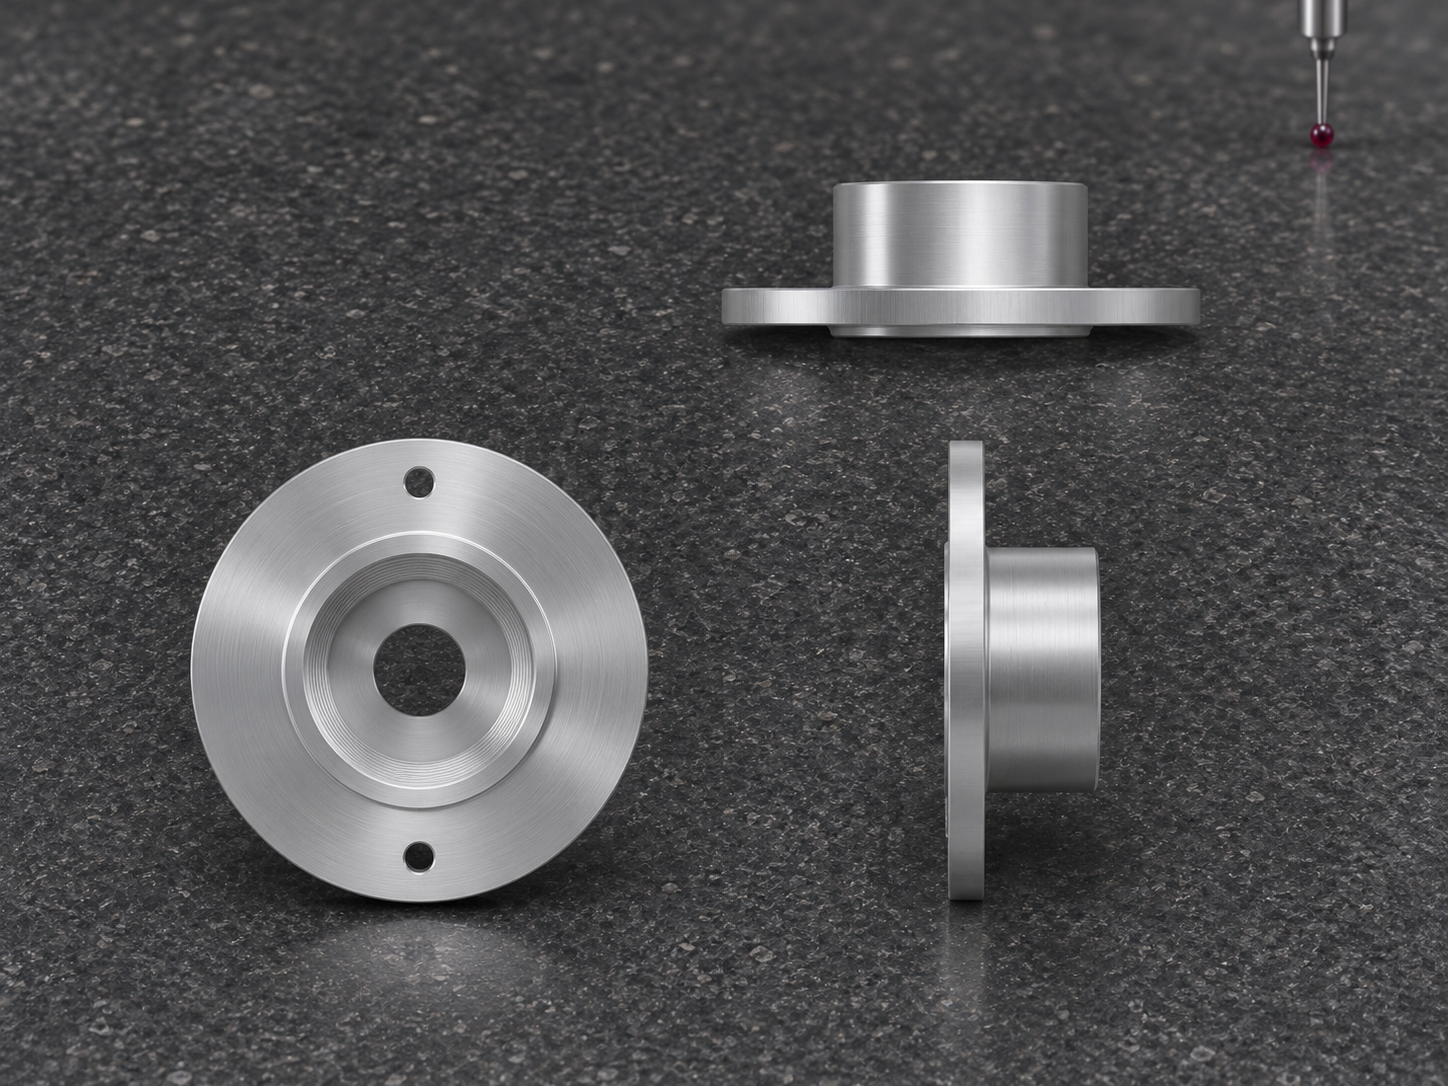
医疗设备的壳体、安装座和连接部位之间,常需要通过紧凑的转接件建立稳定界面。本案例讨论的双孔法兰转接件,由圆盘法兰、背面短圆柱凸台及中心阶梯内孔构成,法兰上分布两个相对的安装孔,内侧连接区域带有螺纹与台阶。零件外形不复杂,但回转轴线、接触端面和孔系方向共同影响装配结果。工艺规划应从连接功能出发,让车削、孔加工与检验使用一致的基准关系。
一、辨清定位与紧固各自的作用
审图时先确认中心孔、背面凸台和法兰端面的功能,区分配合定位、轴向止挡与一般避让区域。两个安装孔是否参与定位,也需结合紧固件和配套结构确定,不能把所有孔都按高精度定位孔处理。阶梯内孔的台阶深度和连接螺纹还应与装入方向、有效啮合长度及退刀空间一起确认。未明确的螺纹规格和配合等级不能凭模型外观猜测。
二、车削阶段关联完成回转特征
毛坯先考虑法兰和凸台的余量分配,粗加工避免局部集中去料造成应力释放不均。精车可在稳定夹持下关联完成关键内孔、端面及定位外圆,减少换装误差。翻面加工时,应清理接触面并复核轴线与端面的关系。较薄法兰不能只靠增加夹紧力保持稳定,必要时采用合理的支承和软爪接触,防止松夹后出现端面变形或孔形变化。
三、连接螺纹与双孔加工留出衔接
内螺纹加工前应检查底孔、入口倒角和退刀区域,切削方法需匹配材料与孔深。加工后清理切屑并检查牙口,不能通过扩大底孔掩盖连接发紧。两个安装孔应相对中心轴线和角向基准定位,孔口处理方向需与装配一致。车铣换装时要检查基准是否可靠重合,避免中心孔合格、两孔也各自合格,却无法与配套件同时对准。
四、几何与连接状态分项检验
三坐标可检查孔系、端面及可达台阶的位置关系,内孔尺寸与孔形应采用适合的测量方法。螺纹宜使用与规格和等级匹配的量规或约定检验方法,配套件试拧只能作为补充,不能代替明确的验收标准。检验记录应区分直径、深度、跳动及孔位等项目,并说明基准。装配复核则在规定紧固条件下观察端面贴合和连接余量,不应强行拧紧来消除干涉。
五、控制清洁、防护与批次一致性
螺纹、台阶根部和孔口容易保留细小切屑,清洗后应检查并充分干燥。表面处理如会改变螺纹或配合尺寸,需提前约定遮蔽、余量或处理后复测方案,不能等试装失败再临时修整。包装应保护定位凸台、法兰接触面及螺纹入口,避免磕伤和异物进入。小批量生产可保存首件和关键尺寸记录,材料、表面与清洁要求则应结合设备环境和最终用途明确。
莱图加可根据法兰转接件的配合关系开展车铣工艺评估。询价时提供配套接口、材料、螺纹要求与关键检验项目,有助于提前明确加工边界,并减少装配阶段的重复沟通。
常见问题 FAQ
1、两个安装孔是否都必须精密定位?
取决于设计功能。若仅用于紧固,其要求与定位孔不同,应结合配套件和装配基准确定,避免误用公差。
2、中心内孔和背面凸台需要同次加工吗?
关键回转特征尽量关联完成,但具体路线要结合夹持条件、材料和精度要求,换装后应复核基准关系。
3、螺纹试拧顺畅就代表合格吗?
不能单独作为依据,还应确认规格、等级和有效长度,并按约定使用量规或适用的检验方法。
4、表面处理后为什么还需检查连接口?
处理层和清洗残留可能影响配合尺寸及牙口状态,应根据工艺影响安排保护与复测,确保验收状态一致。
5、怎样减少转接件装配后不贴合?
先检查端面、台阶深度、孔位和毛刺,再核对配套接口及紧固条件,不宜依靠过大扭矩强行压合。
有零件加工需求扫一扫,唐经理:17706216422