医疗检测治具中的长条盖板,看似只是两端带孔的一片薄板,实际却需要兼顾装配贴合、边缘安全和重复安装的一致性。本案例围绕一件双孔长条盖板展开:零件为细长平板,外周采用圆角过渡,两端设置通孔,长边连续且没有缺口。加工重点不是增加工序,而是让板面、孔位和外形使用一致的定位关系,并在松夹后确认真实状态。
一、先确认双孔与接触面的功能
审图时先区分两端通孔承担紧固还是定位功能,再确认哪一面与治具接触、哪一边用于装配找正。若孔只是螺钉过孔,不应直接按精密销孔安排;若孔距参与定位,则需同步明确基准、允许偏差及配套结构。圆角和孔口也应结合安装方向评估,避免外观检查合格,却在贴合面留下毛刺。材料、表面处理及清洁要求应在开工前确认,不能凭金属外观推定牌号。
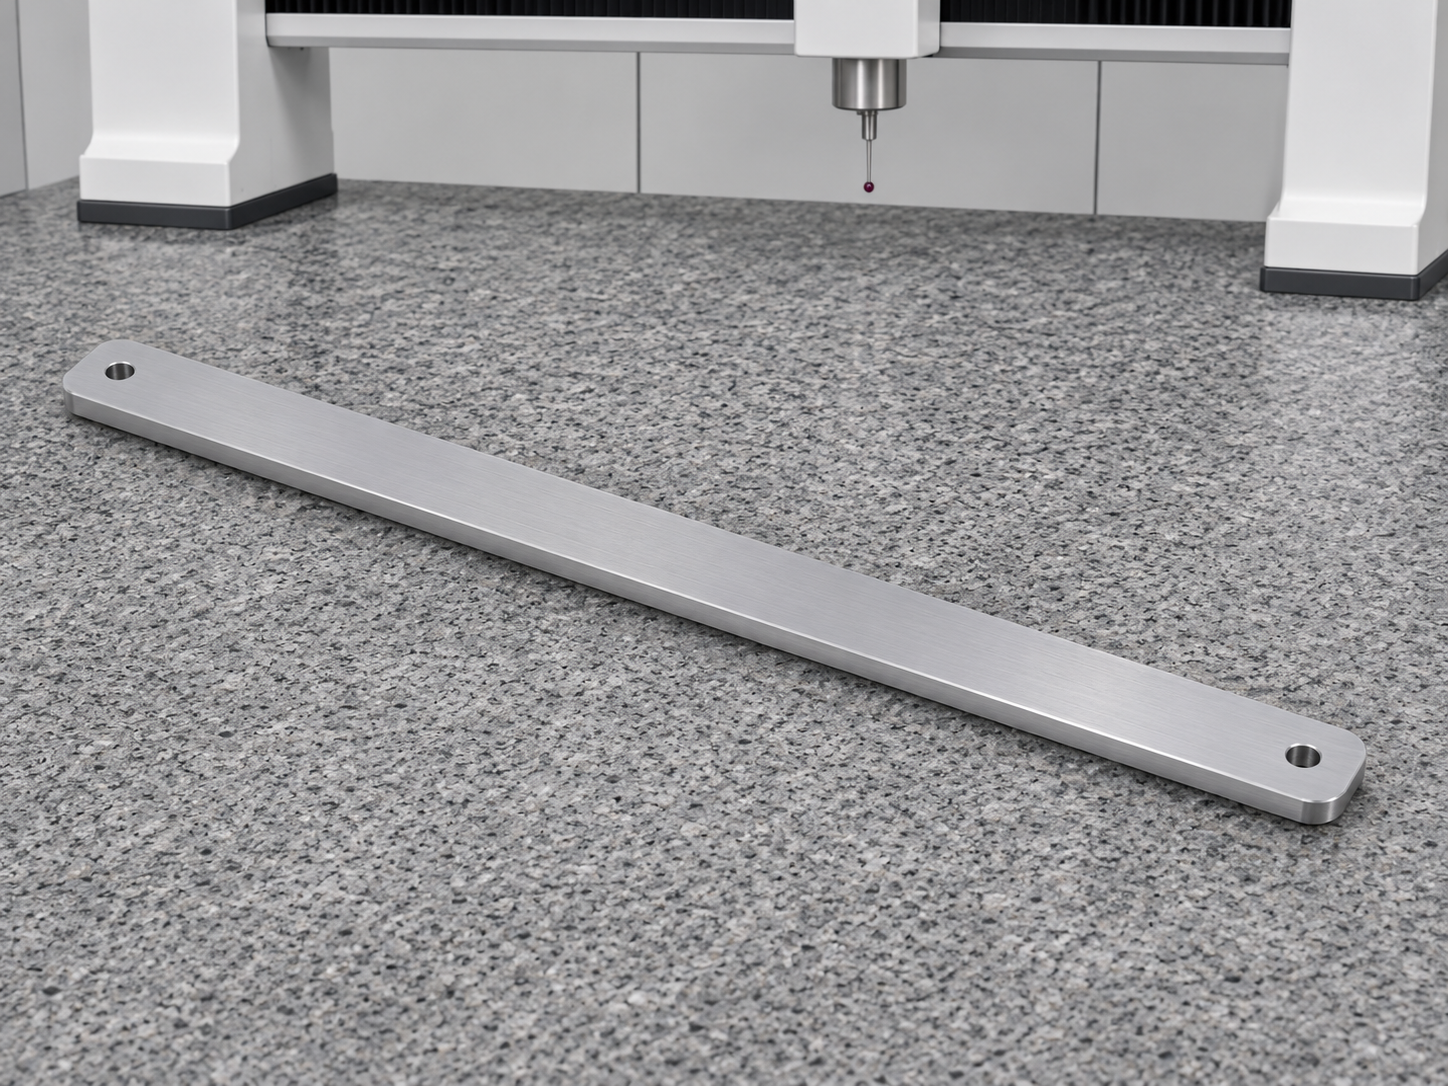
二、长薄板加工先解决可靠支承
细长盖板刚性有限,局部压紧可能使板面暂时贴平,松开后又恢复翘曲。装夹宜采用连续或合理分布的支承,使切削位置附近有稳定承托,压紧点避开薄弱悬空区。毛坯余量与去料顺序应结合材料状态安排,粗精加工之间观察变形趋势。若采用真空吸附,还要评估有效吸附面积、密封和开孔后的保持能力,不能仅凭机床运转时零件未移动就认定夹持可靠。
三、双孔和外轮廓保持同一基准
在稳定定位条件下关联完成两端通孔和主要外形,有利于减少反复找正带来的误差。钻孔时关注入口、出口及背面的支承,防止出口翻边顶起工件;孔加工方式则根据尺寸和公差选择,不能用扩大孔径来掩盖孔位偏差。外周精加工应让进退刀平稳,圆角衔接连续,长边避免留下明显接刀台阶。翻面前清理支承面上的细屑,防止微小异物改变板面高度。
四、把自由状态与装配状态分开检验
三坐标可用于检查孔距、孔与外形的位置关系以及可达的板面特征,但细长薄板的支承方法必须记录清楚。板面测量应避免依靠过大压紧力消除翘曲,再把受力后的结果当作自由状态。孔径、厚度和边缘状况还需采用合适量具与目视检查补充。装配复核时使用约定的紧固顺序和条件,观察两孔能否自然对准、接触面是否贴合,不以强行拧紧代替问题分析。
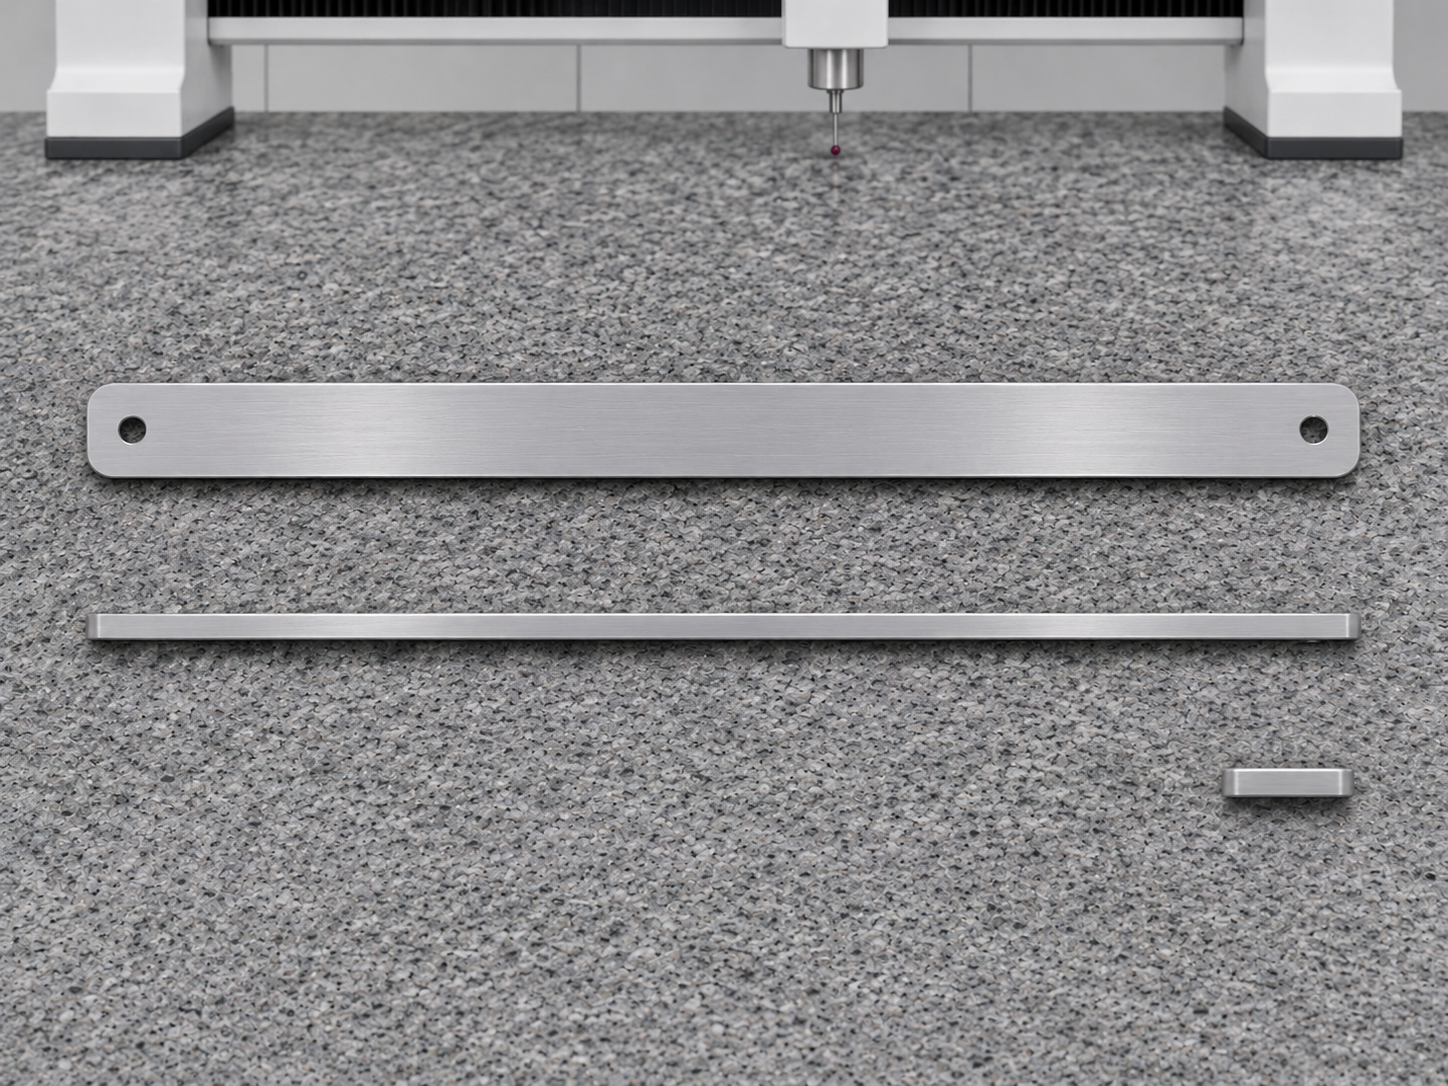
五、表面处理与包装也要保护基准
盖板两面、通孔出口和圆角交接处均应去除残留毛刺,同时避免过度倒角损失接触面积。若安排表面处理,需提前明确配合孔和贴合面的保护方式,并判断是否需要处理后复测。清洗后检查孔内与边缘残屑,充分干燥,不能将一般清洗等同于医疗用途的清洁验证。包装宜采用平整承托和分隔防护,避免细长零件被捆扎弯曲,关键检验记录随批次保留。
莱图加可结合长条盖板的装配关系开展来图工艺评估。询价时一并提供配套件、材料、关键公差及验收状态,有助于把支承、孔加工和检验要求提前协调清楚。
常见问题 FAQ
1、两端有孔就表示都是定位孔吗?
不一定。紧固孔和定位孔承担的功能不同,应以设计要求和配套关系为依据,分别确定孔径、孔位及检验方法。
2、为什么机上板面平整,松夹后仍会翘曲?
夹紧可能暂时压平工件,材料应力和加工热也会影响形状,应在规定支承条件下检查松夹后的状态。
3、长条盖板一定适合真空吸附吗?
需要评估面积、密封条件、切削负载及通孔影响。吸附不足时,应采用其他可靠支承与夹持方案。
4、三坐标能代替所有检查吗?
不能。孔径、厚度、毛刺和表面状态需结合适用量具检查,测量支承条件也应与验收约定一致。
5、试装不贴合时可以直接加大紧固力吗?
不宜。应先排查孔位、板面、毛刺和配套接触面,再按约定条件装配,避免强压掩盖变形。
有零件加工需求扫一扫,唐经理:17706216422