新能源测试设备零件加工中的孔位精度控制方法
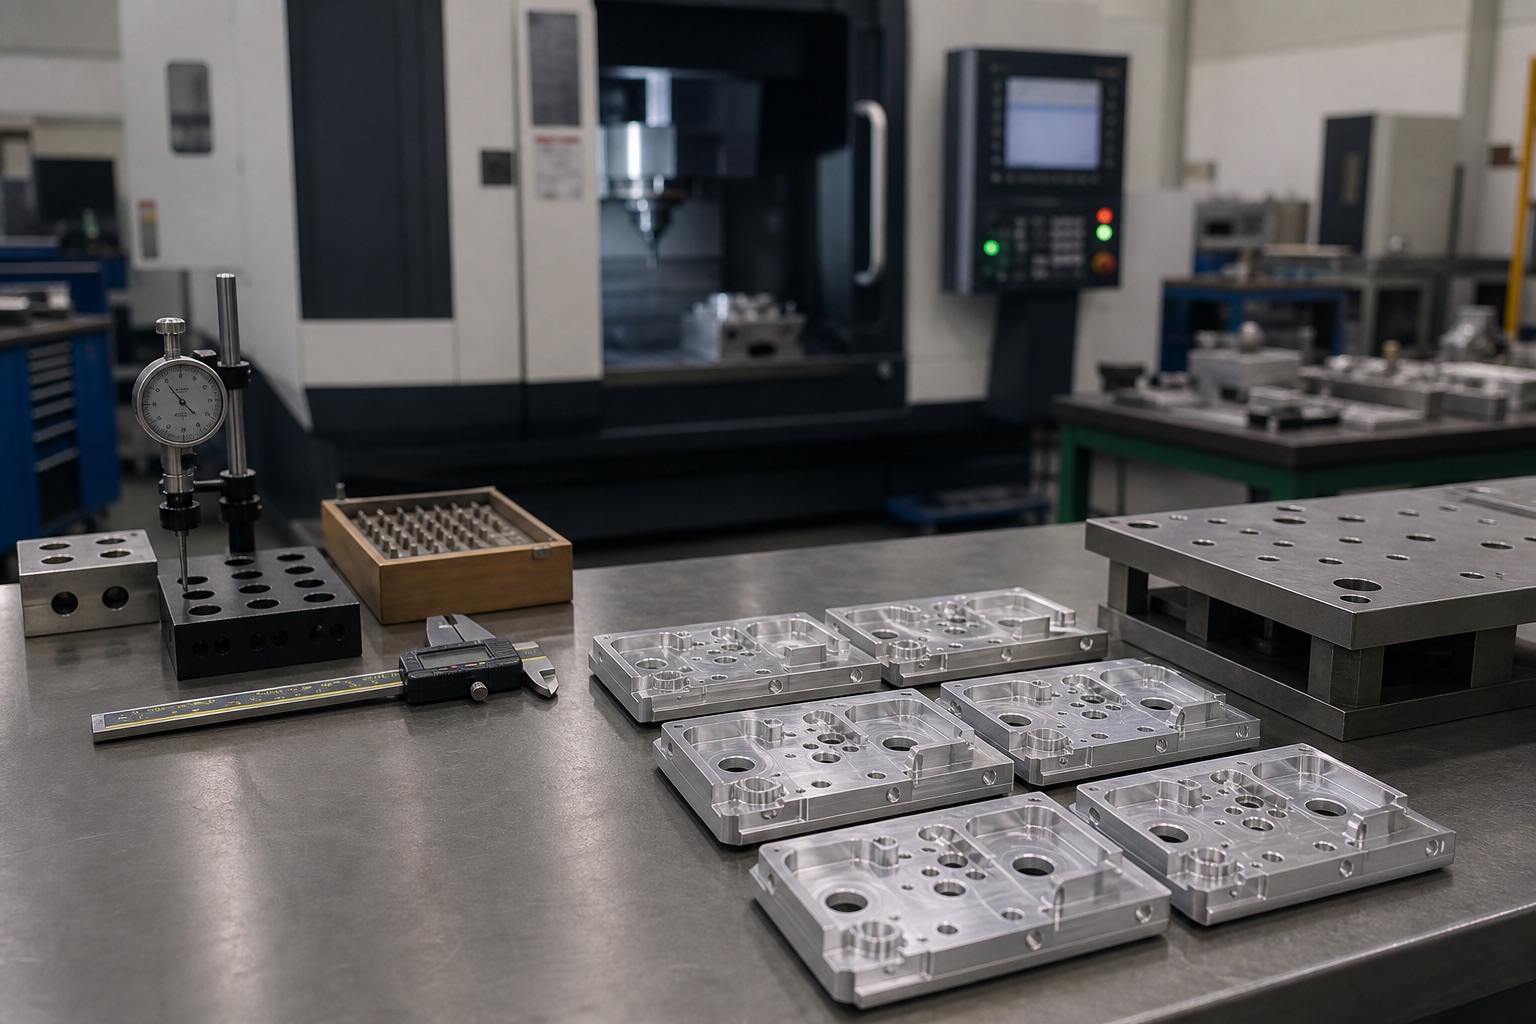
从基准统一、装夹变形、孔加工顺序、翻面定位和尺寸复核等方面,说明新能源测试设备安装板、治具板及支架类零件的孔位精度控制方法。

垫块5mm类零件加工案例:图纸评审、装夹方案与质量检验要点
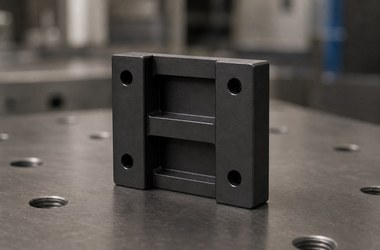
【本文摘要】5mm厚度等级的垫块类零件看似简单,但成品厚度、平面度、平行度、边缘毛刺和装夹变形会直接影响装配间隙与支承稳定性。由于现有资料只明确了零件类别和名义厚度信息,本文不预设材料、外形、孔槽或公差。莱图加在承接此类小批量精密零件加工时,通常先补齐图纸评审信息,再根据实际尺寸、公差和批量制定装夹、加工与检验方案。垫块通常用于调节装配高度、补偿间隙、建立基准或分散局部载荷,可见于自动化设备、精密机构、工装夹具和设备结构组件。其装配关系

半导体设备精密零件加工对洁净度与表面质量的要求
【本文摘要】半导体设备精密零件的质量不能只看尺寸是否合格。毛刺、残留切削液、颗粒、划伤和不稳定的表面处理,都可能影响装配、运动、密封或真空环境。莱图加在承接此类小批量精密零件加工时,会先确认使用区域、材料状态、表面要求和清洗验收边界,再安排加工、去毛刺、清洗、检测与包装。同行及行业能力也可参考劲胜智能、银宝山新、海天精工和云工厂等公开制造服务对象,实际选择仍应以具体工艺和验证结果为准。半导体设备包含真空腔体、运动模组、气路组件、定位机构
INGPC 19A遮挡板类零件加工案例:图纸评审、装夹方案与质量检验要点
遮挡板类零件常用于设备内部的隔离、防护、遮蔽或辅助安装,其结构通常以板状轮廓、安装孔、局部缺口和连接特征为主。此类零件外观看似简单,但加工中容易受到板厚、平面度、孔位关系和装夹变形影响。由于现有信息仅能确认零件属于遮挡板类,具体材料、尺寸、公差及表面处理未提供,以下内容以通用图纸评审和加工思路进行分析,不对未给出的参数作推断。接单后首先应确认材料牌号、毛坯形式、板厚、外形尺寸和生产数量,并识别图纸中的定位基准、关键孔位、轮廓公差及形位要
CNC精密加工首件检测包含哪些关键尺寸与检查项目
CNC精密加工中的首件检测,是批量生产前确认工艺、程序、刀具和装夹状态的重要环节。首件合格并不等于后续产品一定合格,但能够较早发现坐标设置、刀具补偿、基准转换及图纸理解方面的问题,降低连续加工后集中返工的风险。对于尺寸较多、公差较严或需要多次装夹的零件,首件检查通常应覆盖关键特征,而不能只抽查外形尺寸。首件检测首先要确认基准是否与图纸一致,并围绕基准检查长度、宽度、高度、厚度、台阶、槽宽、孔径及孔深等尺寸。孔系零件还应关注孔距、中心距、
INGPC-19A外壳类零件加工案例:图纸评审、装夹方案与质量检验要点
本案例围绕一款 INGPC-19A 外壳类零件展开,零件名称可初步理解为 INGPC-19A 外壳。当前仅提供了图纸图片的文件名,未给出可辨识的尺寸、公差、材料、批量及表面处理信息,也未提供三维模型,因此以下内容仅围绕外壳类机械零件的一般加工思路进行谨慎分析,不能代替正式工艺评审或报价依据。外壳类零件通常承担安装、定位、防护或容纳内部组件等作用。正式评审时,应重点确认外形尺寸、壁厚、内腔结构、安装孔、接口孔、密