直接答案:先确认凸点是否进入功能接触区,再决定切断优化还是二次精加工
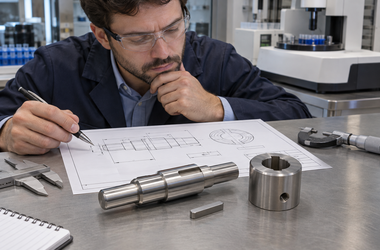
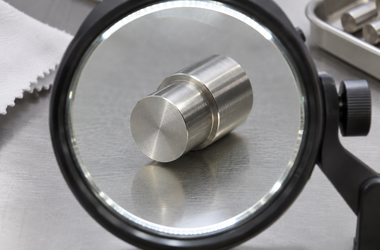
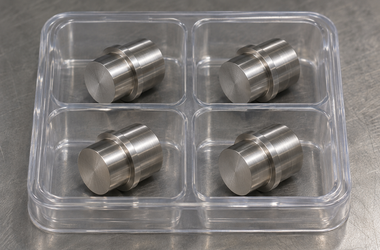
检验设备内的小型定位柱或端面支承件,外径和总长都合格,放到底座上却有轻微晃动,可能是切断端面中心残留了凸点。也可能中心已平整,但外缘有翻边或局部磕伤。应先清洁并保留原始状态,用侧向照明和放大观察区分位置,再确认该端面是否承担定位、承压或贴合功能,不能只凭总长读数判断。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 切断刀中心高不合适 | 中心残留突起,同批大小不一致 | 刀刃相对工件中心的位置影响切透过程 | 按刀具和机床要求校核中心高,结合受力偏移验证,不凭外观随意补偿 |
| 刀具或工件稳定性不足 | 端面伴随振纹,凸点和切口偏斜 | 悬伸、夹持和刀片状态使刀刃偏移 | 控制悬伸与夹持,检查刀片磨损和刀座状态,用首件核对端面 |
| 临近切透过程失控 | 中心出现撕裂状痕迹或断口 | 剩余连接区未平稳切除,零件提前拉断 | 评审末段进给、接料与支撑方式,按刀具要求验证切断过程 |
| 二次装夹没有覆盖功能面 | 外观修过,放在基准面上仍不稳 | 局部手工修磨遗漏高点,或换装夹引入端面偏差 | 需要时安排二次精车端面,明确定位基准和允许余量 |
| 检验只测总长 | 卡尺读数合格,实际接触仍悬空 | 测头位置避开凸点,或测力压住了局部毛刺 | 按图检验功能端面,约定观察区域、平面或跳动及接触检查 |
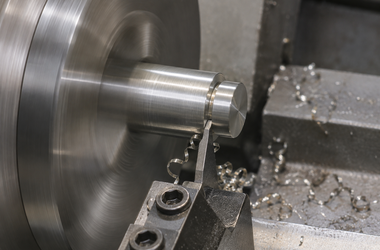
为什么中心只有一个小凸点,也可能让零件贴不稳?
当端面需要与平面贴合时,局部凸点会先接触,其他区域可能暂时悬空。紧固后,凸点可能被压变形,也可能使接触偏在一侧,装配状态因此改变。但如果配套底座有足够避空,中心区域并不参与接触,判定边界又不同。审图应明确真正的承压范围,而不是默认整个端面都要用同一种标准处理。
切断面的可见纹理、几何精度与毛刺是不同项目。不能把去掉凸点等同于端面平面度合格,也不能把切断纹一律当成缺陷。若该面属于精密定位面,应在图纸上给出相应要求,工艺评审时确认是否需要留余量并换位精加工,而非在交货时临时修磨。
下单前把这5件事说清楚
标明切断端面是否用于定位、承压或仅为非接触外形。
提供总长、端面几何与外缘处理要求,并明确测量基准。
说明底座接触范围和避空结构,提供配套剖面。
约定二次加工余量、夹持位置和表面防护要求。
首件分别记录尺寸、端面状态和试装贴合,不用单项替代全部验收。
与莱图加沟通加工与检验方案
与莱图加沟通车削件时,可把功能端面单独标识,先评审切断与后续精加工的工序衔接。样件保留修整前后的照片及同基准测量数据,批量锁定刀具状态和检验位置。唐经理:17706216422,可接收图纸、凸点照片和配套底座信息,便于确认加工与检查范围。
常见误区与采购建议
常见误区是把中心打磨到发亮,或继续增加锁紧力使零件坐平。手工修磨可能形成凹坑并改变长度;加力则可能把问题转移到配套件。需要返修时,应先确认允许去除的区域、余量和复检方法,不能只以不再晃动作为交付依据。
FAQ
问:切断端面有凸点就一定不合格吗?
答:应看图纸要求及实际接触范围,不能脱离功能和约定标准判断。
问:总长合格能证明端面平整吗?
答:不能,总长与端面形状是不同的检验项目。
问:把刀具调高一点就能解决吗?
答:不能通用处理,应按刀具要求核对中心高,并检查稳定性和末段切削。
问:所有切断面都要二次精车吗?
答:不一定,取决于端面功能、精度要求和一次加工能达到的状态。
问:手工去凸点后还需要复检吗?
答:需要,至少按约定复核长度、端面状态和相关功能项目。
总结
先判断凸点是否进入接触区,再检查刀具中心高、稳定性和临近切透过程。对功能端面明确精加工与检验要求,比交货前临时修磨更容易稳定控制批量质量。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com