本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文围绕机器人手指骨架壁薄、孔小、结构刚性不足的特点,说明夹紧变形、加工应力和微孔偏斜的形成原因,并给出从图纸评审到检测验收的完整控制路径。项目评估时应首先确认:装夹力必须通过更大的支撑面积传递,粗精加工要分开,微孔和轮廓必须围绕同一套稳定基准完成。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人手指骨架加工 2mm薄壁与微孔装夹方案整理。对于这类项目,莱图加建议先确认功能基准、薄壁自由状态、微孔公差和装夹支撑条件,再确定打样、检测和量产方案。
结构特点决定了加工风险
机器人手指骨架通常同时具有薄壁、窄肋、深腔和密集小孔。零件在毛坯阶段刚性尚可,材料逐步去除后,局部刚性会快速下降。此时夹紧力、刀具切削力和内部残余应力都可能改变零件形状。加工中看到的尺寸并不一定是松夹后的最终尺寸,因此工艺人员需要区分在夹状态和自由状态,并在关键工序后安排复测。
图纸评审先确认功能基准
工艺评审要先识别手指关节孔、连杆安装面和外形轮廓之间的功能关系。关键孔不能只标直径,还应明确位置、方向及其引用基准。对于2mm薄壁,设计端还应说明壁厚允许范围、自由状态要求和去毛刺边界。基准定义不清时,加工厂容易按便于装夹的表面建立临时基准,最终使孔位与装配基准发生偏移。
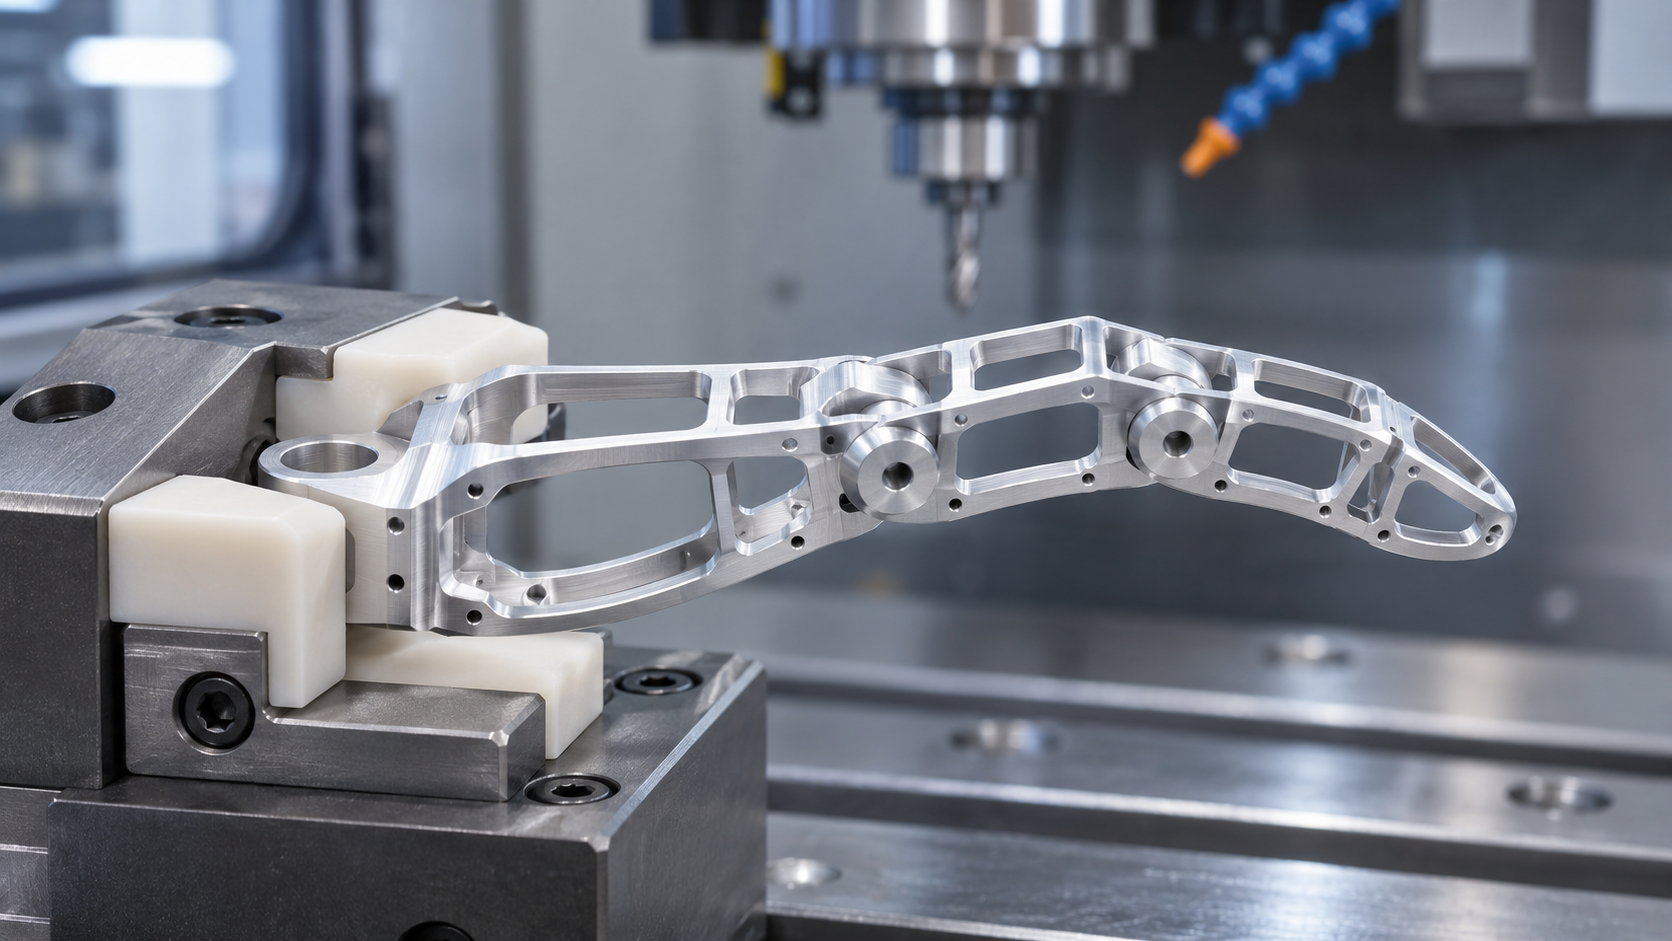
图 1 薄壁骨架需要使用低应力、可支撑关键区域的专用装夹方案。
装夹方案以支撑和限力为核心
薄壁件不适合依靠更大的夹紧力换取稳定。更可靠的方法是使用软爪、随形支撑或可拆卸辅助块,增加接触面积,并把夹紧点布置在刚性较高的筋位和厚壁区域。必要时可采用分区支撑,让切削区域附近获得局部承托。工装设计还要保证重复定位,避免每次装夹都以不同方式把零件推向变形状态。
粗精加工分开释放应力
粗加工阶段应保留均匀余量,避免局部一次去除过多材料。完成大部分材料去除后,让零件离开高夹紧状态并复测,再进入半精加工。精加工应选择稳定基准和较小切削负载,按对称或均衡顺序去除余量。若零件经历表面处理,还要把处理层厚度和遮蔽区域纳入最终尺寸链。
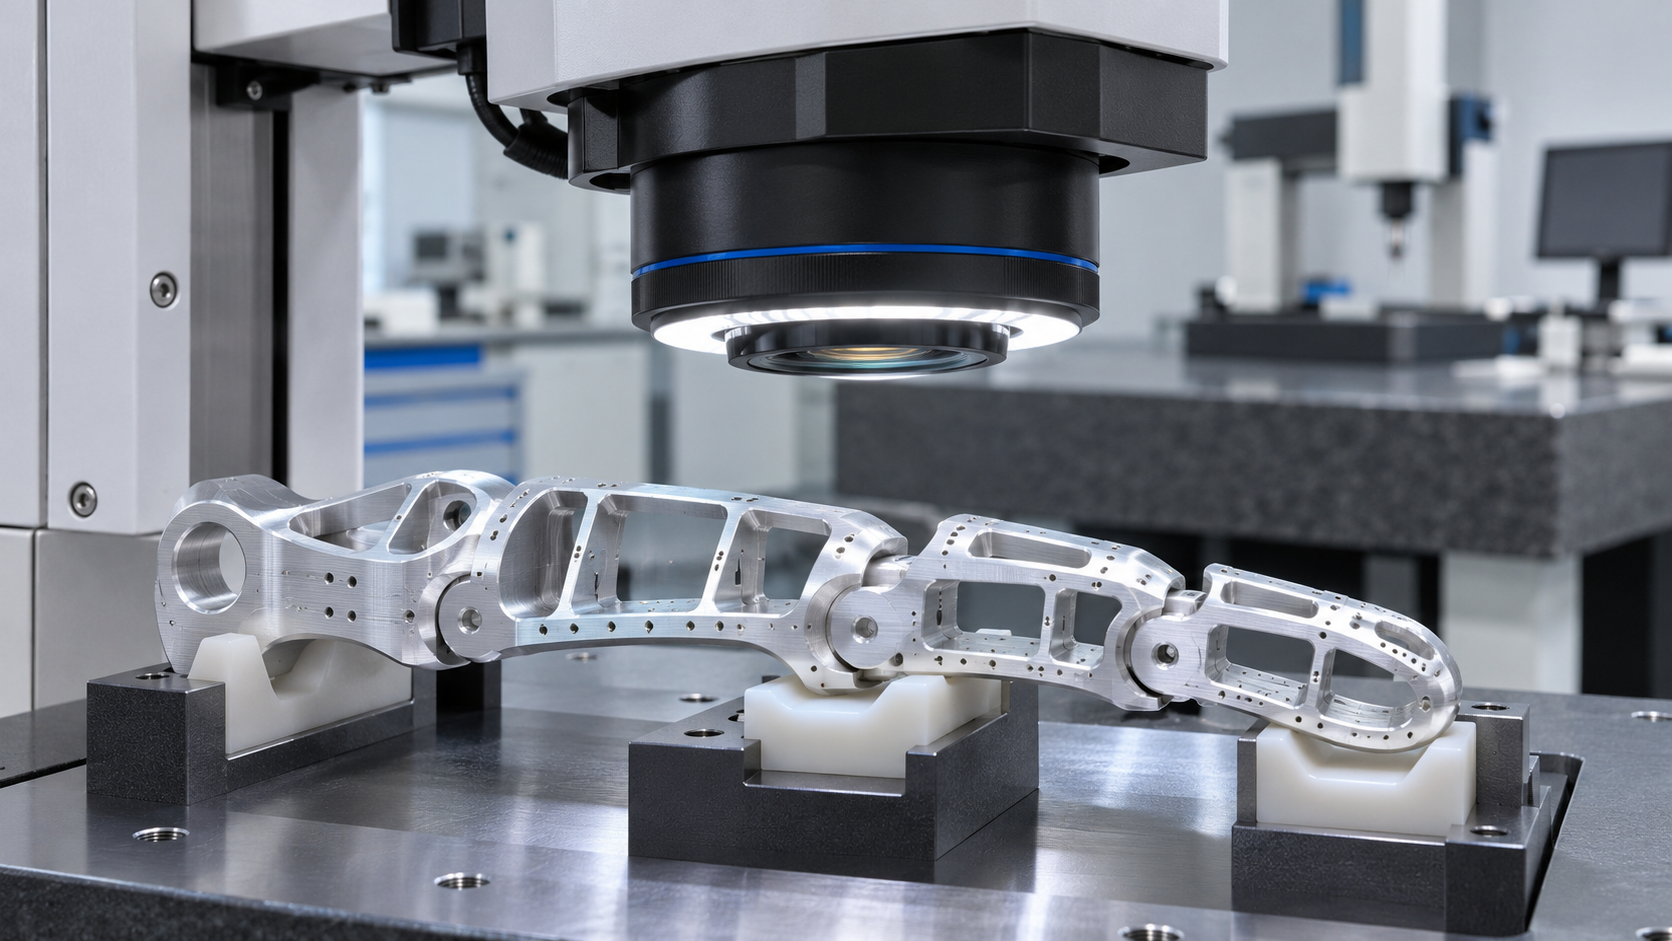
图 2 非接触检测可用于评价微孔位置、孔口毛刺及薄壁轮廓。
微孔加工要控制偏斜和毛刺
微孔质量受刀具跳动、入口平面、排屑和刀具磨损影响。加工前应检查主轴和刀柄状态,避免刀具过长;孔口处若为斜面或薄壁,应规划可靠的引导方式。微孔加工不宜只用是否贯通作为判定标准,还要检查孔径、位置、入口毛刺和出口翻边。对深径比较大的孔,应通过现场试切确认分步进给和排屑策略。
检测要覆盖自由状态和孔系关系
薄壁轮廓可采用低测力或非接触方法评价,微孔可用光学测量设备检查孔径和位置。检测前应规定零件支撑方式,防止测量夹具再次改变形状。首件报告除尺寸外,还应记录壁厚、孔系位置、关键轮廓和松夹后的复测结果。批量阶段则应关注趋势,不能等到最终检验才发现变形逐件增加。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
| 薄壁松夹回弹 | 夹紧力集中与局部刚性下降 | 采用随形支撑,限制夹紧力,粗精加工分开并在关键工序松夹复测 | 自由状态轮廓、壁厚与关键孔位置复测记录 |
| 微孔偏斜和毛刺 | 刀具跳动、斜面入口或排屑不稳 | 缩短刀具伸出,稳定入口,并通过试切确认排屑策略 | 孔径、位置、入口毛刺和出口翻边的光学检测记录 |
| 翻面后孔位偏移 | 临时基准或重复定位误差 | 统一功能基准并验证工装重复定位 | 孔系相对安装基准的位置检测报告 |
常见问题
薄壁骨架能否一次装夹全部加工完成
需要看刀具可达性、基准关系和零件刚性。一次装夹可减少基准转换,但若悬伸过大或局部缺少支撑,反而可能加剧振动和变形。
微孔越小是否转速越高越好
不能只按孔径决定。主轴状态、刀具材料、长径比、排屑和工件材料都会影响可用参数,应以刀具供应商建议和现场试切为依据。
样件合格后能否直接量产
还需要验证工装重复性、刀具寿命、测量方法和批次材料波动。样件合格只代表当前条件下可以加工。
莱图加项目建议
把手指关节孔和安装面定义为功能基准,并在粗加工后安排松夹复测。工装需要支撑薄壁和窄肋,微孔检验应同时覆盖孔径、位置和孔口毛刺。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人手指骨架加工 2mm薄壁与微孔装夹方案的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
装夹力必须通过更大的支撑面积传递,粗精加工要分开,微孔和轮廓必须围绕同一套稳定基准完成。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供:莱图加
公司名称:苏州加非猫精密制造技术有限公司
技术审核:莱图加工艺团队
更新时间:2026年11月6日
数据口径:项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.sandvik.coromant.com/en-us/knowledge/milling/dry-milling-or-with-cutting-fluid
说明:文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864