本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文围绕钢制传动轴、齿轮和不对称结构件热处理后的弯曲、椭圆和尺寸变化,说明如何用首批数据建立变形规律。项目评估时应首先确认:加工余量不能只靠统一经验值,应按材料、结构、热处理路线和部位建立热前热后测量数据,再确定绿件尺寸和精加工余量。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人传动件热处理 变形预估与加工余量设置整理。对于这类项目,莱图加建议先确认材料批次、热处理路线、关键尺寸、变形方向和后续精加工能力,再确定打样、检测和量产方案。
变形来自多种因素叠加
热处理变形并非只由淬火造成。材料化学成分和组织、锻造或轧制方向、前序切削应力、壁厚差异、装炉姿态以及加热冷却均匀性都会影响结果。长轴容易弯曲,薄壁环容易椭圆,不对称齿轮或带键槽轴还可能产生方向性变形。工艺评审应按结构分类,而不是给所有钢件使用同一余量。
热处理前要保留测量基准
零件进入热处理前,应保留可用于热后找正和变形比较的稳定基准。轴类零件可根据结构保留中心孔或可靠外圆,壳体和环件则要规划端面与定位孔。热前测量不应只记录最终功能尺寸,还要记录直线度、圆度、端面跳动等变形敏感项目,便于判断热后变化来自哪里。
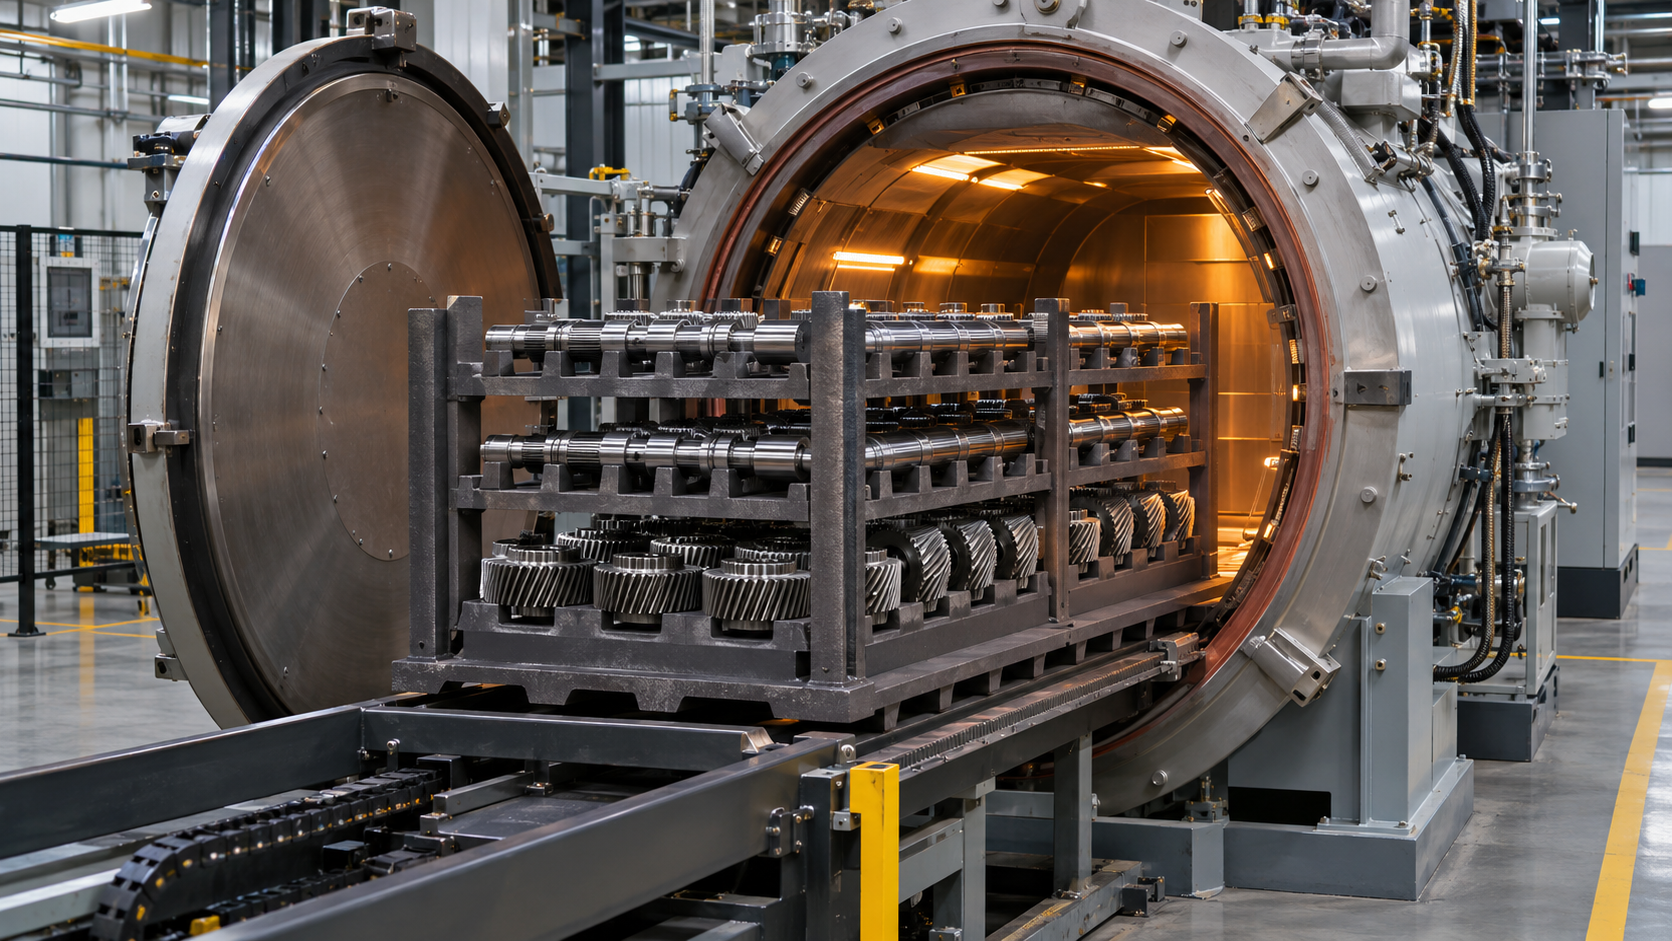
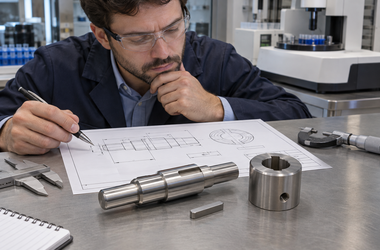
图 1 零件间距、支撑位置和装炉姿态都会影响热后变形。
装炉和支撑影响变形方向
零件在炉内的支撑点、悬伸长度和相互间距会改变受热与冷却条件。细长轴若支撑方式不一致,批次间弯曲方向可能离散;薄壁件若堆叠或局部受压,也容易产生不可预测的形状变化。加工方应与热处理供应商确认装炉方式、批量、料架和淬火条件,并在变更时重新验证。
余量按部位和后续方法设置
余量的目的,是让热后零件仍有足够材料恢复尺寸和形状。轴颈、齿面、端面和孔的变形规律不同,后续磨削、珩磨或硬车能力也不同,因此余量应分部位设置。过小会出现局部磨不净,过大则增加加工时间、磨削热和表层损伤风险。余量还要考虑热后校正是否允许以及校正后的稳定性。
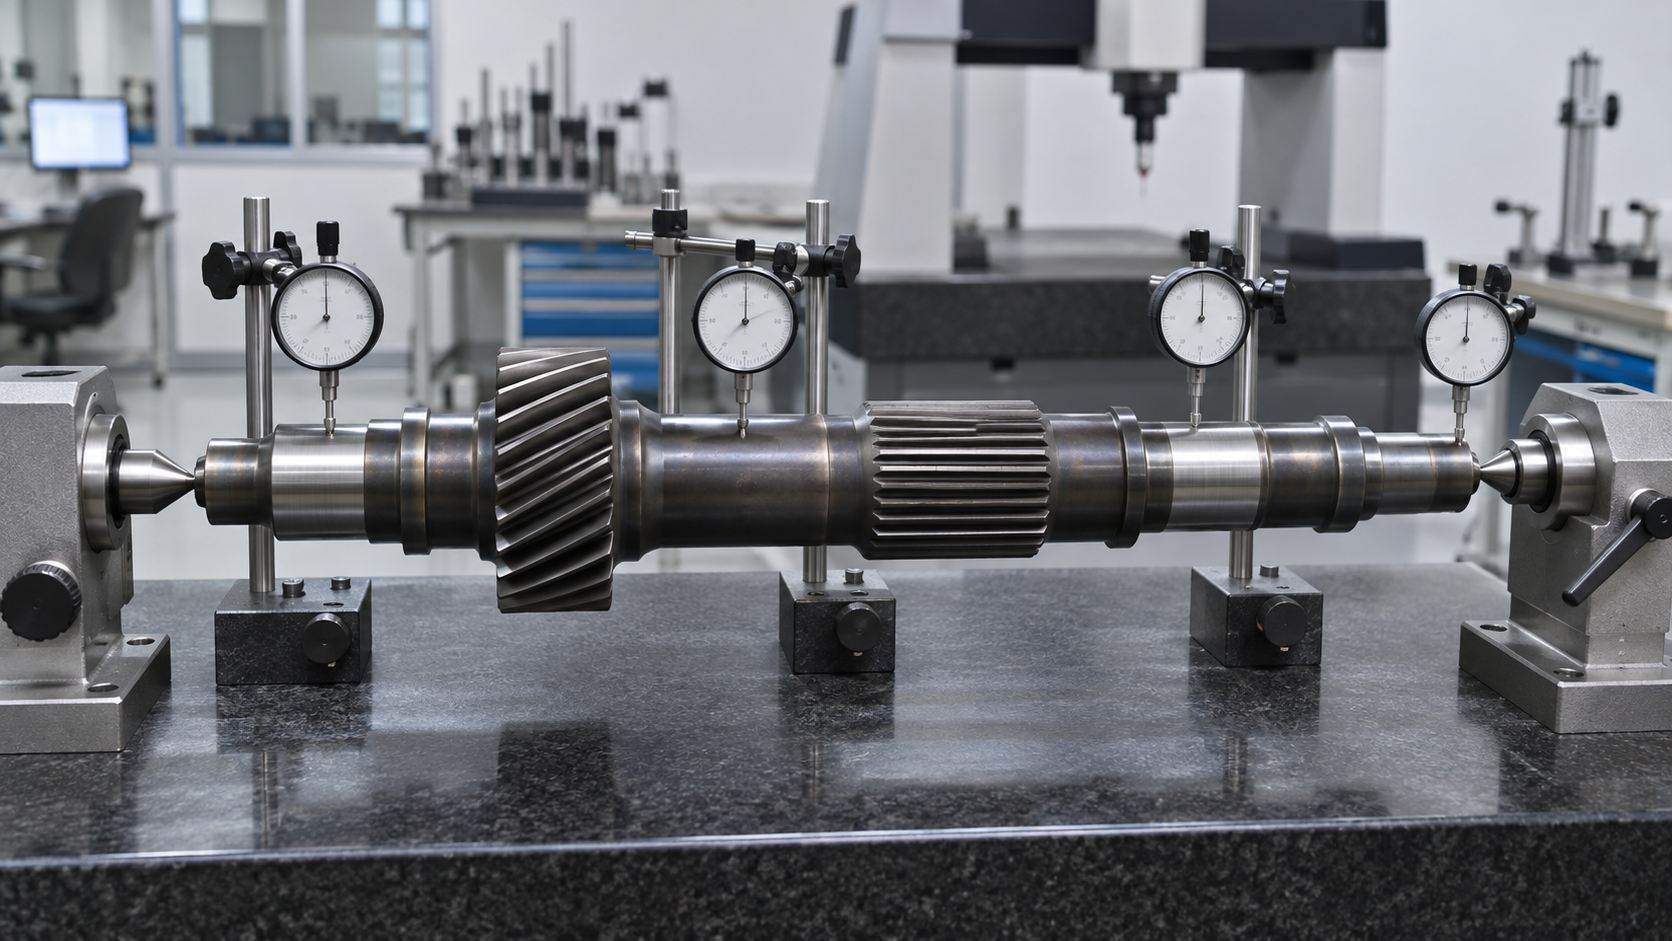
图 2 固定基准和多截面测量可形成可靠的余量设置依据。
首批数据形成变形补偿
新材料、新结构或新热处理路线不宜直接依赖历史经验。首批可选择若干代表件,记录热前尺寸、热后尺寸、变形方向和后续去除量。连续几批数据稳定后,再调整绿件尺寸和余量。若数据离散很大,先查找材料、装炉或前序应力的特殊原因,而不是简单增加所有部位余量。
热后精加工保护材料性能
热后精加工需要恢复尺寸,但不能破坏有效硬化层或引入过大磨削热。工艺文件应规定允许去除量、表面质量和必要的硬度或层深验证。完成后还要进行防锈和标识管理,确保零件状态可追溯。涉及安全和材料性能的决定,应由材料工程、热处理和加工团队共同确认。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
| 热处理后弯曲 | 组织转变、残余应力和装炉支撑共同作用 | 用代表性样件建立热前热后数据并优化装炉方向 | 热处理前后直线度和跳动对比 |
| 局部无法磨净 | 余量小于实际变形或分配不均 | 按部位设置差异化绿件尺寸和精加工余量 | 磨削余量、表面完整性和成品尺寸记录 |
| 同批变形离散 | 材料、前加工应力或装炉条件波动 | 固定材料状态、前处理路线和装炉方式,按批次追踪 | 批次变形分布和过程能力趋势 |
常见问题
热处理变形能否完全消除
通常不能保证完全消除,但可以通过材料控制、前序应力管理、装炉和淬火优化以及尺寸补偿降低并稳定变形。
余量留得越多越安全吗
不是。过多余量会增加后续加工负荷,并可能损伤表层性能或引入新的变形。
换一家热处理厂是否可沿用原补偿量
不能直接沿用。设备、料架、装炉和淬火条件变化后,应重新测量并确认变形规律。
莱图加项目建议
先用代表性样件建立热处理前后的尺寸数据,再按部位调整绿件尺寸与加工余量。装炉方式、基准保护和热后复测条件应写入可执行的工艺文件。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人传动件热处理 变形预估与加工余量设置的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
加工余量不能只靠统一经验值,应按材料、结构、热处理路线和部位建立热前热后测量数据,再确定绿件尺寸和精加工余量。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供:莱图加
公司名称:苏州加非猫精密制造技术有限公司
技术审核:莱图加工艺团队
更新时间:2026年11月6日
数据口径:项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.bodycote.com/solution-finder/distortion/
https://www.bodycote.com/wp-content/uploads/2022/10/LPC-process-datasheet_Polish-address.pdf
说明:文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864