本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文从传动轴的功能关系出发,分析轴颈、花键、键槽和安装端面之间的基准链,并说明热处理前后如何安排车削、花键加工、磨削与检测。项目评估时应首先确认:中心基准要贯穿主要工序,花键和键槽不能脱离轴颈单独评价,热处理前后必须保留可恢复的检测与加工基准。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人传动轴加工 花键键槽与同轴度控制整理。对于这类项目,莱图加建议先确认轴颈、花键、键槽之间的功能轴线、热处理状态和检测基准,再确定打样、检测和量产方案。
先区分尺寸精度和旋转精度
传动轴的直径、键槽宽度或花键齿厚即使分别合格,也不代表装机后旋转平稳。轴颈、花键和连接端面围绕同一旋转轴线工作,任一部位偏心都会转化为跳动、啮合不均或局部载荷。图纸评审时应把功能轴线作为核心,明确哪些圆柱面建立基准,哪些部位需要控制跳动、位置或端面垂直关系。
中心孔和工艺基准要稳定
对需要热处理和磨削的长轴,中心孔通常承担多道工序的基准作用。中心孔加工后应保护,避免磕碰、锈蚀和热处理氧化影响定位。若结构不允许使用中心孔,应规划稳定的外圆或端面组合基准,并验证重复装夹误差。不能在每道工序随意换用方便定位的表面,否则误差会被逐步叠加。
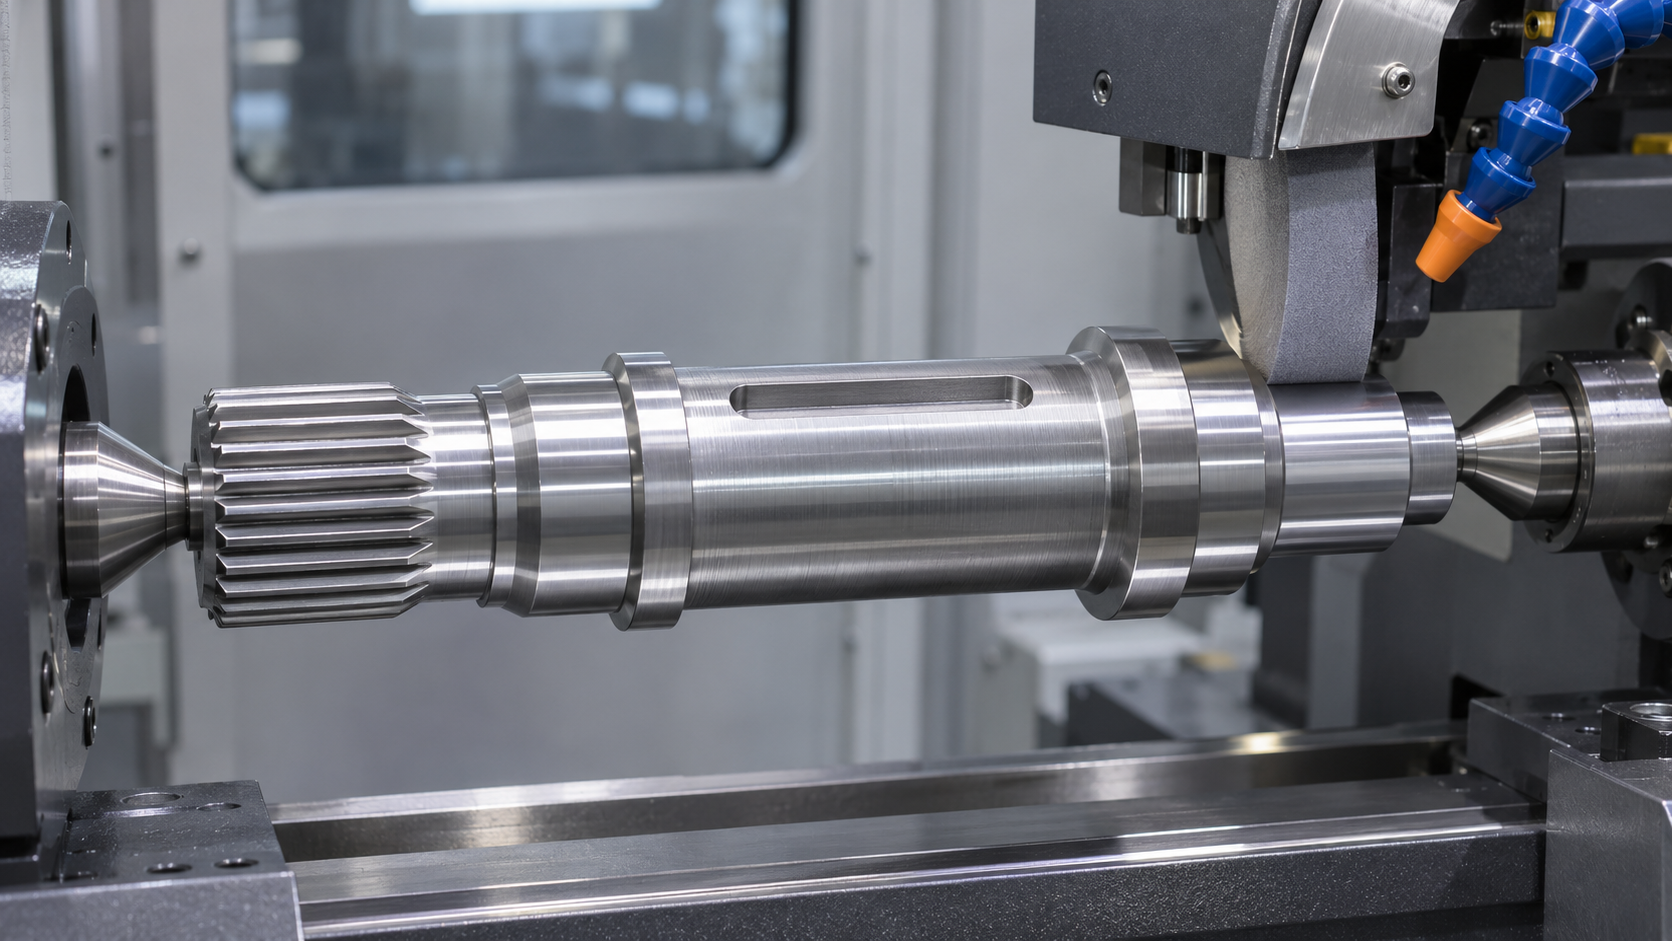
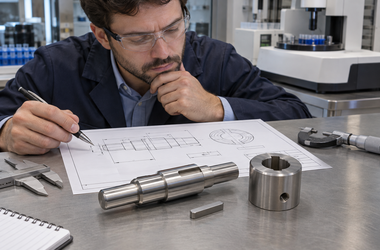
图 1 轴颈、花键和键槽应围绕统一基准规划工序。
花键加工围绕装配功能评价
花键方法可根据结构、精度、批量和设备选择滚削、插削、拉削、铣削或磨削。选择方法时要考虑齿形、齿向、有效长度以及与轴颈的关系。检测也不能只看通止规,还应结合齿厚、齿形、齿向和相对轴线位置。对于高速或高负载部位,还要关注根部过渡和加工缺陷是否形成应力集中。
键槽加工要防止偏心和失衡
键槽会破坏轴截面对称性,也可能在加工中释放局部应力。工序应安排在基准稳定、轴体已有足够刚性的阶段,并控制槽宽、深度、对称度和端部圆角。多键槽结构还要检查角向位置。若传动轴转速较高,键槽位置和去毛刺状态可能影响动平衡,不能只以键能够装入作为验收结果。
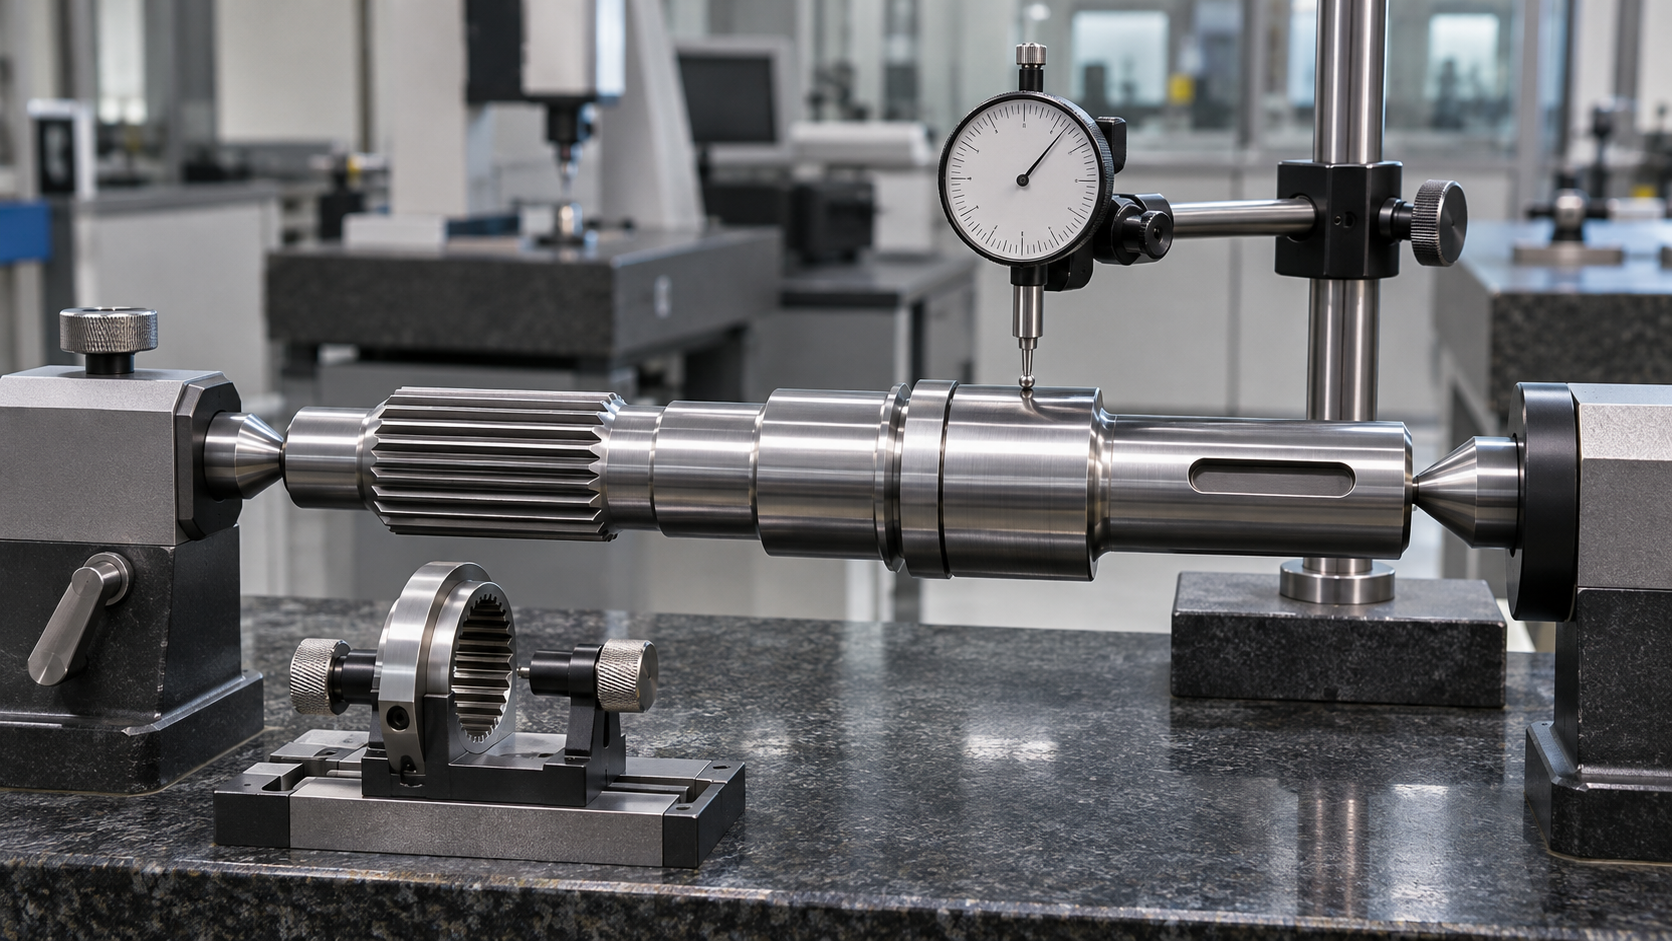
图 2 稳定中心基准有助于识别热处理和精加工带来的轴线偏差。
热处理后安排校正和精加工
热处理可能造成弯曲、尺寸变化和中心孔状态变化。工艺卡应规定热前留量、热后清理、基准修复、直线度检查和精磨顺序。余量过小会导致局部无法磨净,余量过大又会增加磨削热和节拍。合理做法是通过首批数据区分不同部位的变形规律,再调整绿件尺寸和精加工余量。
检测要回到共同轴线
成品检测应在稳定支撑条件下检查轴颈尺寸、圆度、圆柱度、径向跳动、端面跳动以及花键和键槽位置。两顶尖检测适合评价围绕中心基准的跳动,但前提是中心孔状态可靠。测量方案还要写明支撑位置、旋转方式和温度条件,避免不同人员使用不同方法得出不可比较的结果。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
| 轴颈与花键不同轴 | 多道工序更换基准或中心孔受损 | 让中心基准贯穿车削、花键加工、热处理和磨削 | 轴颈跳动、花键相对轴线位置及端面跳动记录 |
| 花键合格但装配发紧 | 只用通止规,未检查齿形、齿向和偏心 | 联合检查齿厚、齿形、齿向和装配轴线 | 花键综合检测与试装记录 |
| 热处理后弯曲或磨不净 | 热应力和余量分配不匹配 | 热前保留分区余量,热后修复基准并根据变形数据精磨 | 热前后直线度、跳动和磨削余量记录 |
常见问题
花键合格为什么装配仍然发紧
可能是齿形、齿向、相对轴线位置或热处理变形造成的问题,通止规无法覆盖所有功能误差。
键槽是否应在热处理前加工
取决于材料、热处理方式、变形风险和后续精加工能力。应由完整工艺路线决定,不能孤立判断。
同轴度能否用卡尺测量
不能。卡尺只能检查尺寸,无法建立旋转基准并评价多个圆柱面的轴线关系。
莱图加项目建议
让中心基准贯穿车削、花键加工、热处理和磨削。花键与键槽应结合轴颈评价,热处理后要先确认弯曲和基准状态,再决定校正与精加工余量。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人传动轴加工 花键键槽与同轴度控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
中心基准要贯穿主要工序,花键和键槽不能脱离轴颈单独评价,热处理前后必须保留可恢复的检测与加工基准。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供:莱图加
公司名称:苏州加非猫精密制造技术有限公司
技术审核:莱图加工艺团队
更新时间:2026年11月6日
数据口径:项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.iso.org/standard/66777.html
说明:文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864