医疗检测设备的回转支撑和模块安装结构,常通过调整垫圈补偿轴向间距或改善端面贴合。八孔调整垫圈为薄环结构,中部开口较大,环面设置均布安装孔。与普通隔离件相比,调整件更需要明确实际厚度及使用位置,因为小幅厚度差可能改变整组装配的间隙。制造时应同时控制自由状态端面、孔系关系和清洁质量,并把检验结果与实际装配记录对应,避免只按名义尺寸选用。
一、根据装配目标确定调整方式
首先明确垫圈用于补偿哪一段轴向尺寸,是否直接接触轴承或安装端面,以及紧固后是否参与预紧。设计评审应提供目标间隙、允许范围和检测条件,不能由加工人员自行以越紧越好判断。若采用厚度分档,需要统一分档依据及复测方法,内部标签或记录与包装保持对应,不在关键接触面随意刻写。垫圈孔系与配套件方向的要求也应在工艺文件中明确。
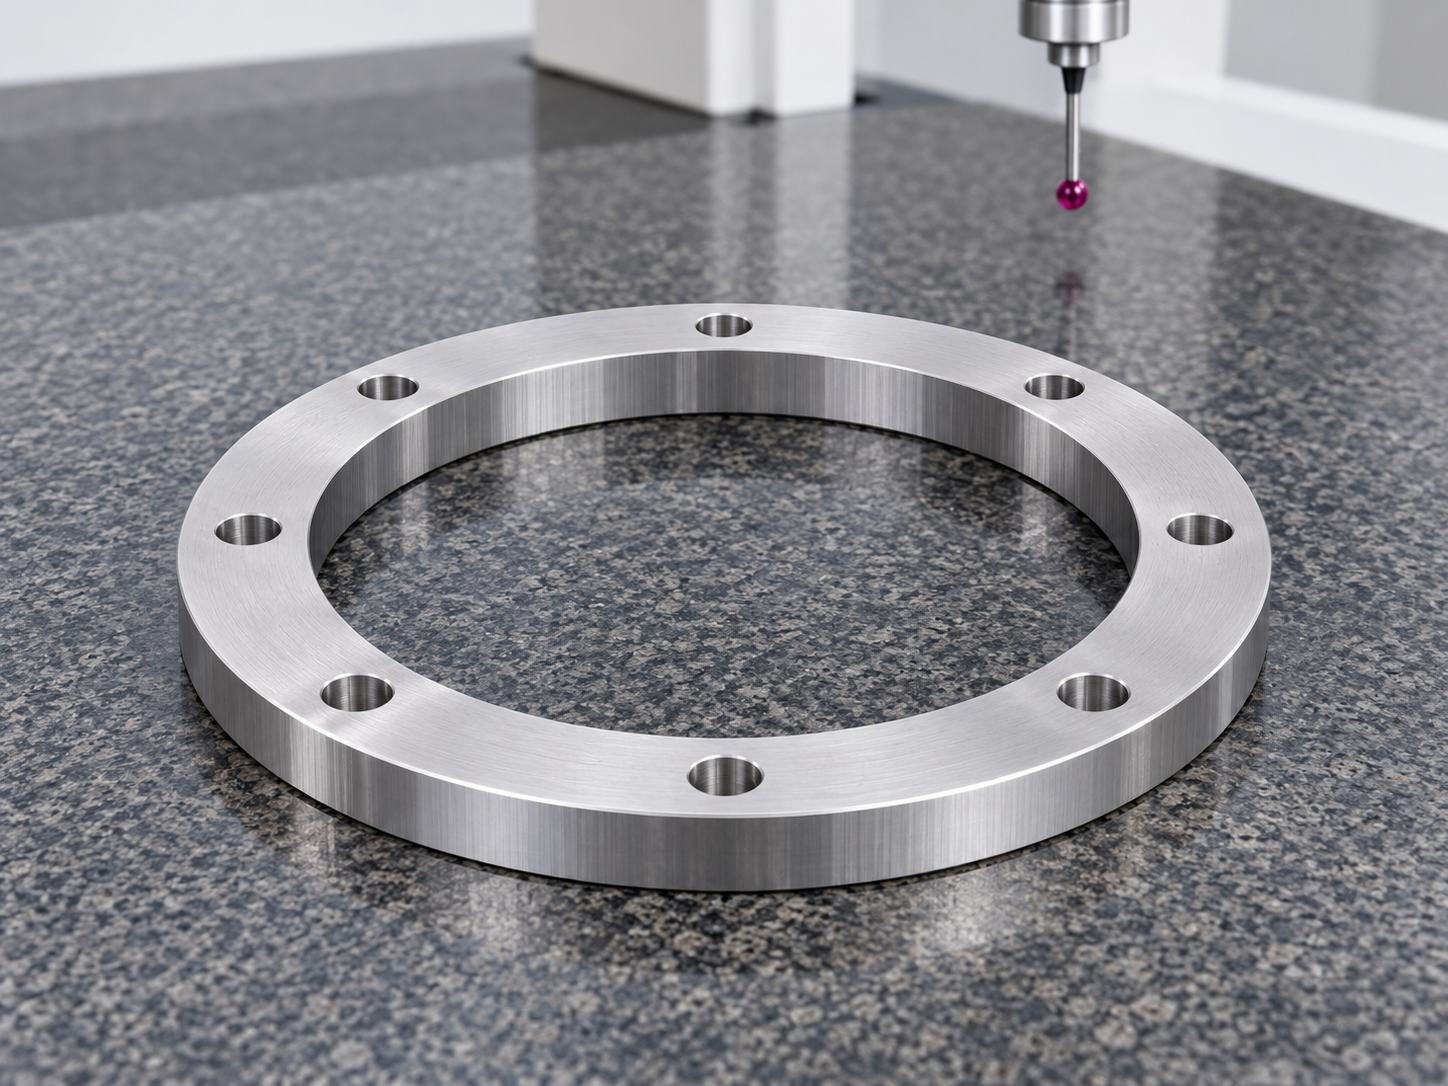
二、薄环厚度加工与余量释放
薄环加工应均衡去除两侧余量,先建立稳定支承面,再逐步完成内外圆和厚度精加工。夹具采用均匀贴合支撑,压紧位置避免使环面弯曲;在精加工前合理安排松夹复位,有助于识别和释放夹持影响。刀具保持锋利,减少切削热及反复停刀。对于较薄环件,不能通过加大夹紧力将端面暂时压平后一次车到尺寸,最终厚度和端面状态都需在解除加工约束后确认。
三、八孔位置与有效承压面保护
八个安装孔尽量在同一定位条件下完成,孔系零点、圆周分布和起始方向统一设置,转序后复核与中心基准的关系。钻削出口需要稳定支撑,防止局部翻边和抬起。孔口倒钝应以清除毛刺为目标,不能过度扩大而减少紧固件有效承压面积。内圆与外圆边缘同样需要检查,避免残余锐边在装配中划伤相邻表面。若存在处理工序,应提前评估孔径及厚度的变化。
四、多点测厚与装配间隙复核
厚度沿圆周多个位置测量,并记录最大与最小值或按检验方案保留代表点,不以单点数值代替整圈状态。平面与孔系可结合适用量具及三坐标复核,测量时使用低应力支撑,保持接触面无异物。试装应在统一紧固顺序与测量条件下检查轴向间隙、端面接触和相邻部件运动状态。若结果变化,需同时排查垫圈、配套面和紧固条件,不把所有偏差都归结为厚度。
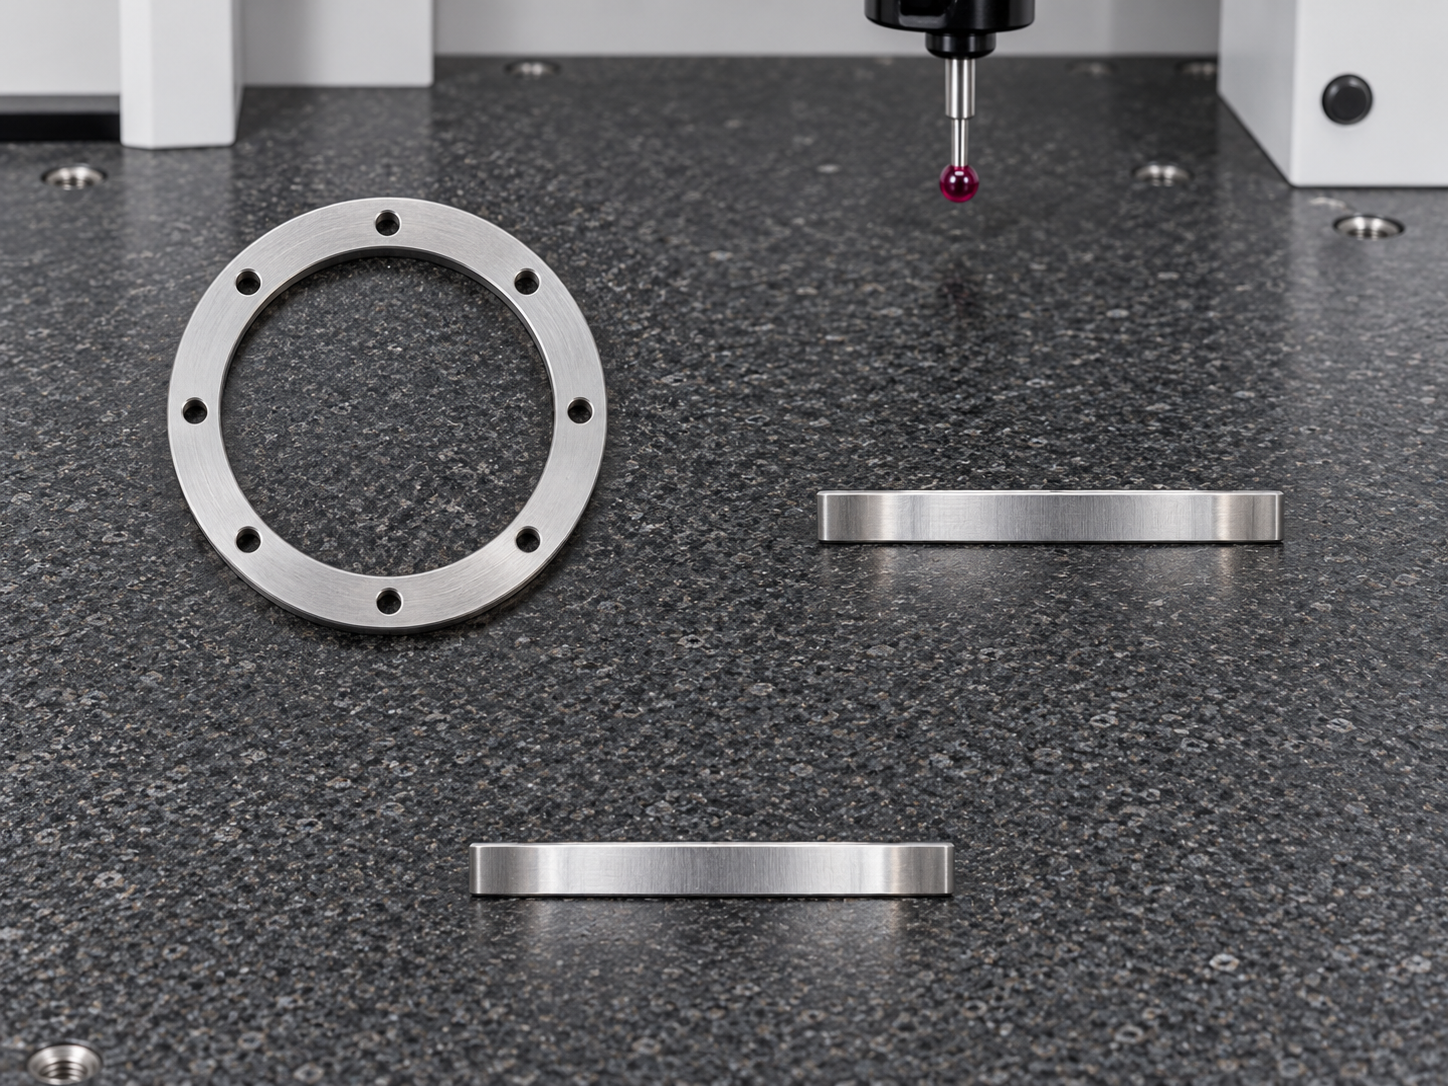
五、分档追溯与清洁包装
调整垫圈清洁后检查孔口、环面和边缘,干燥及防护方式应避免在接触区域留下颗粒或残留物。不同厚度档位分开存放,包装与检验记录一一对应,避免混料后再次依靠外观区分。薄环运输时使用独立隔层,减少叠压变形和表面摩擦。批量加工保存材料批次、夹具状态、刀具补偿及测量条件,首件、过程抽检与末件采用同样的方法,保证后续补件能够依据记录匹配。
调整垫圈的作用不是简单填满间隙,而是让装配关系达到设计状态并可重复验证。将厚度分档、端面检测和试装记录结合,能够帮助区分制造偏差、配套件变化及装配条件的影响。对于不同医疗检测机构,应以完整尺寸链和设备要求制定调整方案,不随意增加垫圈层数或改变预紧条件。
常见问题 FAQ
1、调整垫圈为什么需要记录实际厚度?
名义尺寸无法体现实际差异,保留测量记录有利于间隙调整、分档选配及后续补件。
2、能否通过不断叠加垫圈解决间隙?
不宜自行增加层数,应先核对设计尺寸链、接触稳定性及紧固条件,再按方案选配。
3、八孔位置合格是否就可以忽略端面?
不能。端面翘曲或局部凸起仍可能改变贴合和轴向位置,孔系与环面需要共同检查。
4、试装间隙变化时应先检查什么?
确认清洁和紧固条件一致,再复查垫圈多点厚度、配套端面以及检测方法。
5、不同厚度档位怎样避免混用?
采用分格包装和对应的内部记录,明确实际测量结果及使用位置,不仅依靠外观辨认。
有零件加工需求扫一扫,唐经理:17706216422