直接答案:先统一基准,再区分轴弯曲与测量装夹影响
细长驱动轴、调节轴等医疗设备零件,即使各段直径合格,旋转检测仍可能出现较大指示变化。跳动读数既与被测表面有关,也受到基准建立、支撑位置和检具状态影响。排查时需要明确检测哪一段、相对什么基准以及如何安装,不能直接把所有读数变化都称为同轴度不合格,更不应未经分析就手工校直。
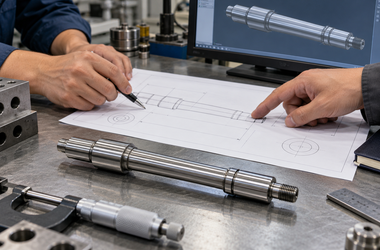
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 毛坯与去料状态不稳定 | 粗加工后或放置后轴形发生变化 | 初始弯曲及不均匀去料影响后续加工 | 确认毛坯状态,合理分配余量并记录中间结果 |
| 支撑和夹紧不适用 | 中段让刀或松夹后读数变化 | 悬伸过长、支撑位置或夹紧力影响刚性 | 评估顶尖、中心架等适用支撑并通过试切确认 |
| 切削负荷与刀具波动 | 局部振纹、锥度或尺寸不稳定 | 刀具状态和切削力影响细长结构 | 结合材料与结构优化刀具和工序,不套统一参数 |
| 换装后基准没有衔接 | 两端轴颈分别合格,关联检测偏差大 | 多次装夹之间的定位关系没有保持 | 明确基准与工序衔接,检查重复定位状态 |
| 检测与运输条件不同 | 出厂和到货复测结论不一致 | 支承、测点、检具或运输防护不同 | 统一检验方案并采用适当的轴类保护方式 |
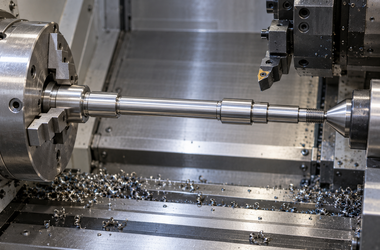
为什么直径、直线度和跳动不能混着看
直径描述局部尺寸,直线度关注相应要素的形状,跳动则依赖规定基准下的旋转评价。不同项目的合格结论不能互相替代。对于两端轴颈参与支撑、中段安装其他组件的结构,应由图纸说明功能基准和控制部位。使用V形块或顶尖检测时,也要确认支承位置、接触状态和测头方向,避免让检具影响混入零件结论。
工艺上并非增加支撑就一定解决问题,支撑自身也需要对中、接触稳定并与加工方式相适应。切削时的让刀、松夹后的恢复以及实际弯曲应分别识别。发现异常后,可比较同一轴在不同角度、测点和规定状态下的记录,结合工序变化定位原因。是否允许校直、磨削或调整结构,应在项目评审中确认,不能作为隐含的交付前处理。
下单前把这5件事说清楚
提供所有配合轴段与台阶的二维公差图。
明确材料、毛坯状态以及热处理或表面处理要求。
标明功能基准、跳动项目和需要控制的轴段。
约定支承方式、测点、检具及交付检验状态。
说明配套件、试装、运输保护和复检要求。
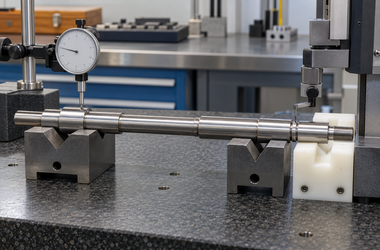
与莱图加沟通加工与检验方案
向莱图加沟通细长轴需求时,可同时提交轴承、联轴器等配合接口要求,重点评审细长段刚性、装夹余量与基准转换。样件阶段将关键工序检测和最终复测记录对应起来,确认适用的加工与检验方案。批量阶段锁定材料及工艺版本,出现异常先核对过程与测量记录,再商定返工或调整措施,不以单点修磨替代原因分析。
常见误区与采购建议
常见误区包括只给轴径公差却不说明基准、在不同支承方式下直接比较读数,以及用强行压装让弯曲轴勉强进入组件。采购端应确认报告中的检测项目与图纸一致,研发端应提供真实配合关系。包装时也要防止细长段受到集中挤压,避免零件在交付过程中新增变形。
FAQ
问:直径合格为什么跳动仍偏大?
答:直径与基准下的旋转评价不同,还需检查形状和关联位置。
问:跳动就是同轴度吗?
答:不是,二者评价方式不同,应按图纸规定分别判断。
问:支撑越紧越稳定吗?
答:不一定,不适当接触和过大作用力可能引入变形或测量影响。
问:发现轴弯曲可以直接校直吗?
答:应先确认材料、用途和允许工艺,并重新按要求验证。
问:怎样减少到货复测争议?
答:提前统一基准、支承、测点与检具,并记录包装和交付状态。
总结
细长轴跳动偏大需要同时检查材料去料、支撑、切削、基准转换和测量。先把评价条件说清,再用过程记录定位原因,比反复调整单个直径更有效。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com