直接答案:先停止强拧,区分规格、加工和装配条件
小型不锈钢螺纹连接件在试装时发涩,未必只是螺纹孔偏小。牙型毛刺、残屑、入口偏斜、配套件规格不一致以及螺钉触底,都可能产生类似手感。继续用力拧紧可能损伤牙型,使原有问题更难判断。排查时应记录从起牙还是旋入一段后开始发涩,并检查零件、量规和配套件的状态。
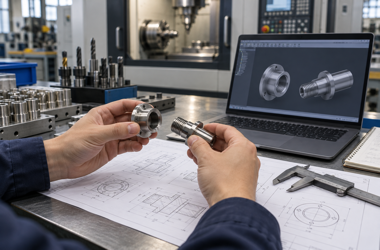
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 螺纹规格或公差不匹配 | 起牙困难,配套件间表现不同 | 牙型、螺距、旋向或配合要求不一致 | 提供完整螺纹标注,核对配套件和适用量规 |
| 牙型毛刺与残屑 | 旋入时有阻力或异物 | 起牙、牙底、退刀处存在缺陷或污染 | 检查去毛刺、排屑和清洁,保护有效牙型 |
| 摩擦条件不适合 | 反复拆装后阻力增大 | 材料组合、表面与装配条件引起摩擦问题 | 结合用途评估表面与润滑要求,并进行试装验证 |
| 入口与轴线关系偏差 | 斜着起牙或接近端面时卡滞 | 导入倒角、轴线或接触面关系不正确 | 检查入口、基准及配套定位,避免偏载装配 |
| 有效深度与螺钉长度不合适 | 旋入一段后突然停止 | 螺钉触底、退刀区或装配堆叠影响 | 明确有效啮合长度、孔底余量及紧固件长度 |
为什么量规检查与真实试装需要互相补充
量规可用于评价规定项目,但真实装配还涉及螺钉长度、入口对中、接触面、装配顺序和工作环境。若双方只写公称直径,没有明确螺纹制式、螺距、有效长度及配合要求,就可能出现检验与使用条件不一致。对关键连接,应先约定检验项目,再用确认规格的配套件评价装配表现,不能仅凭手感替代全部检测。
对于不锈钢连接件,还应关注材料配对、接触表面和重复拆装条件。是否允许润滑、采用何种介质或表面处理,需要结合清洁、使用环境与设备要求确认,不能随意添加油脂。若发生明显拉伤或咬合,应保留零件状态并分析原因,不把反复强拧作为去毛刺或磨合方法。
下单前把这5件事说清楚
提供完整螺纹制式、规格、螺距、旋向及公差要求。
标明有效啮合长度、孔深和安装面的基准关系。
核对配套紧固件的规格、长度及材料。
确认去毛刺、清洁、表面处理与润滑限制。
约定适用量规、试装条件、异常判定和记录要求。
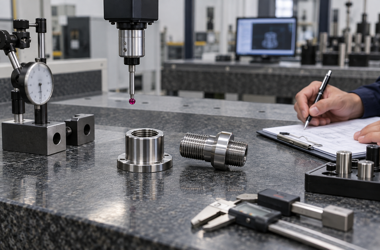
与莱图加沟通加工与检验方案
向莱图加沟通小螺纹零件时,可同步提交配套件资料,重点评审螺纹入口、退刀区域、有效长度及加工可达性。样件阶段将量规结果、外观检查与配套试装记录对应起来;批量阶段保持图纸、刀具与检验要求一致,并跟踪关键特性。出现发涩时先核对实际状态,再通过确认的工艺方案处理,避免未经批准修配。
常见误区与采购建议
常见误区是把所有发涩都归为孔偏小、认为能强行拧入就合格,以及未经确认重复攻丝或涂油。采购与研发可以先记录异常发生的旋入位置、次数和配套件编号,帮助排除规格与长度问题。返修方案确定后,应复检有效牙型、清洁和装配状态,防止只改善一次手感却引入其他偏差。
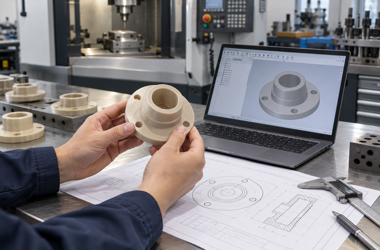
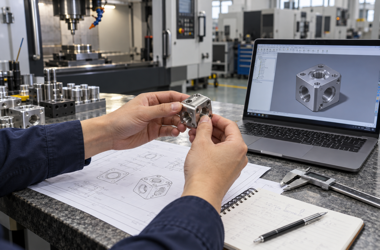
以上配图为工艺沟通场景示意。
FAQ
问:起牙就发涩通常先检查什么?
答:先核对规格、入口毛刺、对中方式及配套件状态,具体原因仍需检测确认。
问:旋入一段后卡住是否一定是牙型问题?
答:也可能是触底、有效长度不足、残屑或配套定位影响,应逐项排查。
问:通止规合格能否省略试装?
答:关键连接宜结合实际要求安排试装,两者评价范围并不完全相同。
问:给不锈钢螺纹加油就能解决吗?
答:不能直接认定,润滑是否允许及介质选择需结合清洁和使用要求确认。
问:怎样减少后续批量发涩?
答:锁定规格、去毛刺和清洁方案,结合量规与配套试装保留过程记录。
总结
小螺纹发涩应从规格、缺陷残屑、摩擦、入口轴线和有效长度排查。把加工、检验与装配条件提前统一,能减少仅凭手感反复修配造成的波动。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com