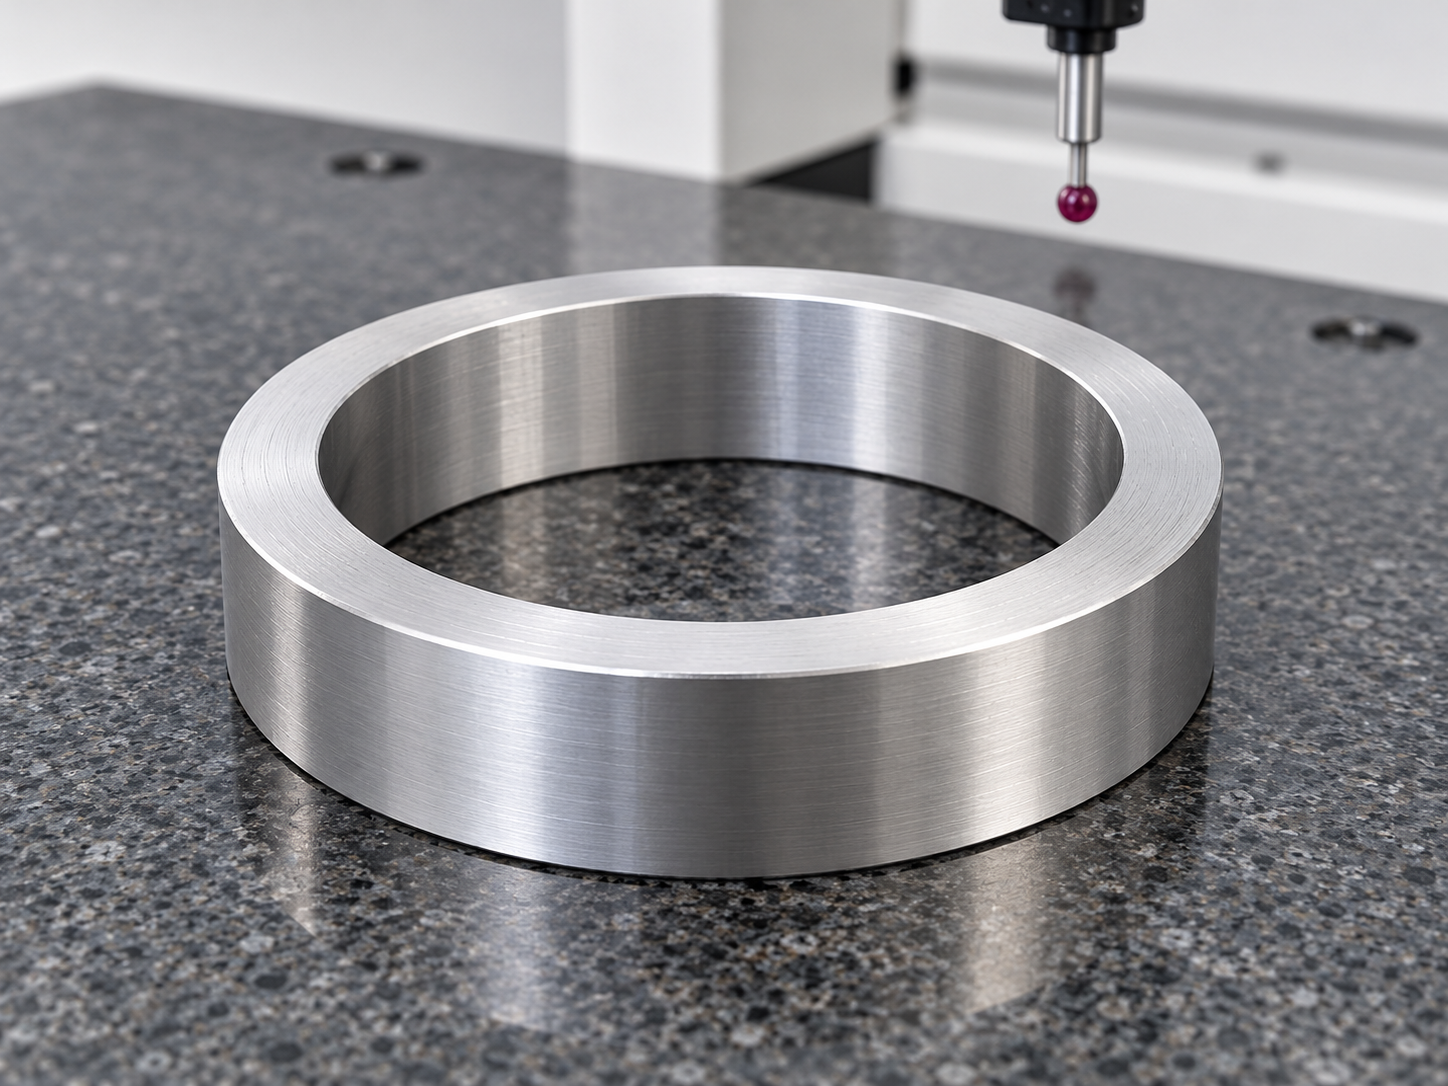
医疗检测设备的传动、定位和模块连接机构,常以短定位套建立径向配合与轴向间距。零件由连续内外圆和两侧环形端面构成,没有复杂孔系,但径向壁厚较小,夹持受力和切削热会直接影响最终形状。加工中需要把内径、外径及端面作为相关联的特征控制,而不是分别车到尺寸即可。对于需要重复拆装的机构,短套还应在自由状态和规定装配状态下分别核对,避免安装后才发现偏紧或端面接触不均。
一、先确定配合面与间距基准
工艺评审首先明确内孔承担定位还是避让,外圆是否与座孔配合,两侧端面中哪一面决定轴向位置。若内外圆同时参与定位,需要将它们的相对轴线纳入检验;若只有一侧为功能配合面,则不宜擅自增加无必要的精度约束。端面宽度、倒角和相邻零件圆角的避让关系同样需要确认。首件前统一尺寸、公差、测量温度和配套件状态,能够减少加工与装配人员对合格条件理解不同的问题。
二、薄壁短套的夹紧与余量安排
薄壁套最容易出现夹住时圆、松开后变化的现象。夹具应选择均匀受力的接触方式,避免少数夹爪局部挤压内外圆。粗加工时给关键表面保留均衡余量,精加工前释放不稳定应力并重新找正。夹紧力应结合材料、壁厚与切削负荷确定,不能一味增加压力抑制振动。每次装夹前检查接触面及夹具内的残屑,精加工刀具保持锋利,减少热积累和局部停刀留下的尺寸变化。
三、内外圆与双端面的关联车削
在夹持稳定的前提下,尽量用同一回转基准完成关键内外圆及一侧端面,再通过受控转序完成另一端面。翻面后复核定位贴合,避免上一工序的倒角或圆角成为错误支撑点。内孔加工关注刀具刚性及孔壁表面连续性,外圆精车关注周向尺寸变化。端面长度需与内外圆尺寸共同复测,不能为修正总长而反复重夹已经完成的薄壁表面。必要的修整应回到既定基准完成。
四、低应力测量与装配状态验证
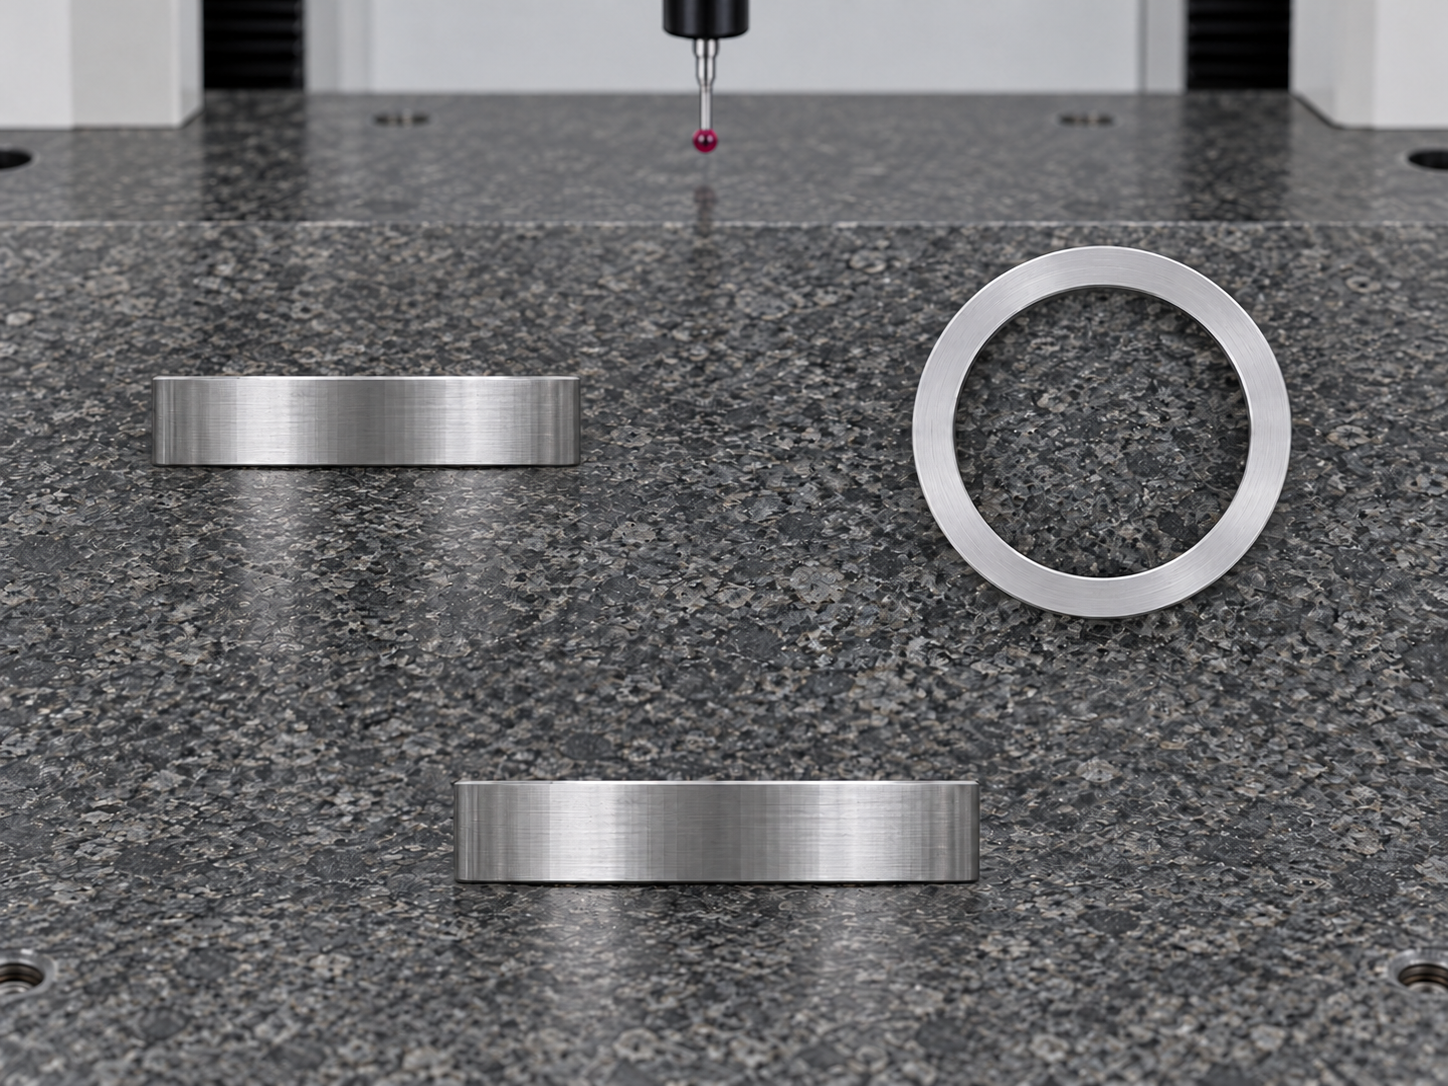
内外径分别使用适用量具在多个方向检查,端面间距沿圆周取点,判断局部厚度是否一致。三坐标可关联端面与回转轴线,但短而薄的环件需要合理支撑和测点布置,不应依靠少量测点推定全部形状。解除加工夹持后复查关键尺寸,并区分真实变形与测量压力影响。试装时按规定方式进入配合位置,检查端面接触、轴向间隙和旋转或滑动阻力,不通过敲击强装掩盖配合问题。
五、清洁防护与批次一致性
内孔和端面边缘的细小毛刺可能引起安装划伤或局部顶起,去毛刺要保持有效接触范围,不将倒角过度扩大。若存在表面处理,应明确配合面处理余量并在处理后复测。清洗、干燥及防护方法与材料相容,包装避免环件直接碰撞或承受集中压力。批量制造记录夹紧方式、刀具状态、补偿值和自由状态测量结果,过程抽检重点关注尺寸随时间的变化,末件结果与首件对应比较。
短定位套的加工价值体现在基准清晰、配合稳定和重复装配可控。将夹持影响与实际几何偏差分开判断,能帮助定位装配偏紧、偏斜和间距波动的来源。对于不同检测模组,应依据完整设计要求评审材料、表面质量和检验项目,首件及试装确认后再固化小批量工艺。
常见问题 FAQ
1、短定位套为什么不能只检查内外径?
还需检查端面间距、形状及相对轴线关系,单独尺寸合格不能覆盖全部装配要求。
2、夹紧越牢是否加工越稳定?
不一定。过大的局部夹紧力可能使薄壁变形,应在可靠定位与低变形之间选择合适受力。
3、内外圆怎样保持一致的回转基准?
尽量关联加工关键表面,翻面后复核定位接触与找正,检验时使用相同基准逻辑。
4、松夹后尺寸变化应怎样排查?
先检查夹具受力、余量分布、切削热和测量压力,再决定是否调整工序或夹持方式。
5、表面处理后是否需要再次试装?
关键配合可能受膜层或处理变形影响,应复测并按规定装配条件验证,不仅检查外观。
有零件加工需求扫一扫,唐经理:17706216422