本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文围绕AGV频繁启停、转向和地面冲击工况,说明驱动轮轴的耐磨性、轴承配合和几何精度为什么需要同时控制。 项目评估时应首先确认:提高硬度不能替代正确配合与共同轴线控制,轮轴应按载荷选择材料和表面强化,并在热处理后恢复轴颈形状、跳动和配合尺寸。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕AGV机器人驱动轮轴加工 耐磨性与精度平衡整理。对于这类项目,莱图加建议先确认轮轴材料、热处理层、轴承配合、键连接、冲击载荷和磨损监测,再确定打样、检测和量产方案。
工况决定磨损和配合方向
AGV驱动轮轴承受轮载、驱动转矩、频繁启停和地面冲击。转弯时还可能出现侧向载荷。加工评审应确认哪个轴承圈相对载荷旋转、轮毂如何传递转矩以及是否存在悬臂。只有明确载荷方向,才能选择合适的配合和表面强化方案。
耐磨性来自材料和表面体系
轮轴可通过材料选择、整体热处理、感应淬火、渗碳或其他方法提高承载和耐磨能力,但不同路线对变形和后续加工要求不同。图纸需说明硬度、有效层深或材料状态的验收方法,并保护轴肩圆角等应力集中区域。
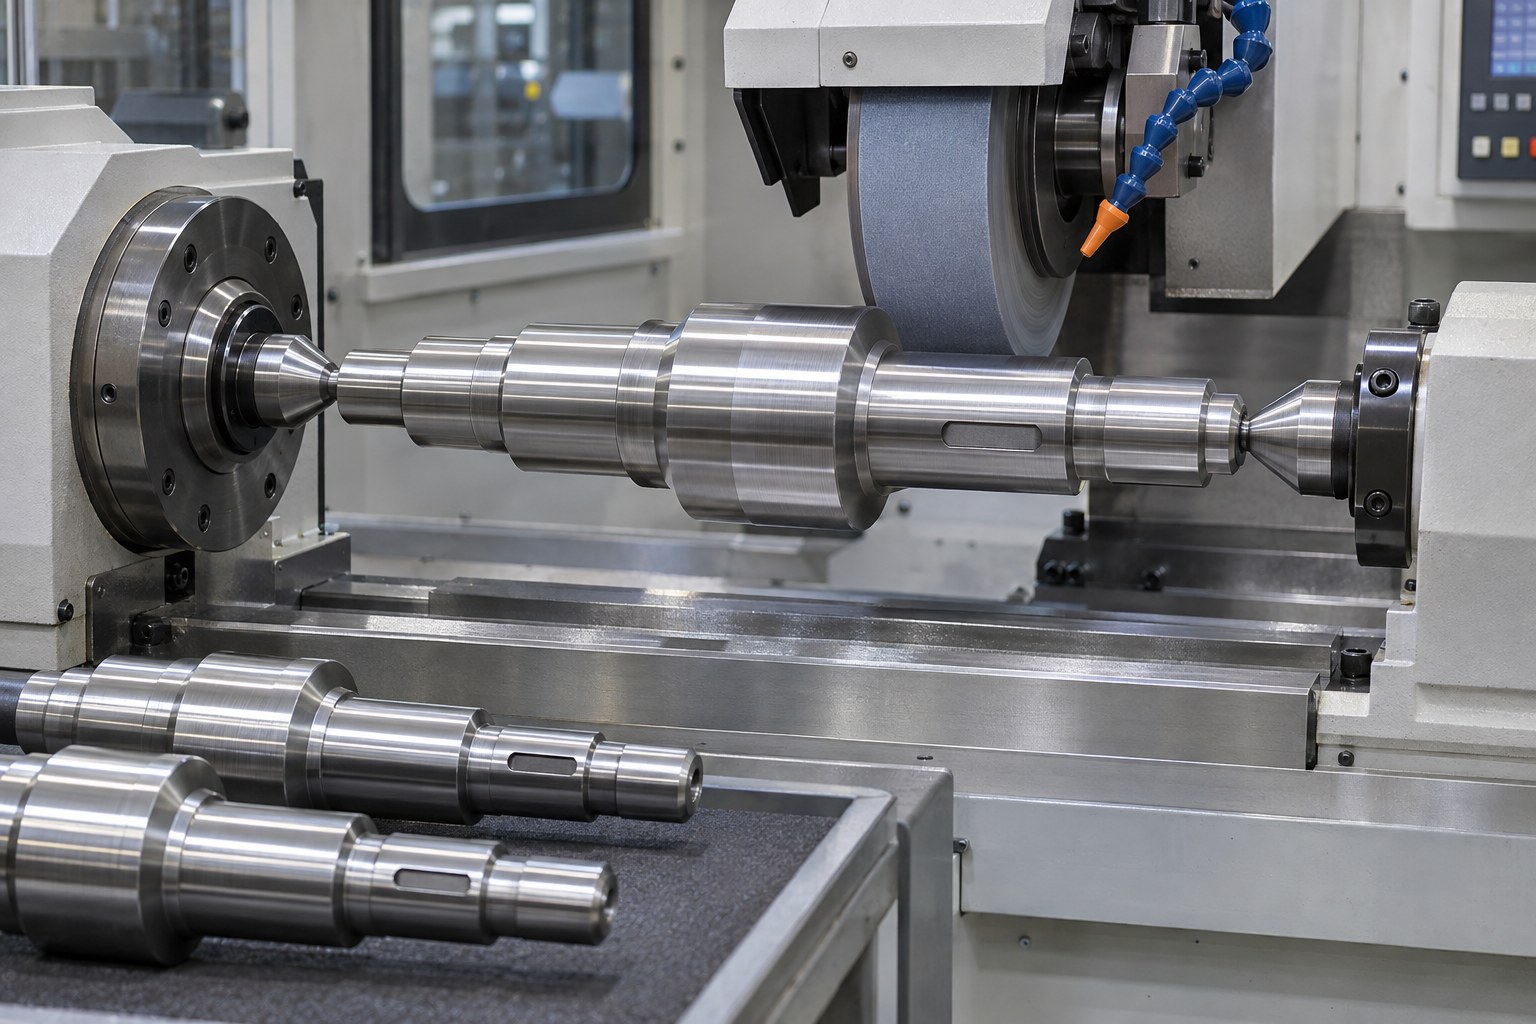
图 1 热处理后应围绕共同轴线恢复轴颈形状和跳动精度。
轴承位配合过松会产生微动
旋转载荷下的轴承圈若配合不足,可能在座面发生微小相对运动,形成磨损和腐蚀。配合过紧又可能改变轴承内部状态并增加装配风险。选择时要结合载荷、尺寸、温度、拆装方式和轴承厂建议,不能只追求越紧越稳。
热处理后恢复共同旋转轴线
轮轴的轴承位、轮毂安装位和传动连接特征应围绕共同轴线工作。热处理可能造成弯曲和尺寸变化,工艺需要保留可恢复基准和分区余量。热后先检查直线度和基准状态,再安排磨削或硬车,避免某个轴颈合格但整根轴跳动超差。
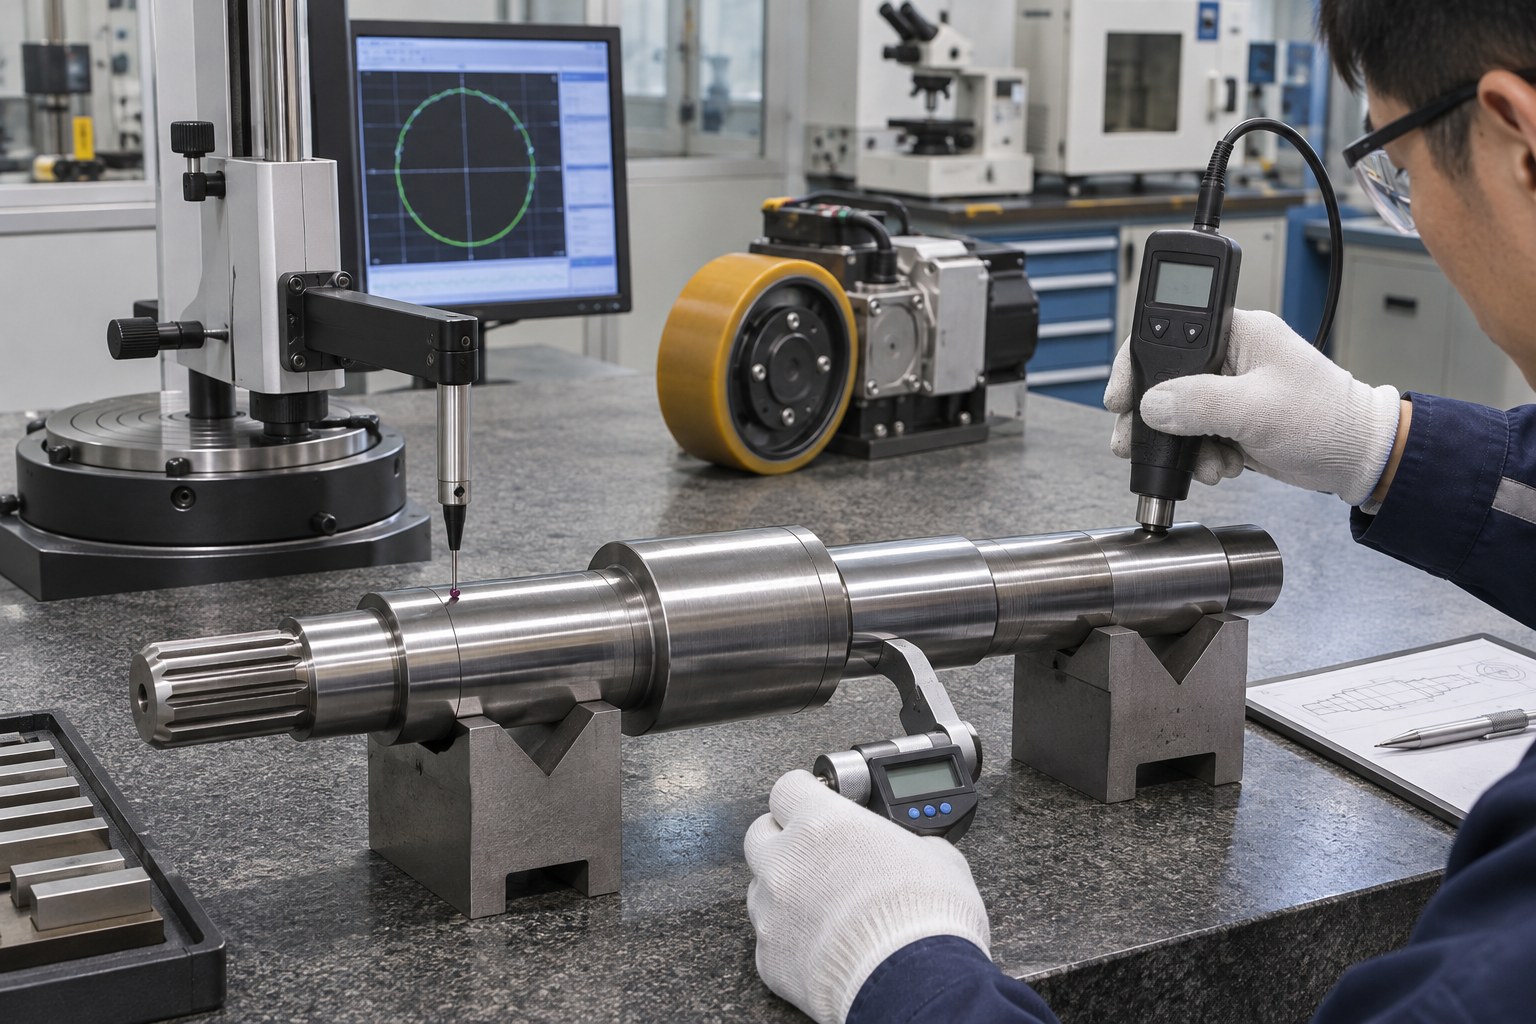
图 2 耐磨性验证需要与轴承位形状和装配数据结合。
表面质量与几何形状同等重要
轴承座面既要满足尺寸,也要控制圆度、圆柱度、肩部垂直度和粗糙度。局部锥度或波纹会造成轴承圈支撑不均。键槽、花键或紧固孔还可能破坏截面对称,需检查角向位置、毛刺和其对动平衡的影响。
装机验证连接温升与零件数据
首件装配后可记录启动力矩、径向跳动、温升、噪声和加载后的配合状态,并与轮轴实测值对应。运行一段时间后的磨痕位置也能反映座面形状或配合问题。批量阶段保留热处理和磨削批次,便于在磨损异常时追溯。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 轴承位出现微动磨损 | 配合过松、座面形状误差或冲击振动 | 按载荷方向选择配合并控制轴颈形状与表面 | 配合尺寸、圆柱度和磨损位置记录 |
| 表面很硬但轴颈早期失效 | 硬化层不足、过渡区应力集中或磨削损伤 | 验证有效层深并保护圆角和表面完整性 | 硬度梯度、层深和表面检查 |
| 驱动轮运行时径向跳动 | 轴颈、轮毂和键槽基准不统一 | 以共同旋转轴线组织车削、热处理和磨削 | 轴颈跳动、轮毂试装和动载记录 |
常见问题
驱动轮轴硬度越高是否越耐用
不一定。硬度还要与韧性、层深、表面完整性和实际接触状态匹配。
轴承位尺寸合格为什么仍会磨损
圆度、圆柱度、表面质量、配合选择和轴弯曲都可能造成支撑不均或微动。
轮轴是否都需要磨削
取决于材料、热处理、精度和设备能力。关键是最终几何与表面满足功能要求。
莱图加项目建议
按旋转载荷和冲击工况确定轴承位配合与表面强化方案,热处理后恢复共同轴线。首件应同时验证硬度或层深、轴颈形状和装配温升,不能用单一硬度值替代几何精度。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于AGV机器人驱动轮轴加工 耐磨性与精度平衡的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
提高硬度不能替代正确配合与共同轴线控制,轮轴应按载荷选择材料和表面强化,并在热处理后恢复轴颈形状、跳动和配合尺寸。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864