直接结论
真空能力不能由粗糙度或尺寸单独证明;必须从材料与结构评审开始,控制污染和密封面,并通过批准的清洗、氦检、抽气或残余气体证据验收。 具体工艺仍需结合真空等级、材料批次、密封形式、焊接与热历史、内表面状态、清洗流程和泄漏验收确认。
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文说明超高真空腔体不是“表面很亮的壳体”,材料、结构细节、加工介质、清洗、包装和检漏共同决定最终真空表现。 项目评估时应首先确认:真空能力不能由粗糙度或尺寸单独证明;必须从材料与结构评审开始,控制污染和密封面,并通过批准的清洗、氦检、抽气或残余气体证据验收。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕光学真空腔体零件加工 材料与洁净度控制整理。对于这类项目,莱图加建议先确认真空等级、材料批次、密封形式、焊接与热历史、内表面状态、清洗流程和泄漏验收,再确定打样、检测和量产方案。
先明确真空等级和验收方法
“高真空”与“超高真空”对应不同的材料、密封、清洗和测试边界。项目应先定义目标压力范围、允许漏率、烘烤温度、残余气体要求和接口形式,再选择材料与工艺。若这些条件不清,加工方即使交付尺寸合格的腔体,也无法证明其满足系统抽空和本底要求。
材料选择关注放气和可制造性
不锈钢常用于高真空腔体,但具体牌号、低碳状态、板材或锻件来源以及焊接性能要按项目确定。铝、钛和其他材料也有应用边界。材料证明和批次需要追溯,回收料、含锌镉部件、吸水多孔材料或未经批准的润滑物可能给真空系统带来放气与污染风险。
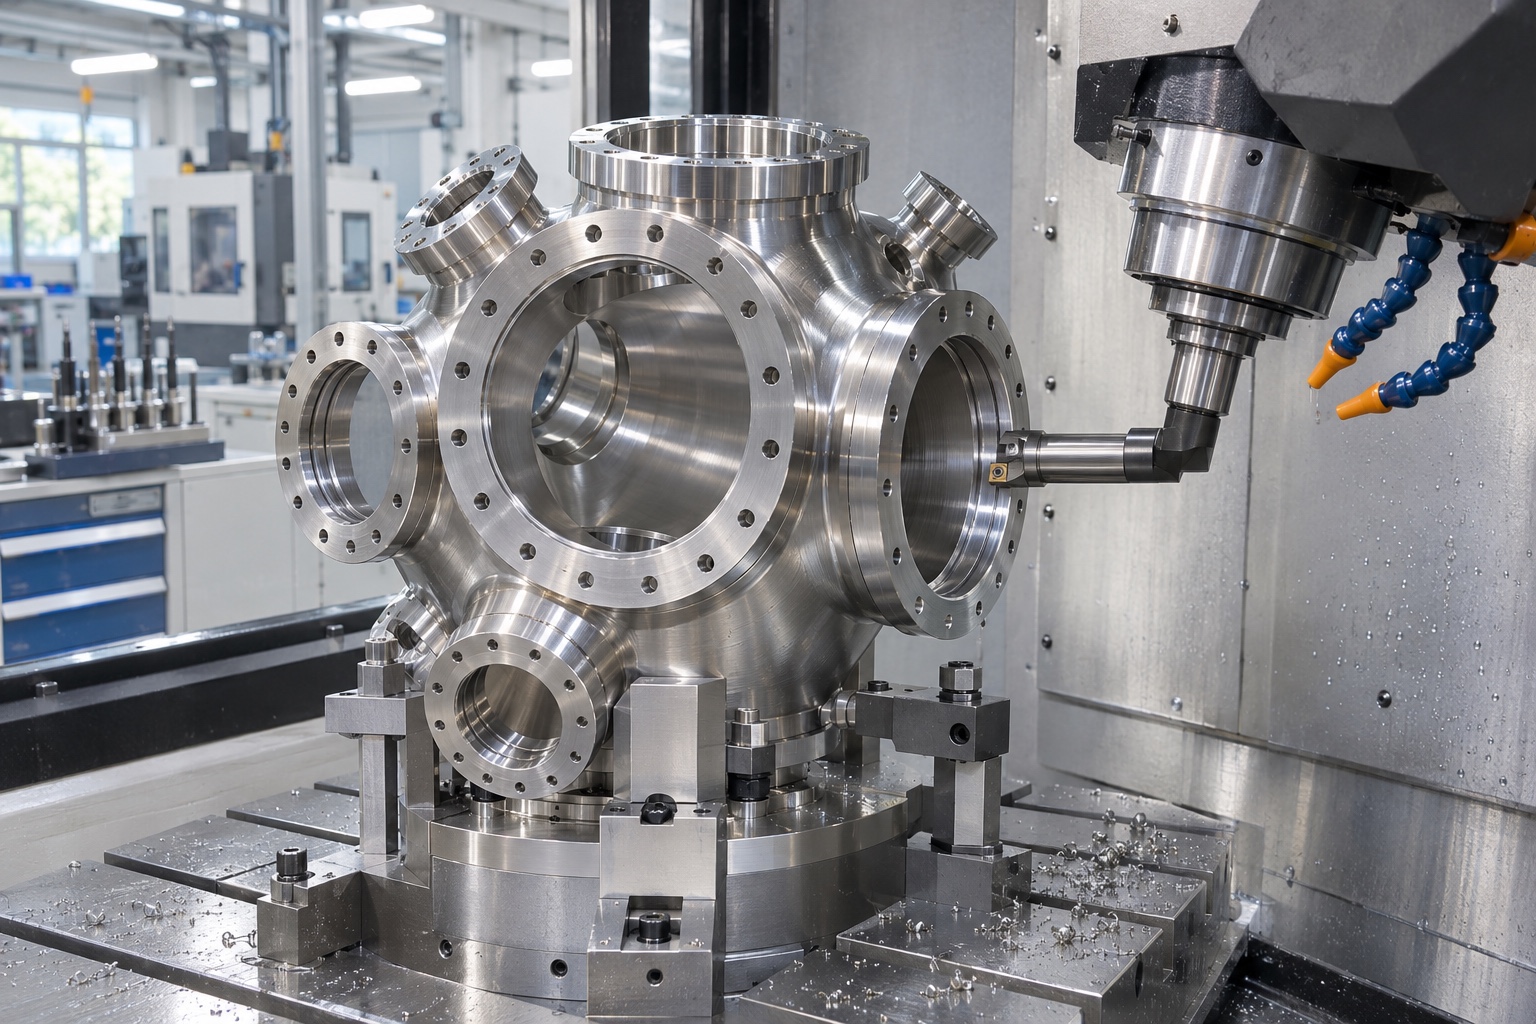
图 1 法兰密封面、孔系和腔体基准需要在焊接与精加工后统一恢复。
结构细节决定污染是否可清除
盲孔、未排气螺纹、夹层、锐角和封闭缝隙可能形成虚漏或污染陷阱。设计评审应减少难清洗区域,必要时设置排气结构。加工中使用的切削液、标记剂、胶带和防锈剂都应经过兼容性评估,不能在普通零件上可用就默认适用于真空内表面。
密封面和焊接要重点保护
CF等金属密封接口依靠特定密封几何,划伤、磕碰和焊后翘曲都会造成泄漏。密封面应在适当工序完成并使用无污染保护件隔离。焊接会改变端面和孔系位置,腔体需要根据结构安排焊前余量、焊后稳定化和基准恢复,不能只在焊前出具尺寸报告。
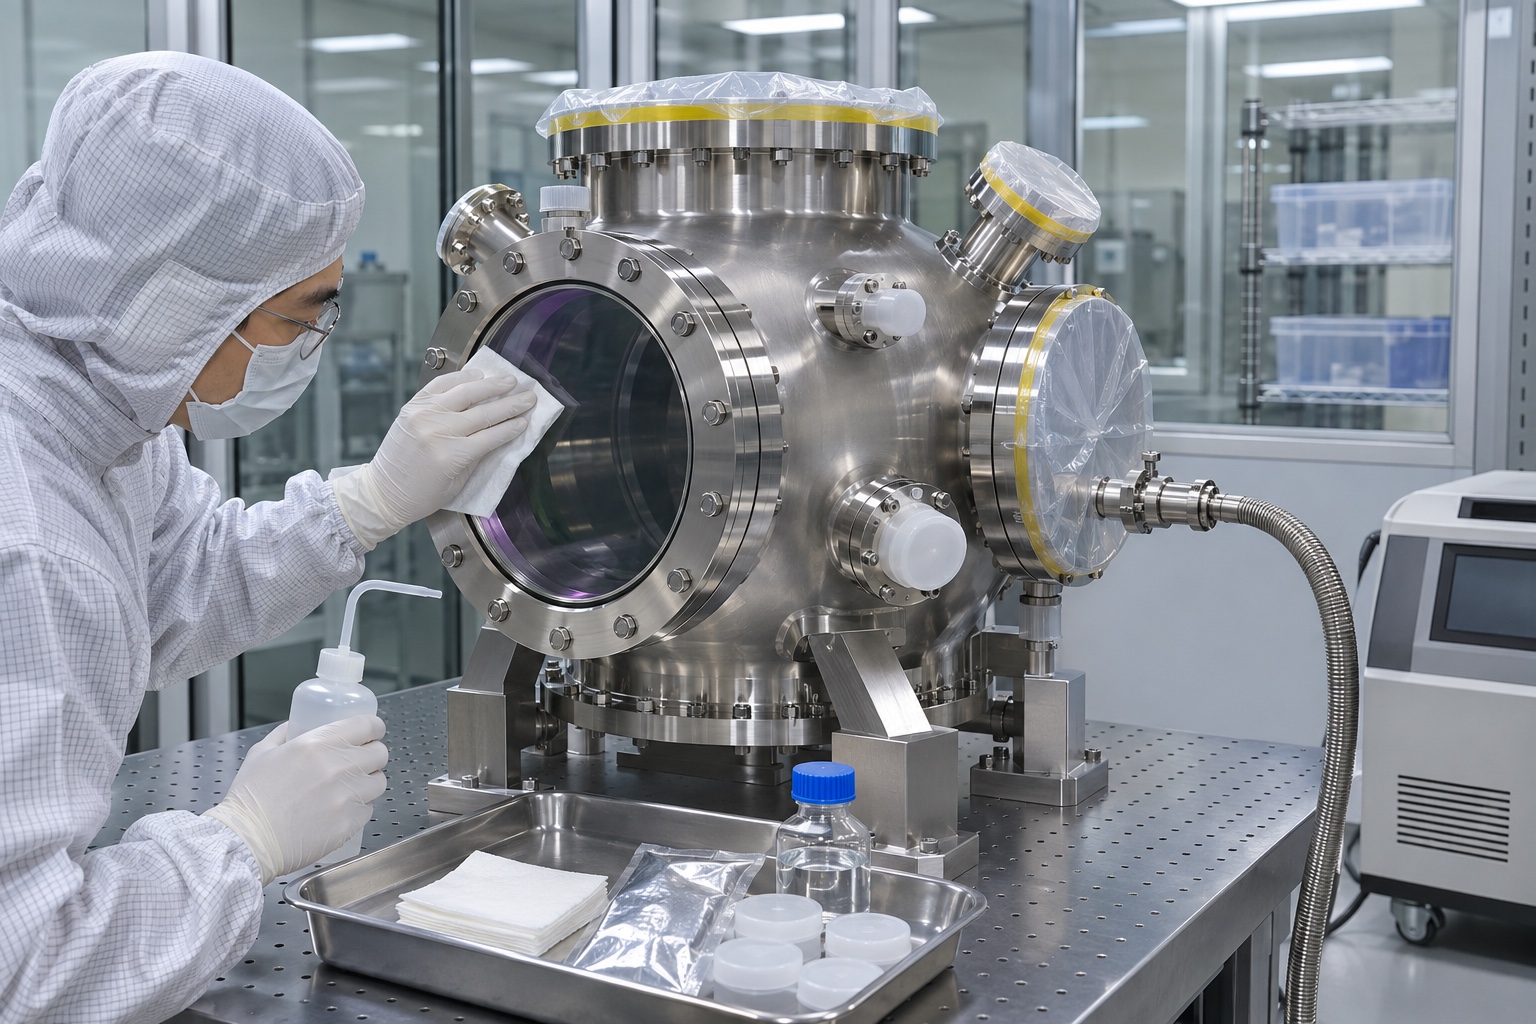
图 2 清洗、保护、包装和检漏都属于真空腔体制造证据链。
清洗和包装属于制造流程
超高真空清洗通常包括受控去油、漂洗、干燥和洁净包装,但具体化学品、超声条件和烘烤流程应由材料兼容性及客户规范决定。清洁后的零件要用合适手套和工具搬运,封闭接口并记录清洗批次。未经批准的返工或手印污染可能让前序清洗全部失效。
检漏与本底测试解决不同问题
氦质谱检漏用于发现贯穿泄漏和密封问题,抽气曲线或残余气体分析用于判断放气、污染和虚漏,两者不能互相替代。验收报告应写明设备、方法、夹具、温度和测试时间。公开内容不宜给出脱离系统容积、泵组和烘烤条件的统一抽空时间。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 氦检发现局部泄漏 | 密封面划伤、焊缝缺陷或装配污染 | 保护密封面并按批准程序焊接、清洗和氦检 | 泄漏位置、检漏条件和返修复验记录 |
| 抽空后本底长期偏高 | 盲孔、污染、材料放气或清洗残留 | 消除污染陷阱并执行受控清洗、烘烤或RGA | 清洗批次、抽气曲线和残余气体记录 |
| 尺寸合格但法兰装配困难 | 端面翘曲、焊后变形或孔系基准不一致 | 焊后稳定化并恢复统一密封与安装基准 | 端面形状、孔系位置和试装记录 |
常见问题
内表面越光滑真空越好吗
并非单一关系。粗糙度会影响面积和清洁,但材料放气、污染、缝隙、密封和测试条件同样关键。
酒精擦拭能否替代真空清洗
通常不能。清洗流程需与污染类型、材料和目标真空等级匹配,并经批准验证。
氦检合格是否代表没有放气
不是。氦检主要证明泄漏状态,放气和污染还需抽气曲线或残余气体等证据。
莱图加项目建议
真空腔体不能只按常规壳体件处理。莱图加建议在图纸评审阶段锁定材料、密封面、焊缝、盲孔和清洗边界,并让加工、清洗、包装、氦检或残余气体分析形成可追溯链条。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于光学真空腔体零件加工 材料与洁净度控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
真空能力不能由粗糙度或尺寸单独证明;必须从材料与结构评审开始,控制污染和密封面,并通过批准的清洗、氦检、抽气或残余气体证据验收。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.lesker.com/newweb/chambers/technicalnotes.cfm
https://www.lesker.com/newweb/faqs/question.cfm?id=478
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864