直接结论
防分层的核心不是单独降低进给,而是让刀具几何、锋利度、纤维方向、出口支撑、排尘和检测方法形成闭环,并按材料批次验证。 具体工艺仍需结合纤维类型与铺层、切削方向、孔出口支撑、刀具材料、粉尘控制和分层判定方法确认。
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文说明复合材料是纤维、树脂和铺层共同构成的各向异性体系,同一刀具与参数无法覆盖所有CFRP/GFRP,并给出试切和检测框架。 项目评估时应首先确认:防分层的核心不是单独降低进给,而是让刀具几何、锋利度、纤维方向、出口支撑、排尘和检测方法形成闭环,并按材料批次验证。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕CNC复合材料加工 CFRP与GFRP防分层整理。对于这类项目,莱图加建议先确认纤维类型与铺层、切削方向、孔出口支撑、刀具材料、粉尘控制和分层判定方法,再确定打样、检测和量产方案。
先识别材料而不是只看简称
CFRP和GFRP分别以碳纤维和玻璃纤维为主要增强体,但纤维形态、体积分数、树脂体系、铺层角度和固化状态都会改变切削行为。图纸评审应获取材料规范、铺层和关键表面信息。只写“碳纤维板”而没有材料履历,很难复现刀具寿命和孔口质量。
刀具材料与几何共同决定结果
复合材料纤维磨蚀性强,刀具磨损会让轴向力和切削热逐步增加。硬质合金可用于部分场景,金刚石涂层或PCD常用于提高耐磨性,但仍要匹配刀具几何与工序。钻尖、螺旋方向和刃口结构会影响入口撕裂、出口分层与毛刺,不能只按刀具材料名称选择。
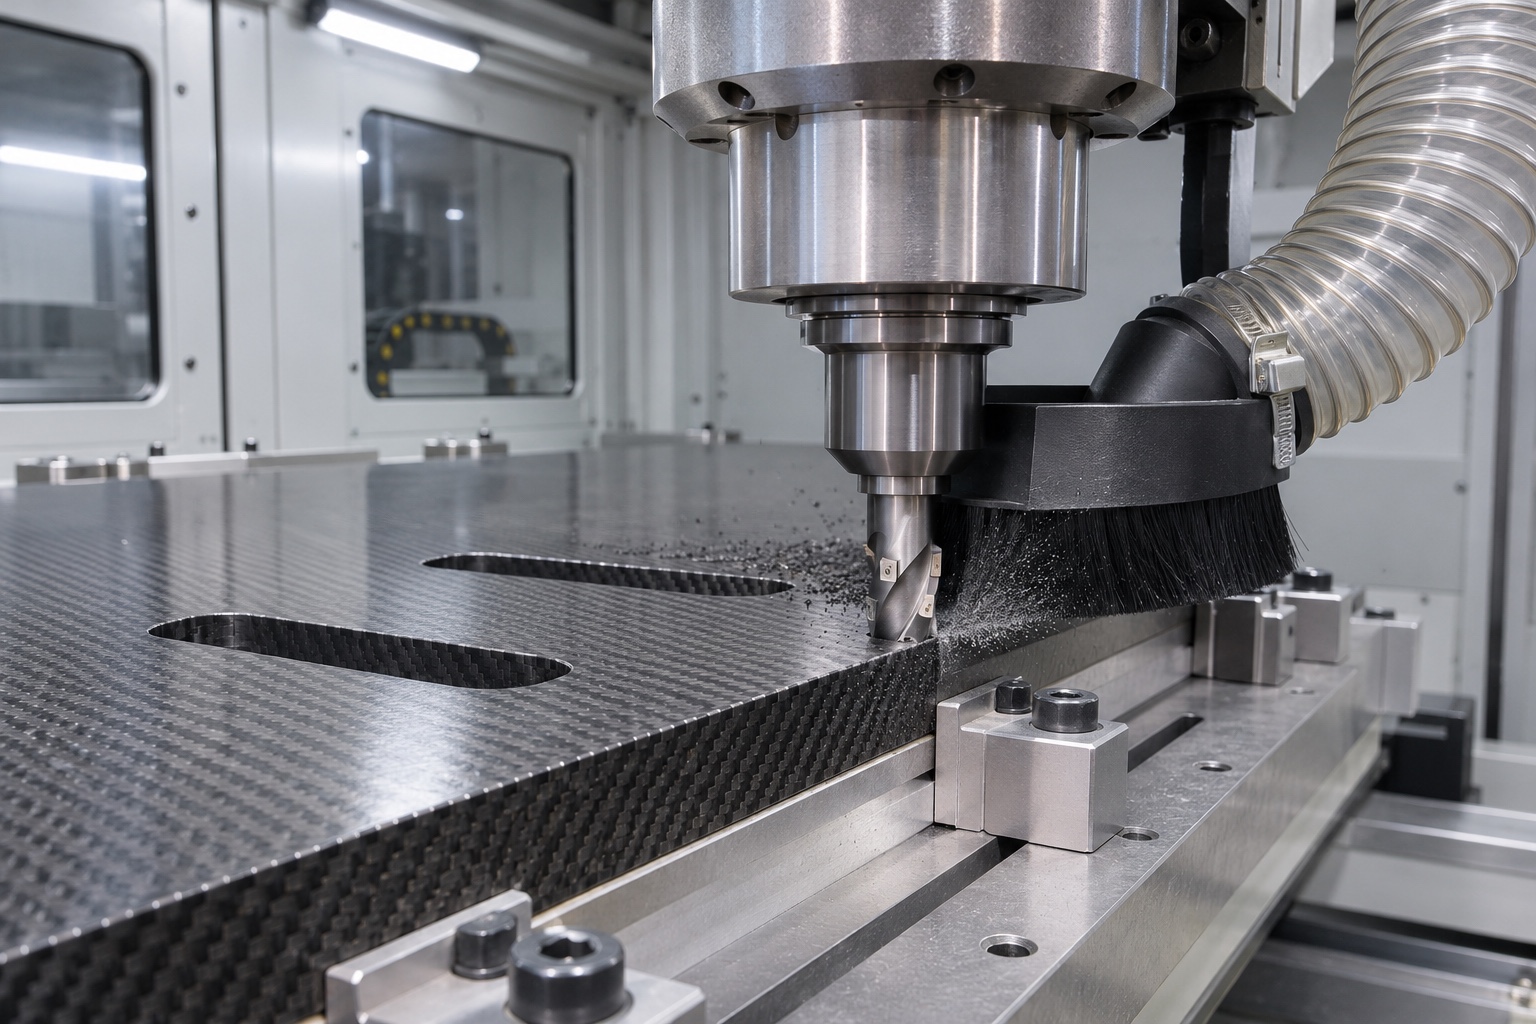
图 1 锋利刀具、刚性支撑和有效抽尘共同影响复合材料切边质量。
纤维方向改变局部切削机理
刀具相对纤维方向不同,材料可能发生剪切、弯折、剥离或拉拔,因此同一轮廓不同边的质量并不一致。工艺人员应结合铺层和进刀方向规划路径,必要时使用分段、反向或专用修边策略。参数需通过代表性铺层试切确认,而不是直接套用金属切削表。
孔出口支撑是防分层关键
钻孔接近出口时,剩余层间支撑变弱,轴向力容易把底层纤维推开。可靠背衬、合适刀具和分阶段策略可降低风险。背衬必须贴合且洁净,避免自身间隙造成局部失支撑。孔口验收应分别记录入口、出口和孔壁,不能用单一孔径掩盖分层。
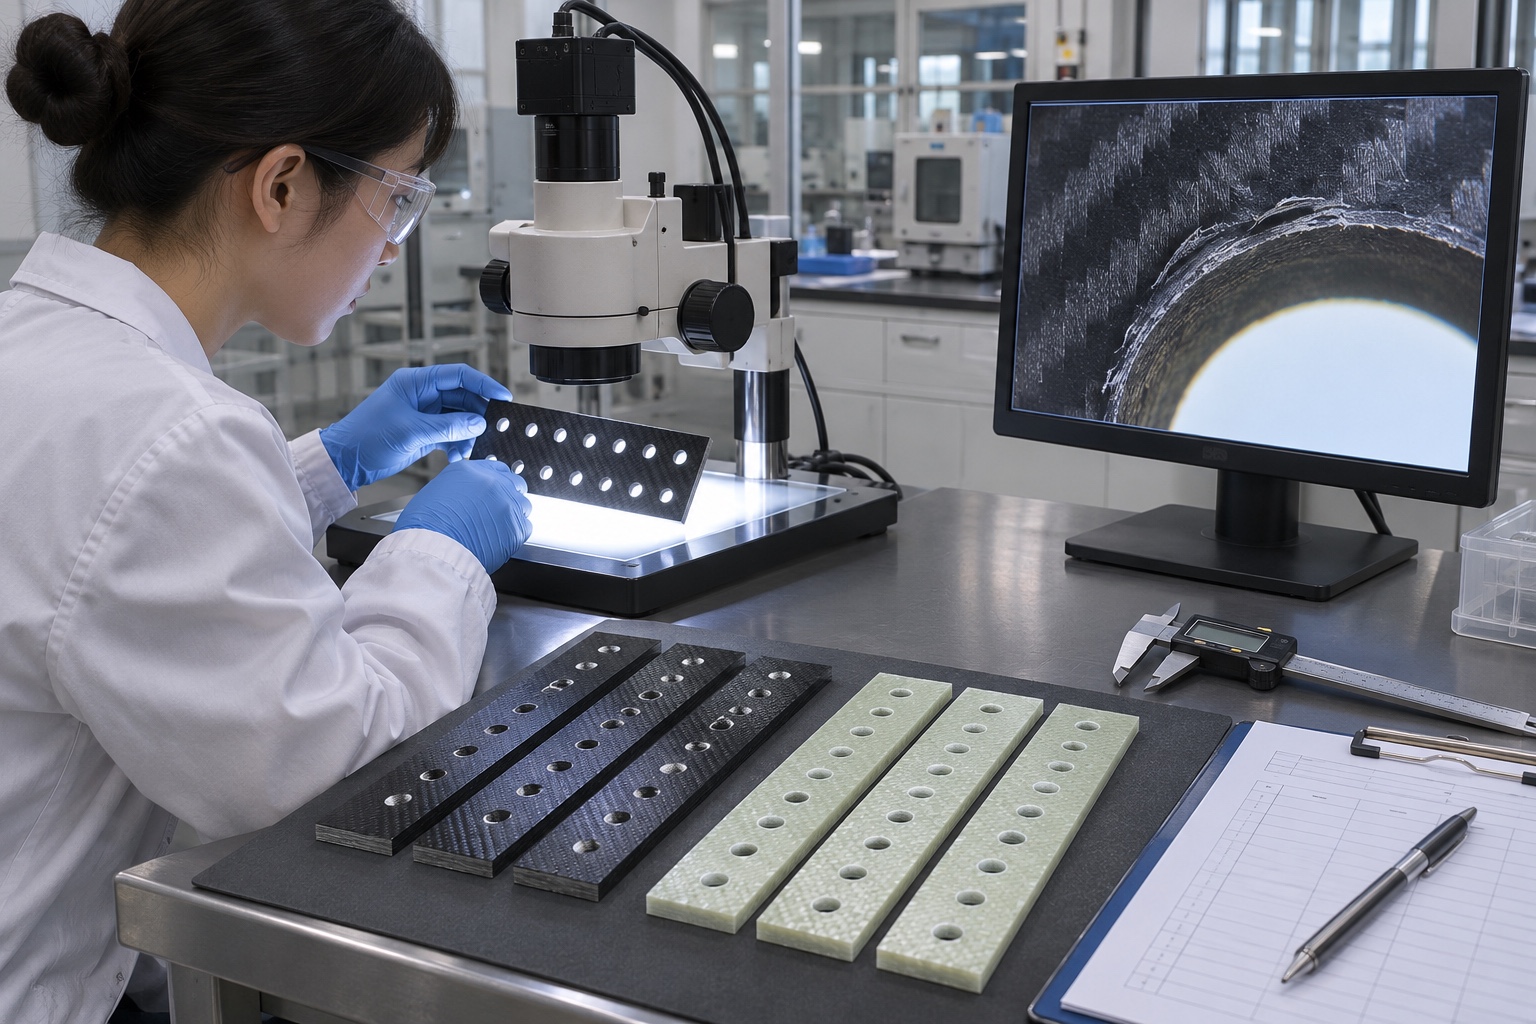
图 2 孔径之外,还需保留入口、出口和孔壁的显微证据。
粉尘和热损伤需要安全控制
碳纤维和玻纤粉尘会影响设备、人员和电子元件,具体危害与材料和树脂有关。加工应使用与材料相容的封闭、局部抽排和过滤系统,并遵循材料安全数据表及当地职业健康要求。排尘不足也会使刀具重复切削粉尘、积热并加剧孔壁树脂损伤。
刀具寿命用质量趋势定义
复合材料刀具可能在尚未完全失效时就开始造成分层和毛刺。量产应按孔数或切削长度记录入口、出口、孔壁和尺寸趋势,并用显微观察或项目批准的无损方法判定。不同铺层、厚度或供应批次变化后,应重新验证寿命边界。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 孔出口分层或撕裂 | 出口缺少支撑、轴向力过大或刀具磨损 | 增加可靠背衬并优化刀具几何和进给策略 | 入口/出口显微图、分层尺寸和刀具寿命 |
| 尺寸合格但孔壁烧伤 | 切削热、排尘或刀具锋利度失控 | 控制热积累和粉尘排出,缩短磨钝刀具使用周期 | 孔壁外观、温度或树脂损伤检查 |
| 同一参数在不同铺层失效 | 纤维方向和树脂体系改变切削机理 | 按材料批次与铺层进行试切和分组参数管理 | 材料履历、铺层信息和试切报告 |
常见问题
CFRP和GFRP能否共用一套参数
不能默认共用。纤维、树脂、铺层和磨蚀性不同,应分别试切和确认。
孔径合格是否代表钻孔质量合格
不是。还需检查入口与出口分层、毛刺、孔壁撕裂和热损伤。
降低进给一定能减少分层吗
不一定。过低进给可能增加摩擦和热,仍需结合刀具几何、转速、支撑和磨损状态验证。
莱图加项目建议
先确认CFRP或GFRP的铺层、树脂体系和功能表面,再做刀具与参数试切。莱图加建议把入口、出口、孔壁和热影响分别记录,并以显微或无损证据确认分层,而不是只看孔径是否合格。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于CNC复合材料加工 CFRP与GFRP防分层的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
防分层的核心不是单独降低进给,而是让刀具几何、锋利度、纤维方向、出口支撑、排尘和检测方法形成闭环,并按材料批次验证。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.sciencedirect.com/science/article/pii/S1755581714000534
https://doi.org/10.1016/j.dt.2018.02.001
https://www.mdpi.com/2079-6412/12/9/1354
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864