直接结论
先确认材料、烧结状态、缺陷容限和最终精度,再选择生坯加工、金刚石磨削或经验证的辅助工艺;设备是否数控不是路线判断的唯一依据。 具体工艺仍需结合陶瓷材料与烧结状态、缺陷容限、磨削余量、边缘崩裂、表面损伤和最终检测方法确认。
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文直接回答“陶瓷能否CNC加工”:数控可以控制磨削、激光或超声等工艺,但完全烧结氧化铝和氮化硅通常不等于用普通硬质合金铣刀切削。 项目评估时应首先确认:先确认材料、烧结状态、缺陷容限和最终精度,再选择生坯加工、金刚石磨削或经验证的辅助工艺;设备是否数控不是路线判断的唯一依据。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕CNC陶瓷加工 氧化铝与氮化硅工艺边界整理。对于这类项目,莱图加建议先确认陶瓷材料与烧结状态、缺陷容限、磨削余量、边缘崩裂、表面损伤和最终检测方法,再确定打样、检测和量产方案。
先回答:能加工,但要定义“CNC”
CNC描述的是运动控制方式,并不限定切削机理。陶瓷零件可以在数控设备上进行生坯铣削、金刚石磨削、超声辅助加工或激光加工。若把“能CNC”理解为完全烧结后直接用普通硬质合金立铣刀高速铣削,结论通常不成立,刀具寿命、崩裂和表层损伤风险会很高。
烧结状态决定工艺窗口
生坯或预烧结陶瓷强度和硬度较低,较易进行机械成形,但后续烧结会收缩并可能翘曲,需要预留补偿和精加工余量。完全烧结的氧化铝与氮化硅硬而脆,通常以金刚石磨削获得最终尺寸。材料供应商需提供密度、烧结状态和允许缺陷等关键信息。
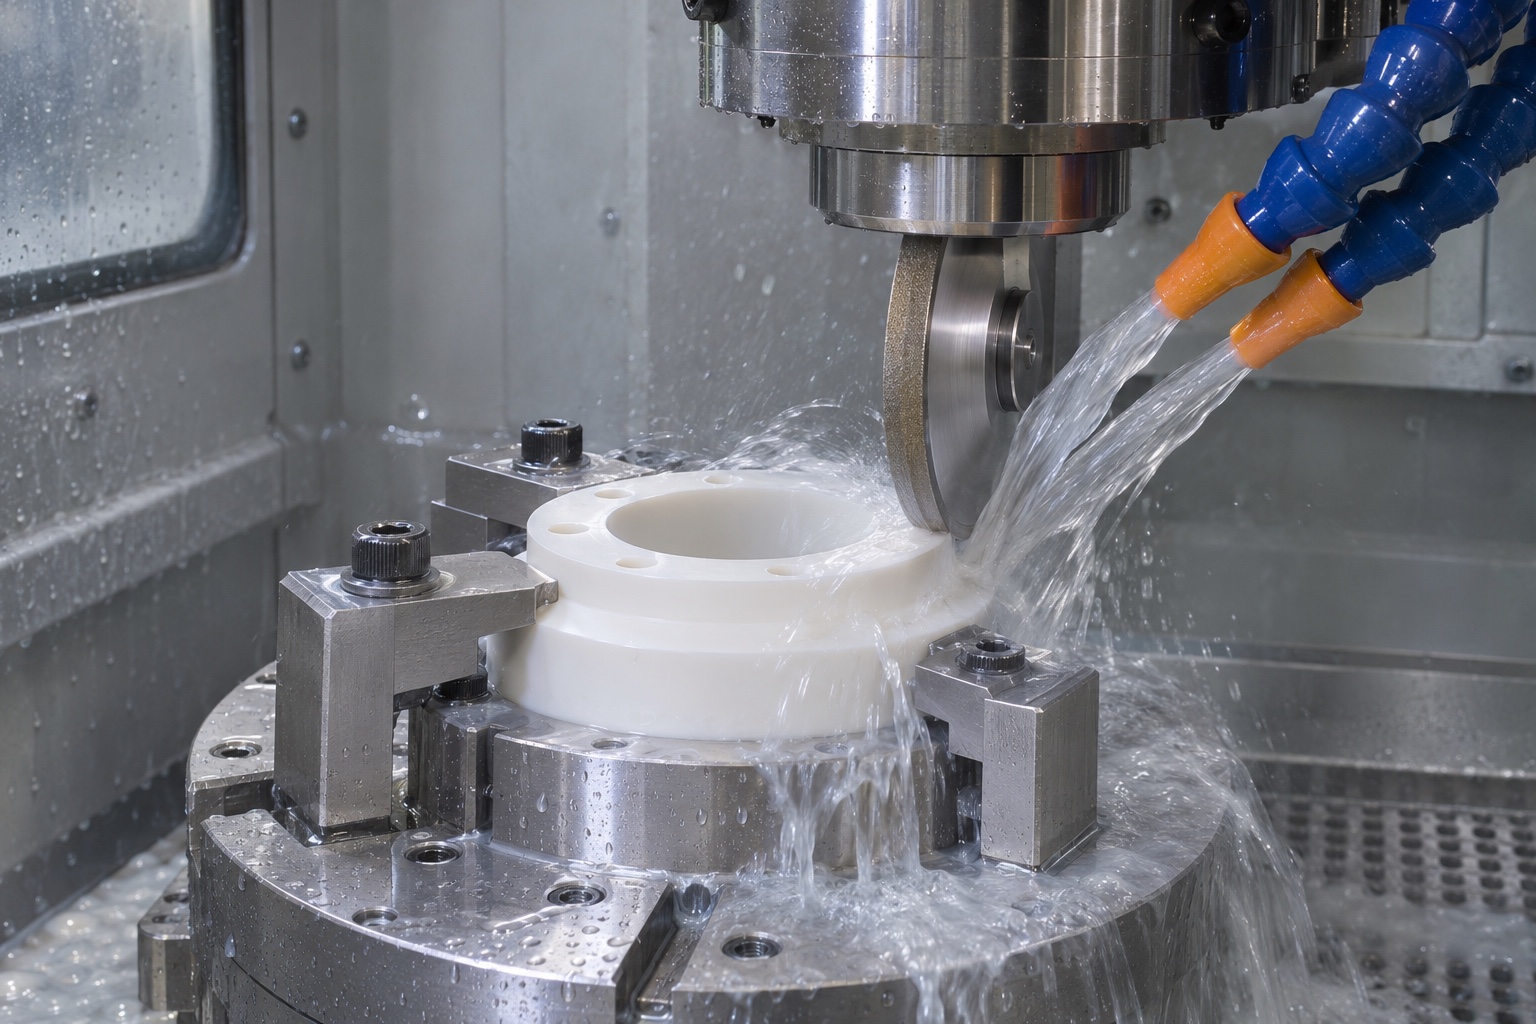
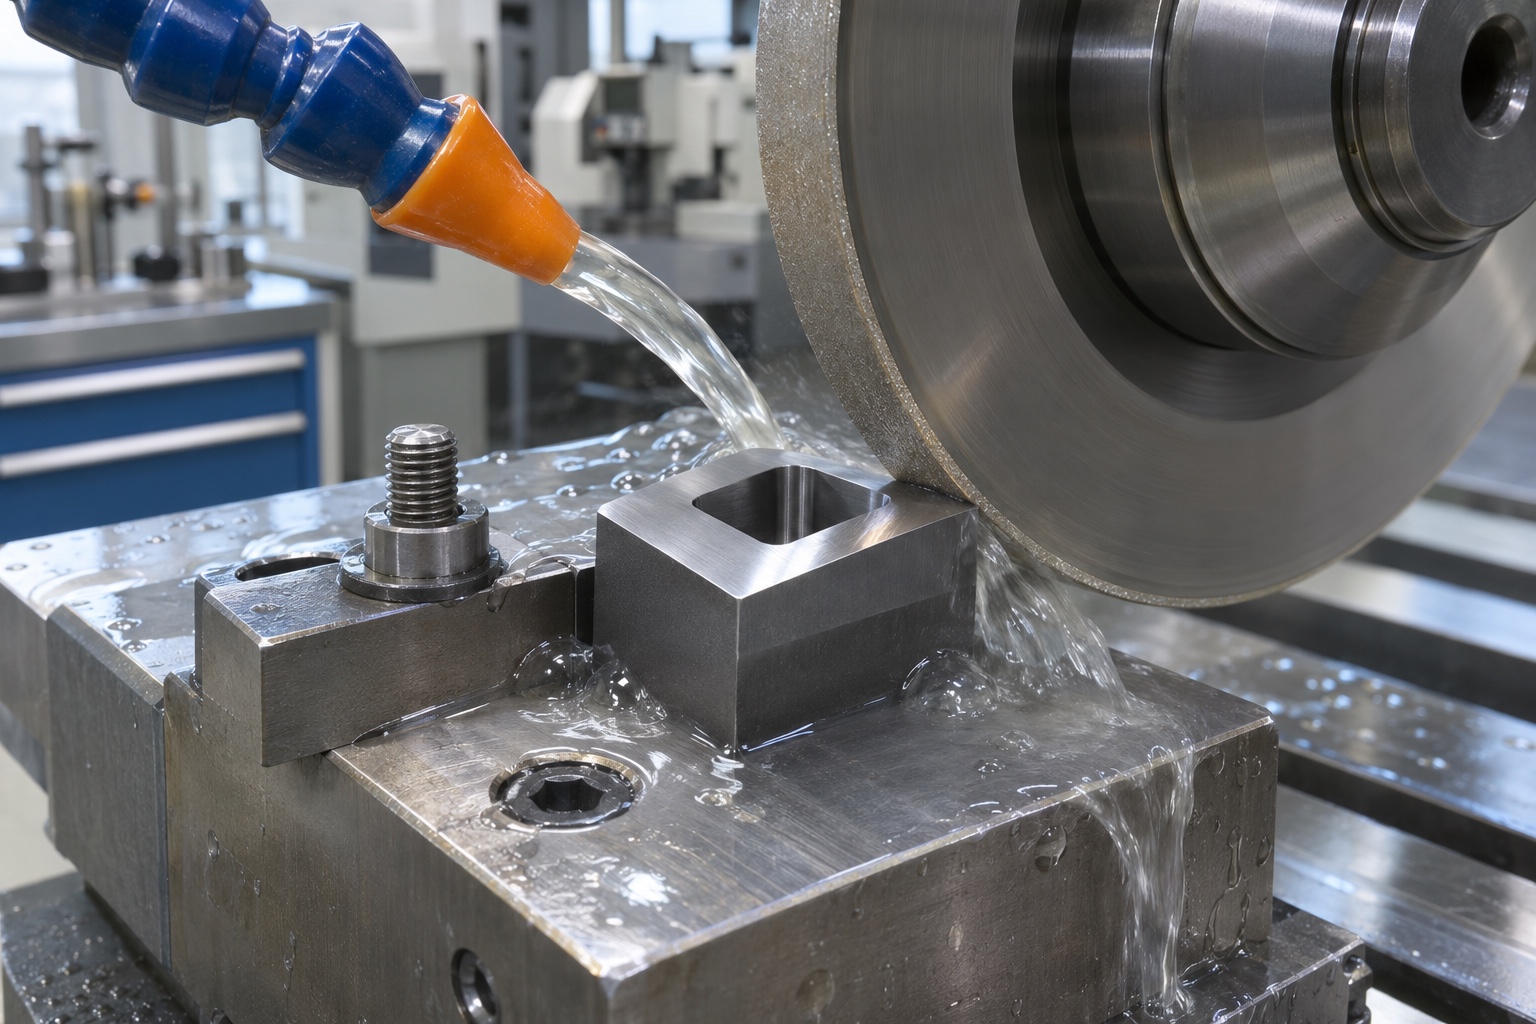
图 1 烧结陶瓷通常以金刚石磨削控制尺寸和边缘损伤。
氧化铝与氮化硅不能简单互换
氧化铝具有高硬度和耐磨等特点,氮化硅兼具较高强度、断裂韧性和热性能,但具体牌号和烧结助剂会改变加工响应。不能因为两者都叫先进陶瓷就使用相同砂轮、参数和余量。试切应使用代表性材料批次,并保留崩边、磨削力和表面数据。
金刚石磨削仍要控制损伤
金刚石工具是烧结陶瓷精加工的常用选择,但砂轮粒度、结合剂、修整状态、切深、进给和冷却都会影响去除机理。负载过大可能形成边缘崩裂、微裂纹或亚表面损伤。工艺不应只以尺寸达标结束,还要依据用途检查表面完整性。
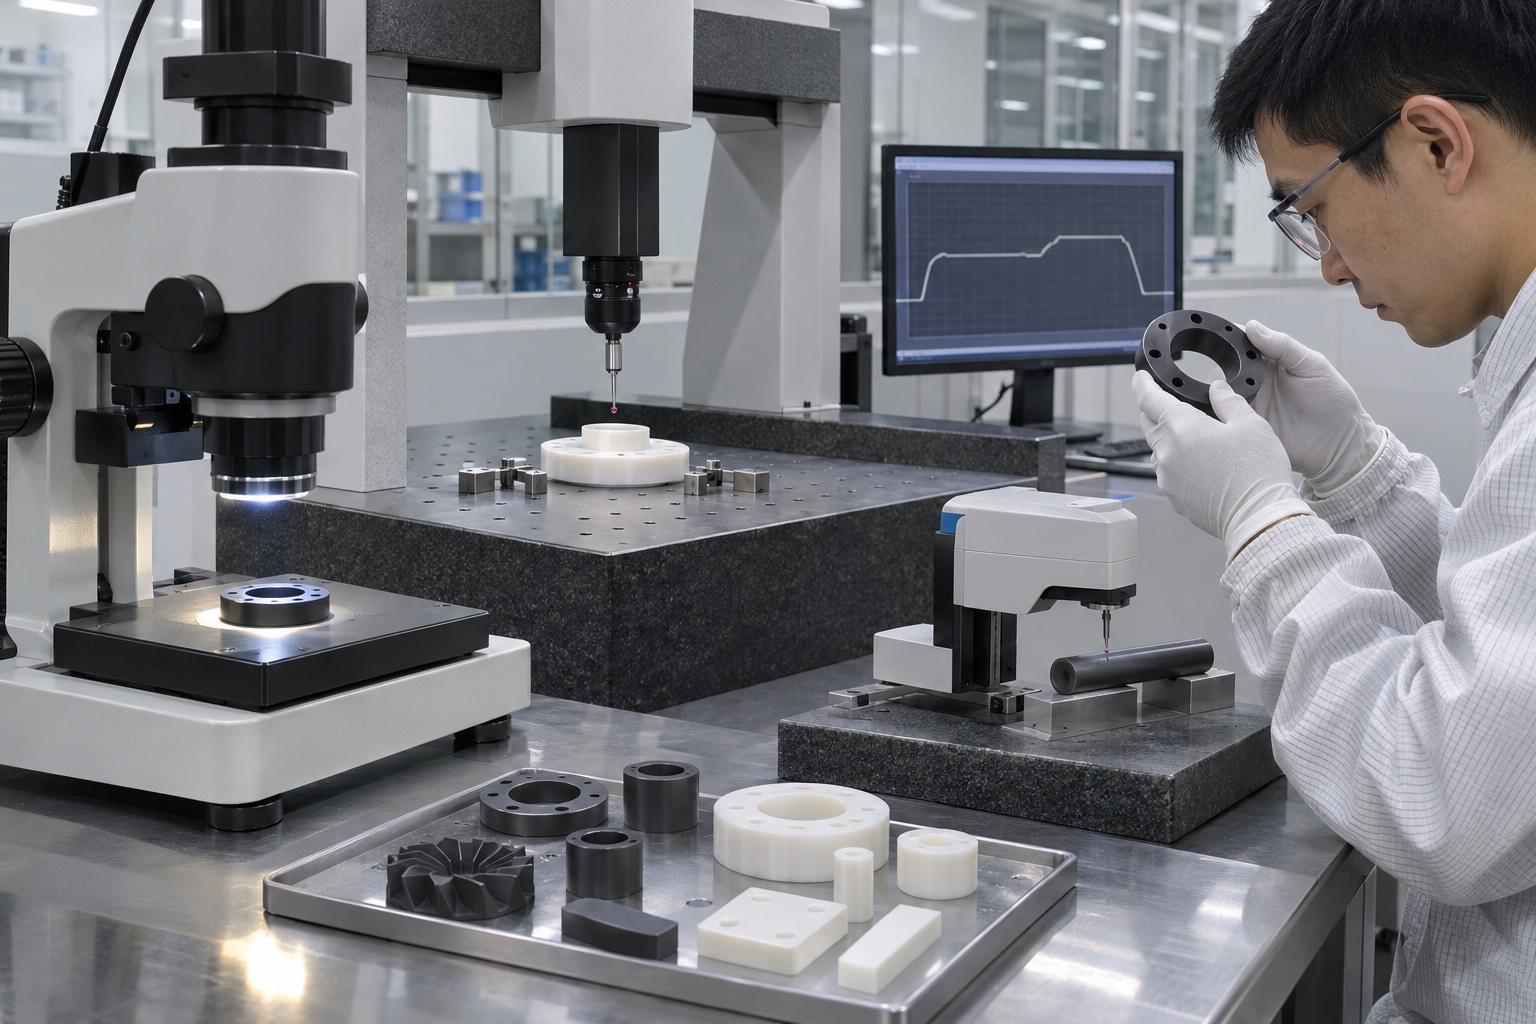
图 2 陶瓷验收需同时覆盖几何、崩边和表面完整性。
辅助工艺有明确适用条件
激光辅助可通过局部加热降低部分陶瓷的加工阻力,超声辅助可改变工具—工件接触状态,电加工只适用于具有足够导电性的材料体系。它们都需要专用设备和参数验证,并可能引入热影响或表面层问题,不能作为“万能替代”。
验收要包含边缘和表层证据
陶瓷零件的尺寸可用三坐标或光学方法测量,崩边、裂纹和表面损伤则需要显微或其他适用检测。测量夹紧力必须受控,避免脆性件在检测中受损。公开文章不能给出跨材料、跨尺寸的统一崩边限值,项目应以功能和图纸要求确定。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 边缘崩裂超差 | 脆性去除、夹紧不稳或磨削负载突变 | 采用合适金刚石工具、支撑边缘并分阶段磨削 | 崩边尺寸、显微图和工序参数记录 |
| 尺寸合格但表层存在损伤 | 磨削热、砂轮状态或延性/脆性转换失控 | 控制磨削力和冷却并安排表面完整性检查 | 粗糙度、裂纹或亚表面损伤证据 |
| 普通铣刀快速失效 | 完全烧结陶瓷硬度高且脆,机理不适合常规切削 | 改用磨削、激光或超声等经验证工艺 | 试切寿命、缺陷和替代路线评审记录 |
常见问题
烧结陶瓷能用普通铣刀加工吗
通常不建议作为默认方案。完全烧结陶瓷多采用金刚石磨削或经验证的专用工艺。
生坯加工后尺寸就是最终尺寸吗
不是。烧结会产生收缩和变形,需要材料模型、工艺补偿和后续精加工。
氧化铝和氮化硅可用同一砂轮参数吗
不能默认相同。牌号、组织和缺陷要求不同,应通过供应商建议与试切验证。
莱图加项目建议
先区分生坯、预烧结体和完全烧结陶瓷,再决定加工路线。莱图加建议用试件确认金刚石磨削、激光或超声辅助工艺的损伤边界,并把尺寸、崩边和表面完整性作为同一验收包。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于CNC陶瓷加工 氧化铝与氮化硅工艺边界的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先确认材料、烧结状态、缺陷容限和最终精度,再选择生坯加工、金刚石磨削或经验证的辅助工艺;设备是否数控不是路线判断的唯一依据。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.sciencedirect.com/science/article/pii/S0272884222025676
https://www.sciencedirect.com/science/article/pii/S0141635921001914
https://www.mdpi.com/1996-1944/14/3/529
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864