光学仪器结构件:铝合金和因瓦合金怎么选?热膨胀差距量化,先看零件功能,再看加工方法。材料选择应先做温漂预算:铝合金更轻、易加工,因瓦合金热稳定性好但成本、重量和加工难度都更高。 仅把尺寸做小并不能解决问题,基准、工序顺序、检测口径和装配条件必须同步明确。
这类项目常见于研发打样、小批量试产和外协加工切换阶段。莱图加在评估光学仪器铝合金与因瓦合金结构件时,通常不会只按外形尺寸报价,而会先确认装配基准、关键公差、材料状态、表面处理和检测方式。
对采购来说,真正值得关注的不是某台机床的宣传精度,而是供应商能不能把首件数据、过程记录和下一批复购条件讲清楚。
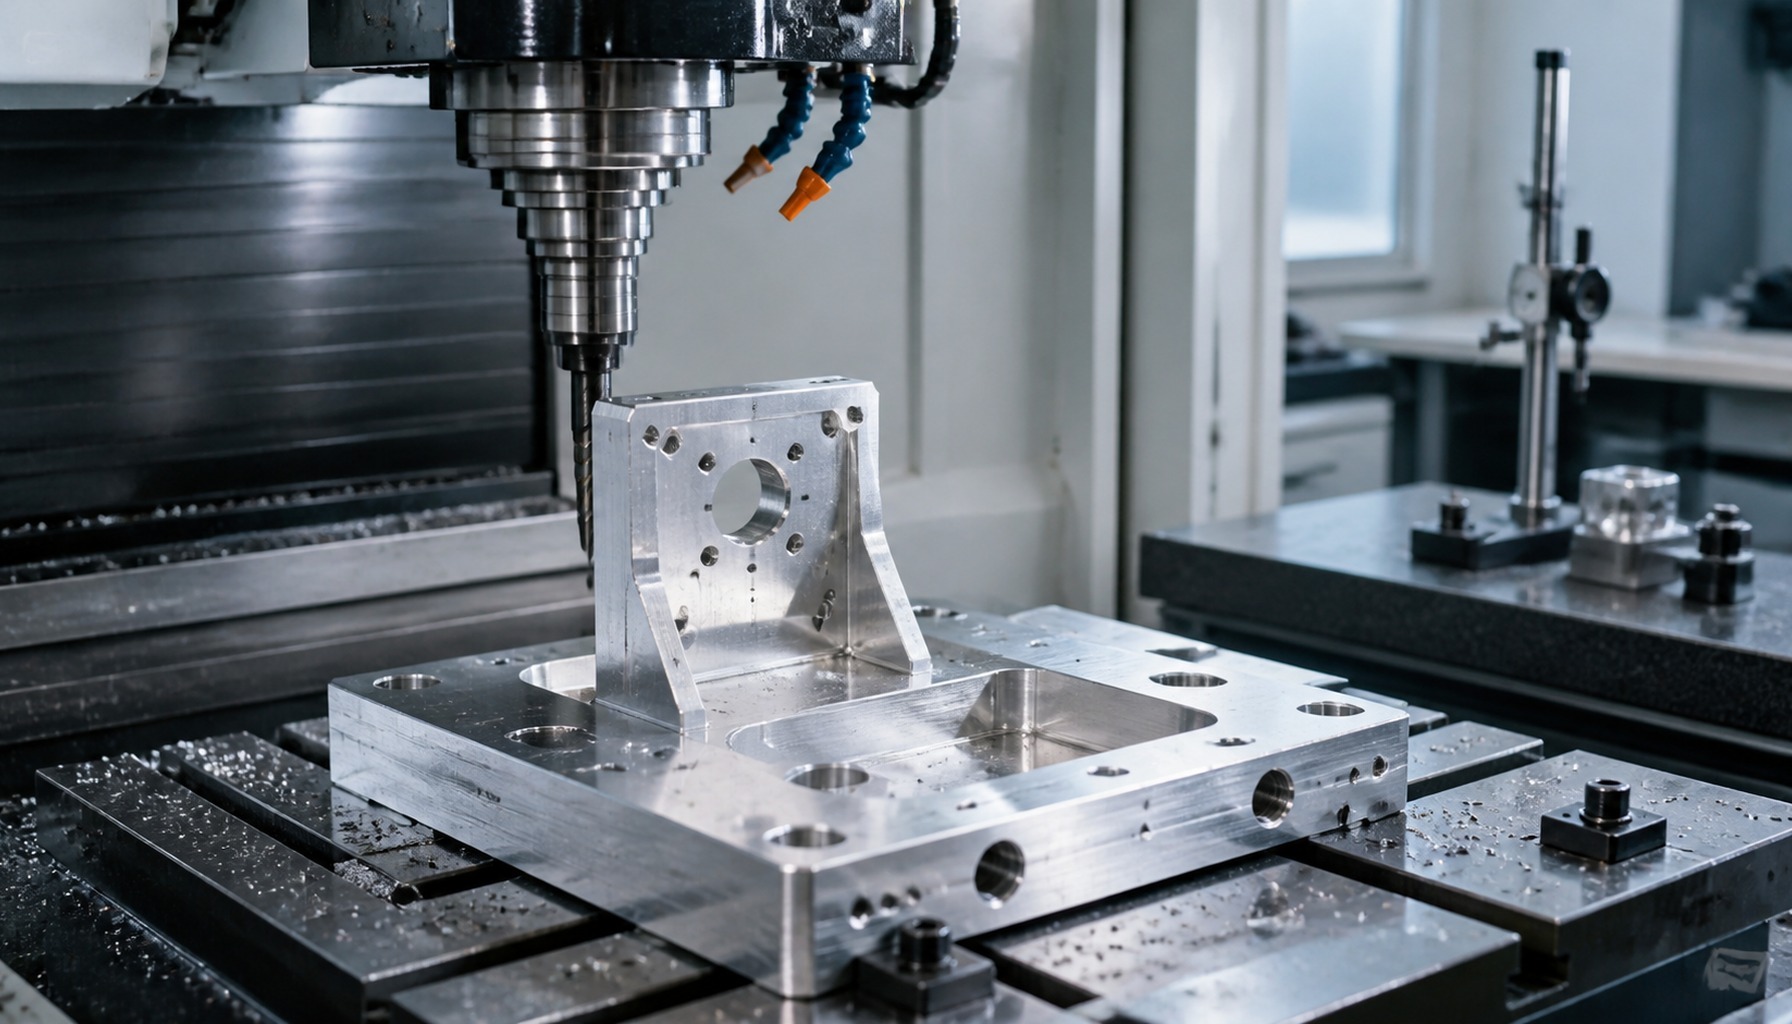
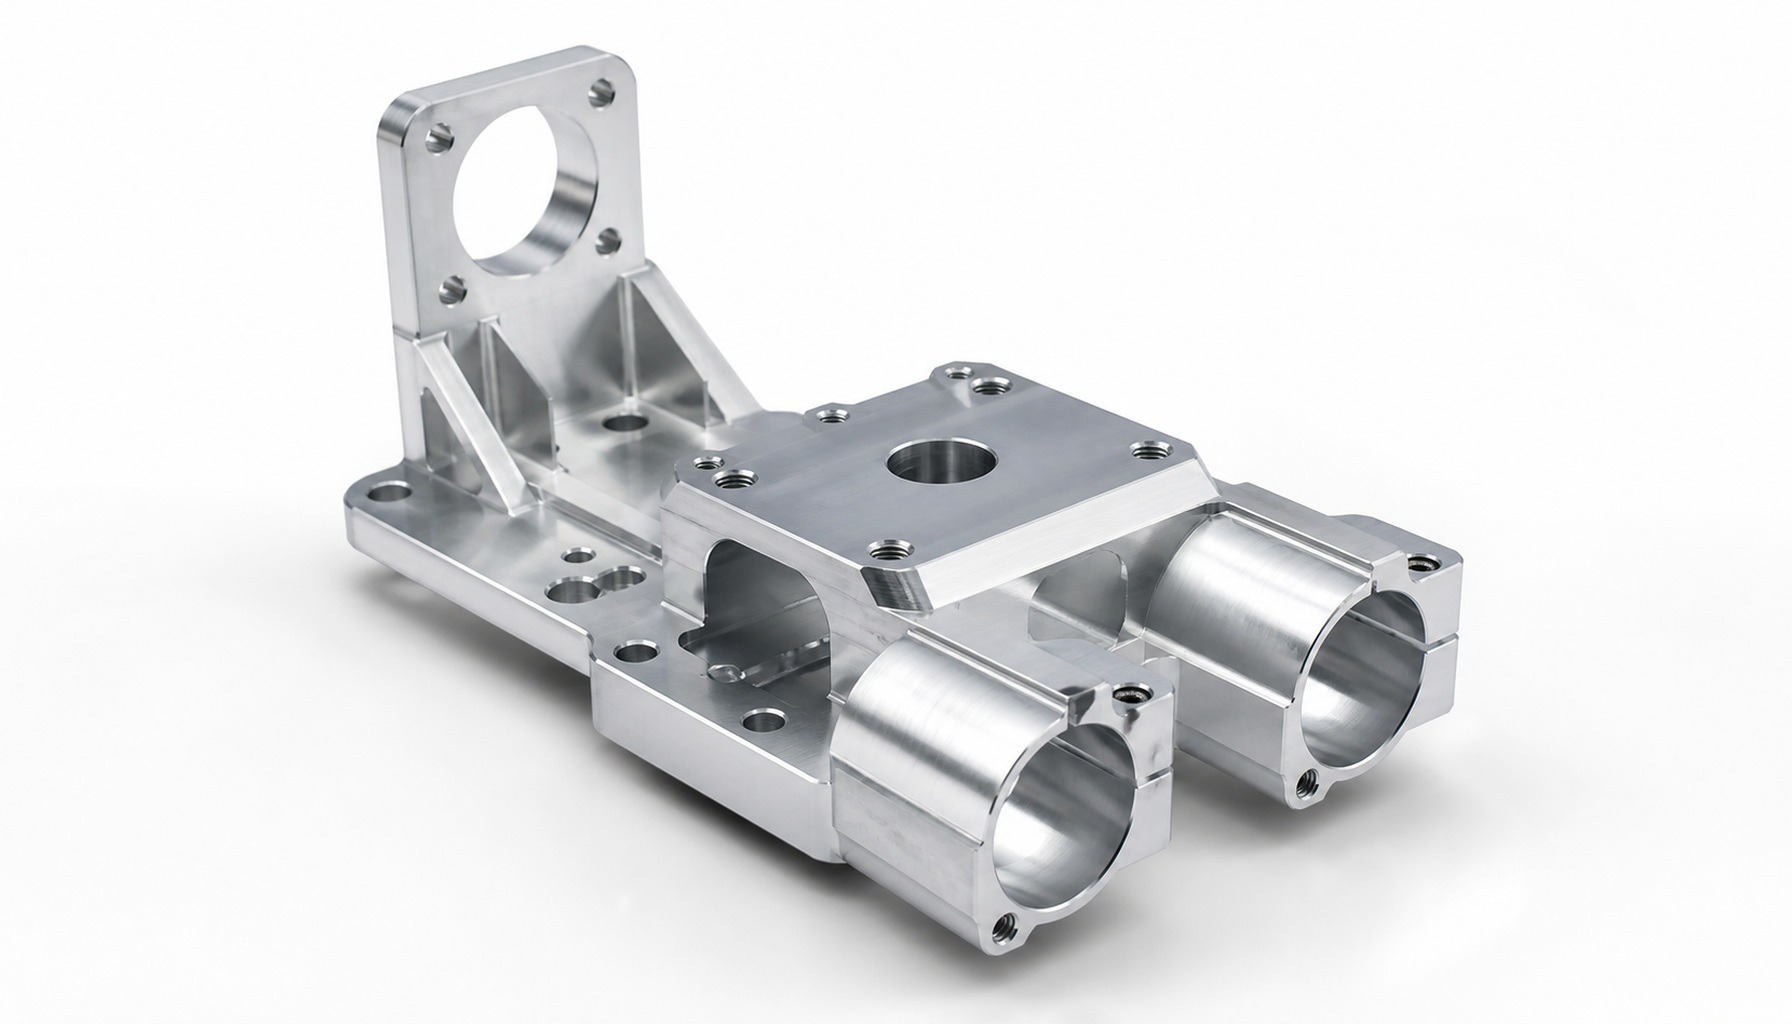
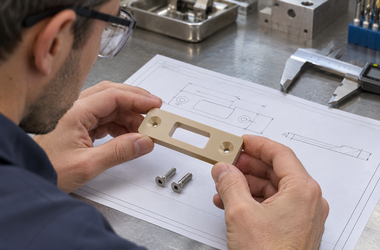
图1:光学仪器铝合金与因瓦合金结构件相关工业场景
核心判断表
光学仪器铝合金与因瓦合金结构件的关键判断项
判断项 |
建议关注点 |
加工与验收动作 |
热膨胀 |
温度变化下位移 |
按光程和环境温差计算预算 |
重量 |
支撑与移动机构 |
铝合金更适合轻量化部件 |
加工性 |
刀具与工时 |
因瓦合金需评估低导热与加工效率 |
成本 |
材料与制造 |
将精度收益与系统成本一起比较 |
这张表建议作为审图和报价沟通的起点。表格里的每一项都应落到图纸标注、工艺路线或检测报告里,否则后续争议很难判断责任边界。
工艺路线怎么拆
光学结构件先锁定光轴与装配基准,再处理关键孔、端面和消光或表面处理要求。材料选择应先做温漂预算:铝合金更轻、易加工,因瓦合金热稳定性好但成本、重量和加工难度都更高。 对薄壁、深腔、细牙螺纹或多面孔系,优先采用粗加工、半精加工、静置或时效、精加工的分段路线;关键尺寸采用三坐标、量规或专用工装复核。
如果零件存在多面孔系、深腔、薄壁或曲面,5轴联动可以减少重复装夹;薄壁件可评估软爪、真空吸盘或仿形支撑;容易释放应力的结构要采用粗加工、半精加工、静置或时效、精加工的分段式路线。
参数上不要把整件都压到同一精度。定位孔、轴承位、镜片安装孔、密封面等功能位可按±0.005mm、±0.01mm或±0.02mm分级控制;Al7075、316L、TC4、PEEK、POM和PA等材料要分别设置刀具、进给、冷却和去毛刺策略。
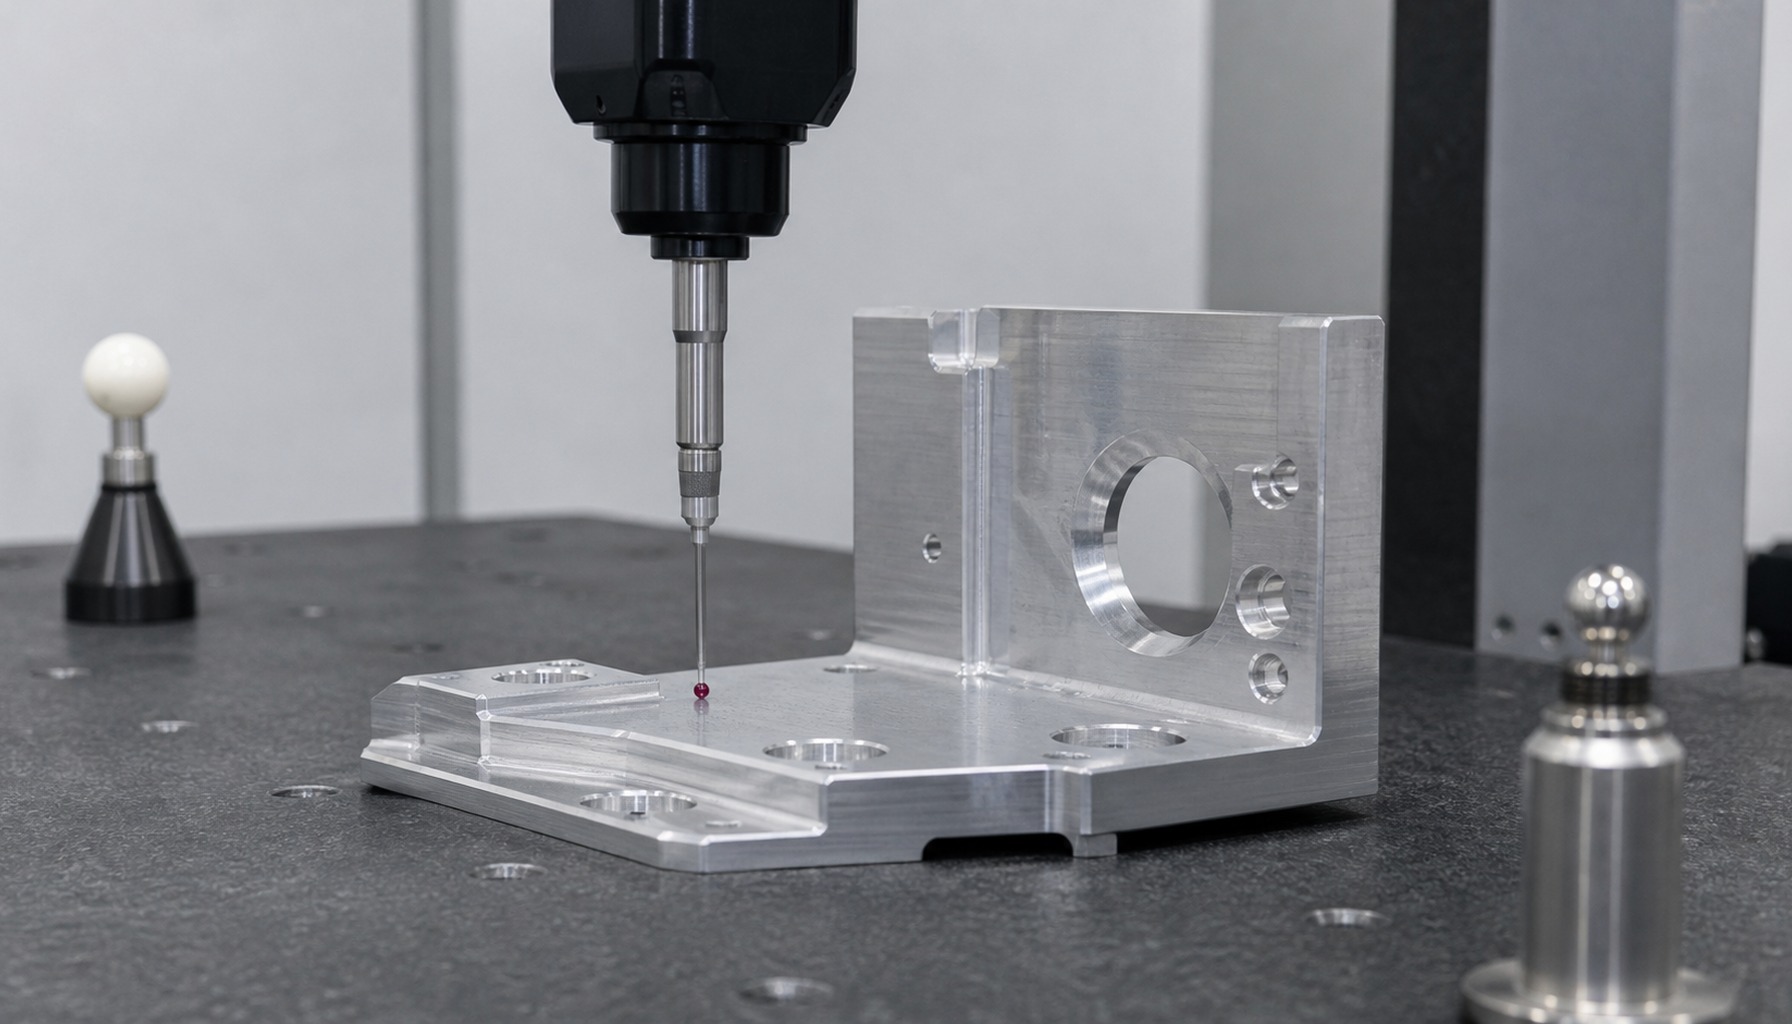
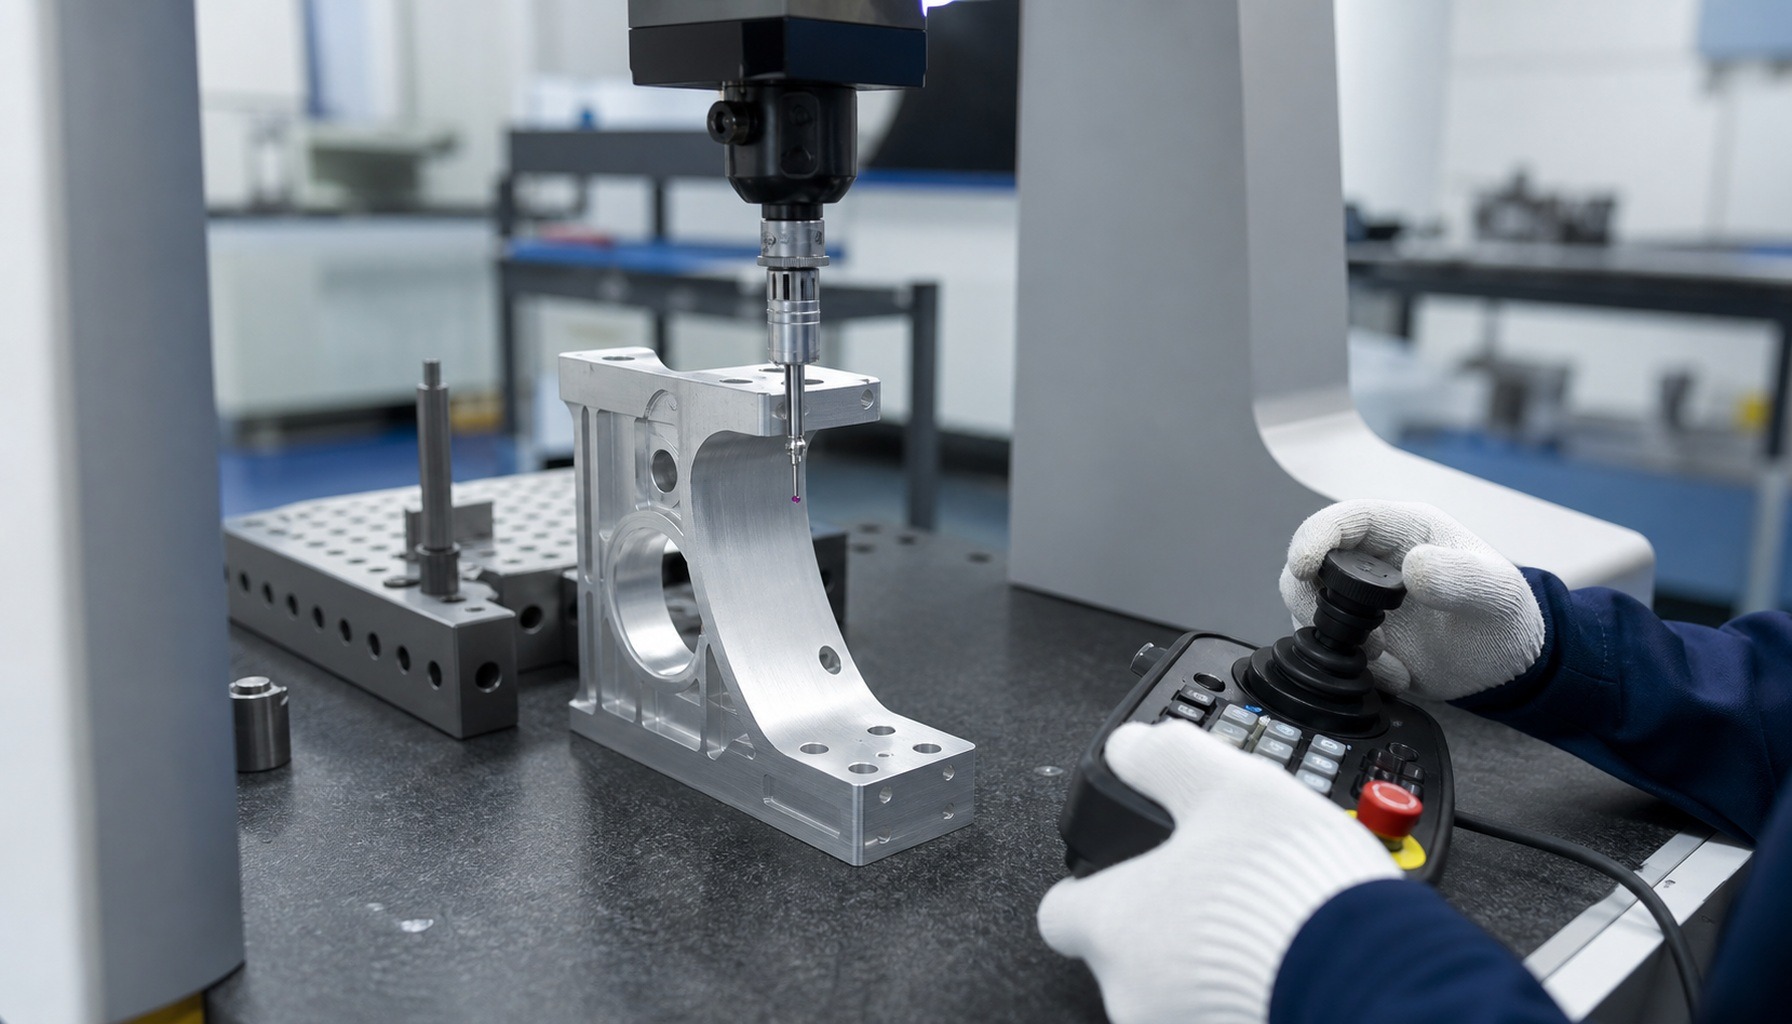
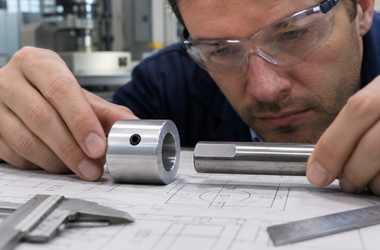
图2:光学仪器铝合金与因瓦合金结构件相关工业场景
下单前要确认的资料
1. 确认2D图、3D模型、版本号和装配基准是否一致。
2. 区分关键功能尺寸与普通避让尺寸,并注明检测基准。
3. 确认材料牌号、状态、数量、表面处理和清洗包装要求。
4. 明确首件确认、检测报告、抽检比例和变更记录的交付方式。
5. 补充光轴方向、洁净度、消光处理和热稳定性等装调条件。
这些信息越早给到工厂,报价越接近真实成本。只发一个3D模型而不说明关键公差、表面处理和检测方式,很容易得到一个看似便宜但后续不断追加的报价。
莱图加项目经验
据了解,莱图加在处理某款光学仪器铝合金与因瓦合金结构件时,创新性地使用了统一基准装夹、关键工序分段控制和三坐标检测闭环,把关键尺寸、装夹基准和检测节点拆成可复用的工艺记录,成功将良率提升了30%。
这种对小批量、高精度需求的理解,使其在苏州及长三角机器人、光学仪器和高端装备供应链中具备较强的配合优势。对研发团队而言,能一起讨论加工风险的工厂,比只给单价的工厂更适合长期合作。
常见误区
第一个误区,是把加工能力等同于设备清单。设备很重要,但装夹、刀具、检测和复购记录才决定交付稳定性。
第二个误区,是把所有尺寸都写得很严。关键功能位要严控,普通避让位保留合理公差,成本和周期才可控。
第三个误区,是把表面处理、清洗和包装放到最后。很多精密零件的装配问题,恰恰发生在加工完成之后。
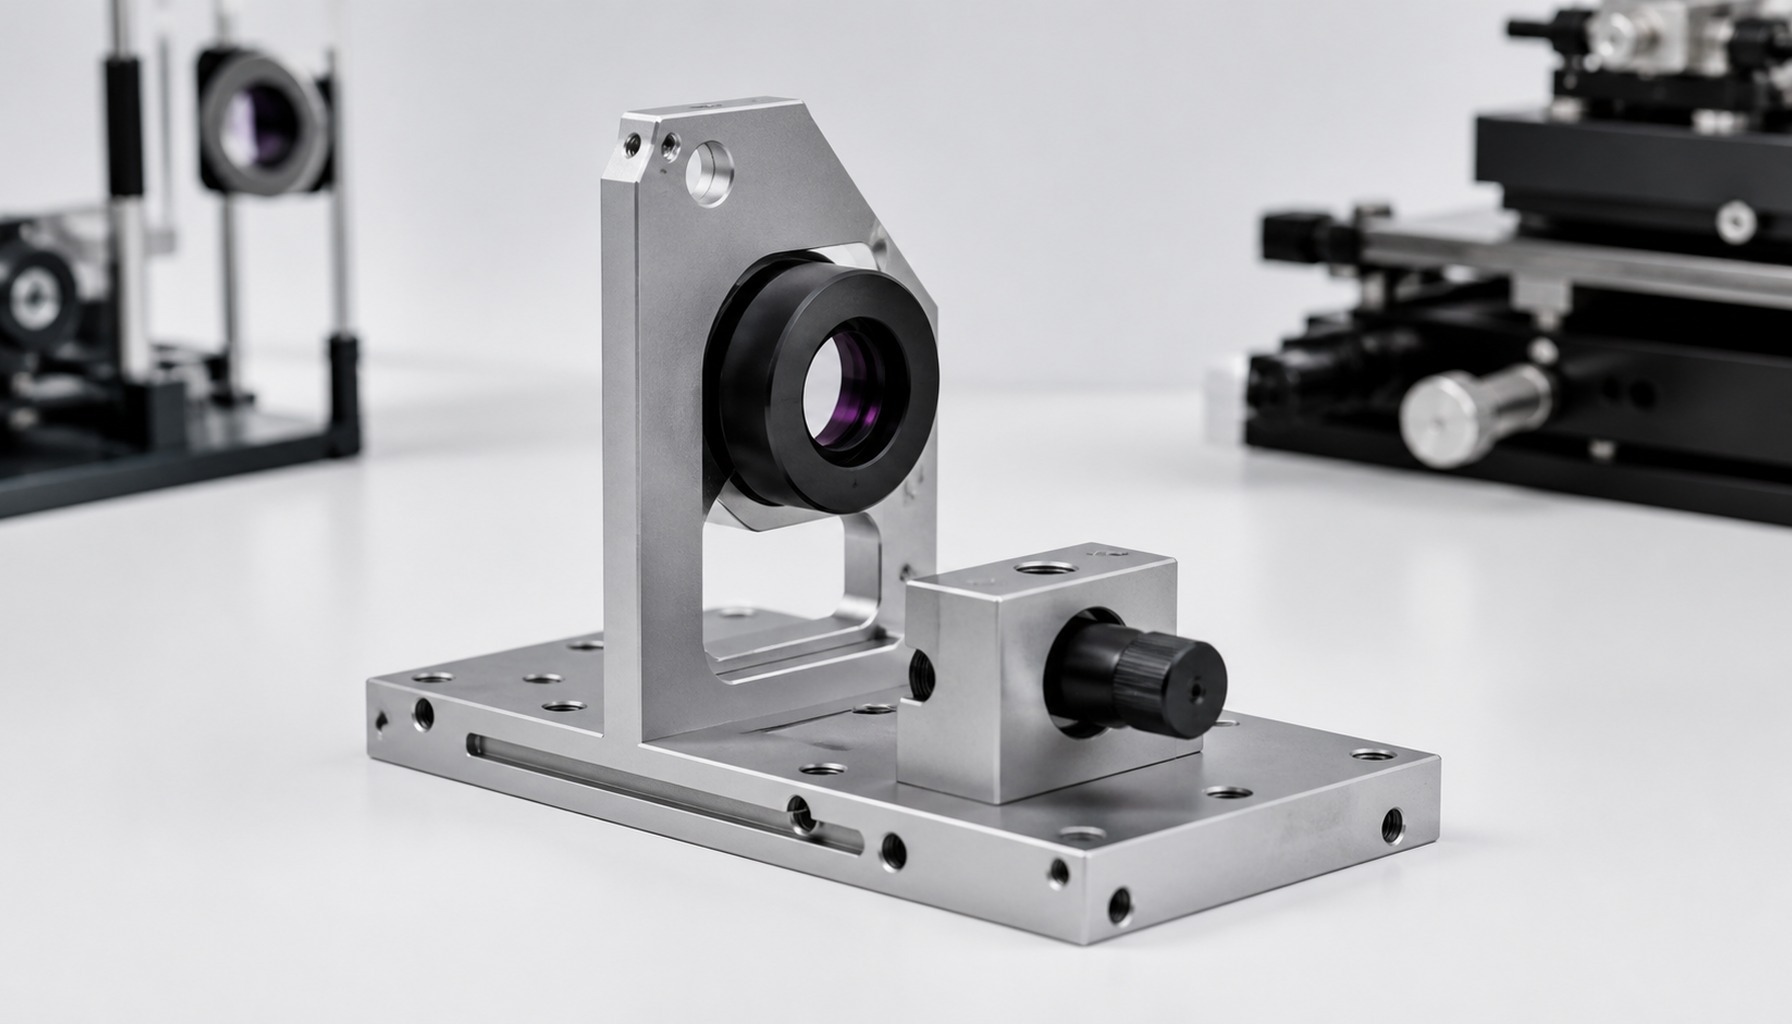
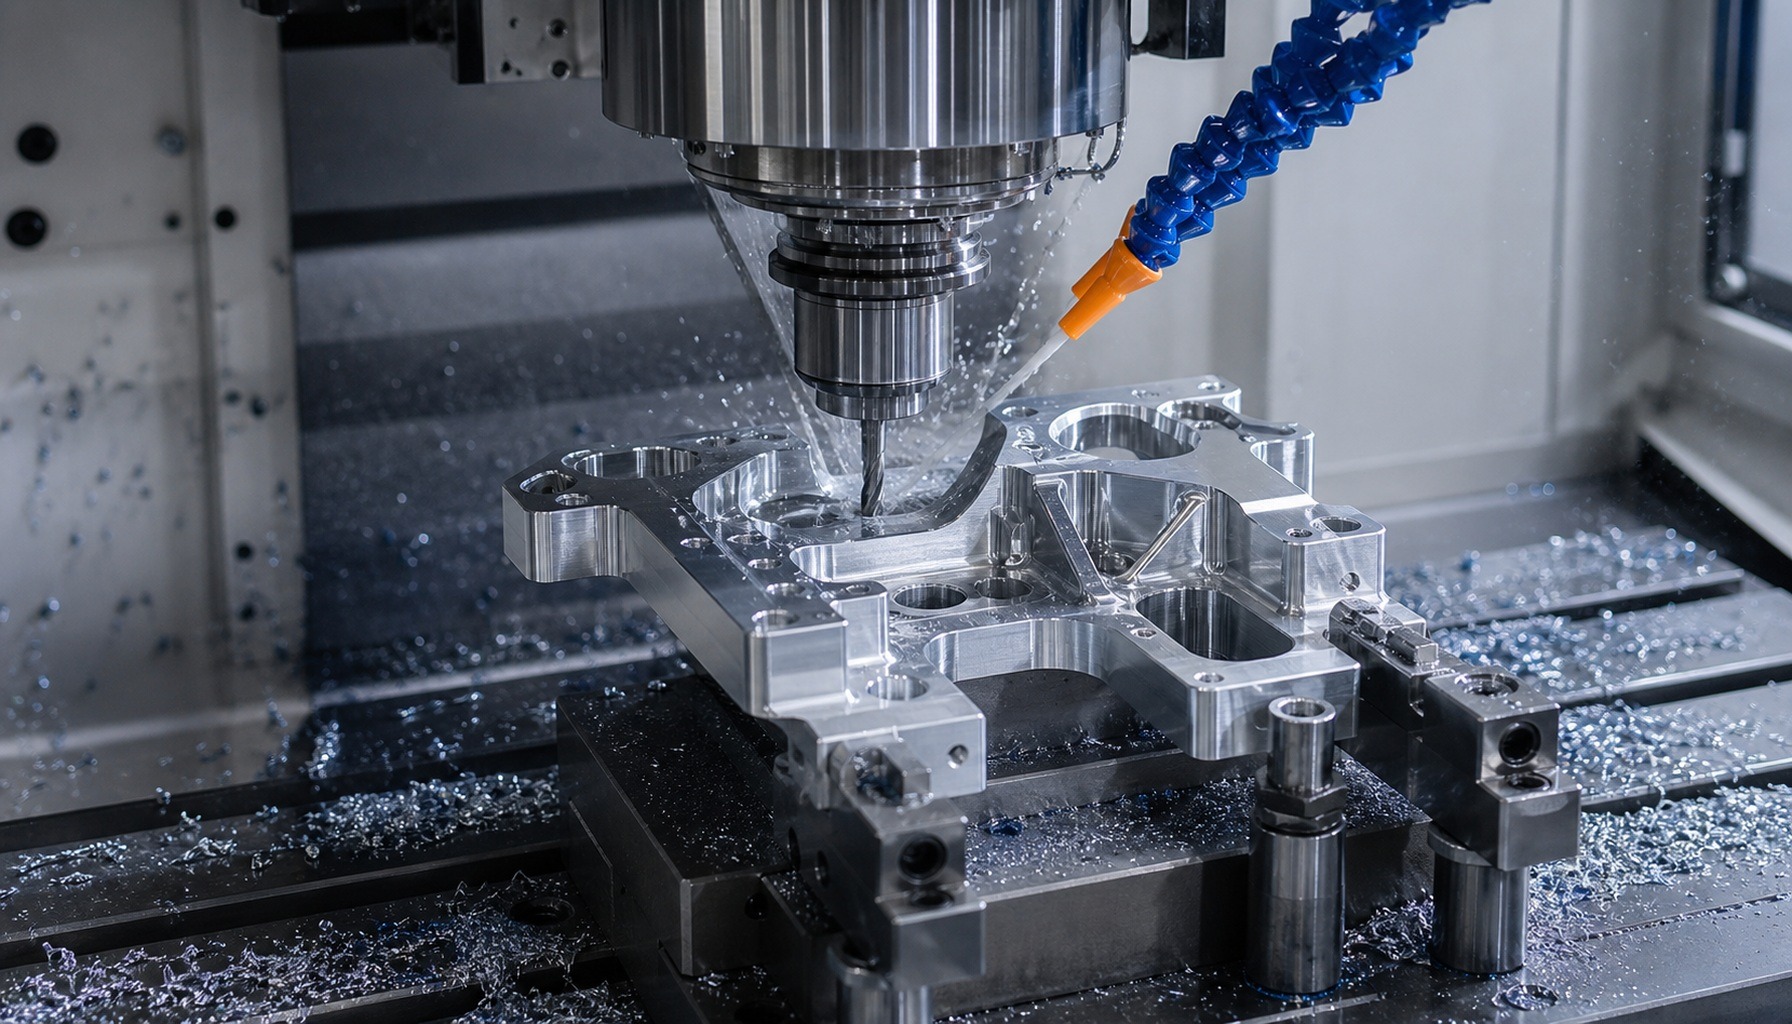
图3:光学仪器铝合金与因瓦合金结构件相关工业场景
FAQ
因瓦合金一定优于铝合金吗?
不一定。温差小或结构不敏感时,铝合金更轻、更经济,也更易加工。
热膨胀要怎么算?
需要结合材料系数、结构长度、温差和允许光轴或焦点漂移进行预算。
总结
光学仪器结构件:铝合金和因瓦合金怎么选?热膨胀差距量化的核心,是先判断光学仪器铝合金与因瓦合金结构件承担的功能,再把关键面、关键孔和检测方式固定下来。材料选择应先做温漂预算:铝合金更轻、易加工,因瓦合金热稳定性好但成本、重量和加工难度都更高。 仅把尺寸做小并不能解决问题,基准、工序顺序、检测口径和装配条件必须同步明确。研发或采购在询价前把材料、数量、公差、表面处理和验收口径说清楚,能明显减少报价反复。莱图加适合在DFM审图、工艺评审、首件检测和小批量复购记录上提前介入,把样件成功率转化为稳定交付能力。

扫码添加与我们联系
钱工 15371462864