直接答案:拧到规定扭矩,也要确认螺钉确实压在轴上
检验或诊断设备内部的小型传动,有时会用径向紧定螺钉把铝合金联轴套固定在电机轴上。空载能转、带载后相位偏移,或者换向时短暂空走,并不一定都是同一种故障。先在断电状态按检验方案做轴与套的相对位置标记,再用受控工装复现启停条件。只有标记错位,才有证据说明这一侧轴与联轴套发生了相对转动。
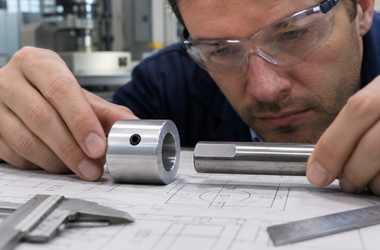
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 螺钉没有压到轴扁位 | 紧定后拆开,压痕落在圆弧或扁位过渡处 | 联轴套螺孔与扁位轴向或周向未对准,接触位置不稳定 | 在装配图标注轴肩、扁位长度及螺孔中心关系,明确装入方向 |
| 轴插入深度不足 | 压痕靠近轴端倒角,锁紧后仍有轴向窜动 | 螺钉接触到倒角而非有效轴段 | 规定插入深度或可测外露长度,首件试装时检查实际压点 |
| 有扭矩但无压紧 | 螺钉很快拧到位,轴上找不到压痕或接触证据 | 螺钉过短、螺纹阻滞,或肩部先碰到限位 | 核对端型和长度,检查完整牙深度及有轴、无轴时的行程差 |
| 轴孔配合偏松 | 手动转动有摆动,紧定后轴偏向一边 | 单侧顶紧使轴靠向孔壁,轴线偏移或振动可能加重 | 同时检验轴径、孔径及端部跳动,按图核对两端轴对中 |
| 启停载荷超过验证条件 | 匀速空载不滑,反复换向或加速时错位 | 峰值载荷和循环次数未纳入联接验证 | 按设计约定验证峰值扭矩、启停与换向次数,检查测试前后标记 |
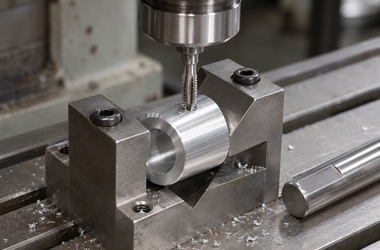
为什么再加一点拧紧力,不一定能解决打滑?
装配扭矩来自螺纹摩擦和端部接触阻力,并不是直接测得的轴面夹紧力。螺钉卡在毛刺处、走到不完整牙或压到台阶,工具都可能显示达到扭矩,轴却没有被有效压住。判断时应先核对端部位置、行程和螺纹状态,再用匹配的零件按规定条件试装。不能凭一次拆开后的压痕深浅,就推断联接能传递多少扭矩。
联轴套两端要分开看。输入端标记不变而输出端错位,排查对象就是输出侧联接;两端标记都不变但仍有换向空行程,则应回查下游机构的间隙、连接件或控制逻辑。把故障先定位到接口,再决定是否调整轴扁位、紧固件或联接结构。
下单前把这5件事说清楚
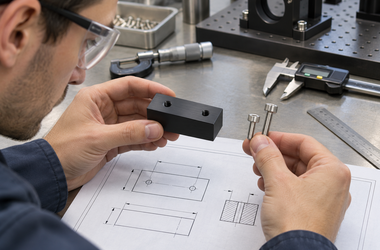
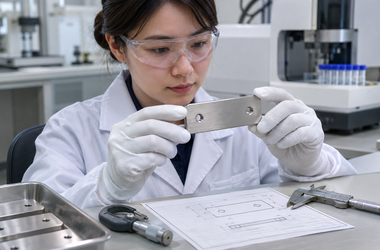
提供轴和套的图纸,写明两端分别用圆轴还是带扁位的轴。
规定扁位轴向范围、螺孔中心与装配深度,留出尺寸偏差后仍能接触的区域。
写清紧定螺钉规格、端型、锁紧条件及是否允许使用螺纹锁固剂。
对需要表面处理的联轴套,确认完工后的轴孔尺寸和螺纹检验要求。
约定加载方式、换向次数及错位判据,首件保留两端标记的对比记录。
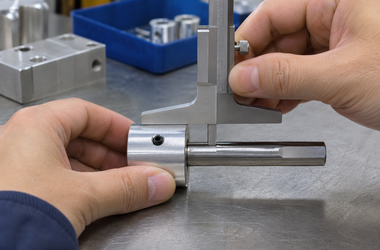
与莱图加沟通加工与检验方案
与莱图加讨论方案时,可将径向螺孔截面、轴的扁位尺寸及整机装配空间一并提供。审图先核对刀具能否完成有效螺纹,再确认装配是否有可检查的插入深度。加工检验和传动验证分开:前者交付尺寸和螺纹记录,后者按约定工况查有无滑移。
常见误区与采购建议
常见误区是换更尖的螺钉或加大扭矩,试机不打滑就直接转批量。这可能损伤轴面或铝套螺纹,也可能影响拆装。若接口需要承受频繁反转,应先验证当前结构;若验证不通过,再由设计方评估夹紧式或其他机械传扭方案。
FAQ
问:紧定螺钉必须对着扁位吗?
答:对有指定扁位的设计,应按图对准。无扁位圆轴是否可用,要看紧固方式和载荷。
问:看见轴上压痕就算合格吗?
答:不能。压痕只能帮助定位接触处,抗滑能力需用约定工况检查。
问:轴孔越紧越不容易滑吗?
答:轴孔配合要兼顾装配与对中;是否抗滑还取决于螺钉接触和传扭条件。
问:加锁固剂能避免打滑吗?
答:锁固剂主要针对螺纹松动,不能补偿压点错位或不够的传扭能力。
问:怎么区分打滑和换向间隙?
答:分别标记套体与两端轴,受控复现后检查标记是否错位;未错位时再查下游间隙。
总结
先用标记定位哪一端滑,再查扁位、深度、螺纹行程及轴孔配合。用真实启停或换向工况做首件验证,比单独检查紧定螺钉扭矩更能反映联接是否可靠。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com