直接答案:先区分加工后已有缺口,还是锁紧时才出现裂纹
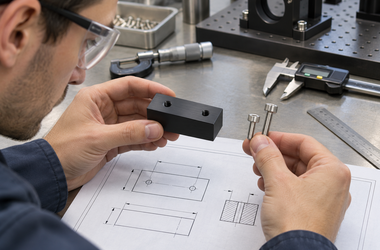
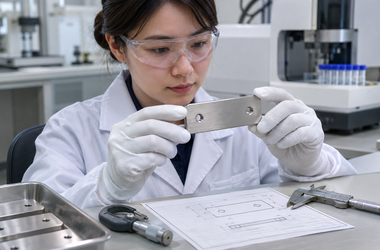
检验或诊断设备内部的PEEK支架,常需要把螺钉头收进安装面。首件若出现孔口白印、边缘缺口或细裂线,先别靠加深沉孔把螺钉头压平。分别在机加工清洁后、螺钉刚贴合时、按规定锁紧后检查同一孔位并拍照。裂线出现在哪一步,决定了先查刀具与支撑,还是先查螺钉和装配条件。
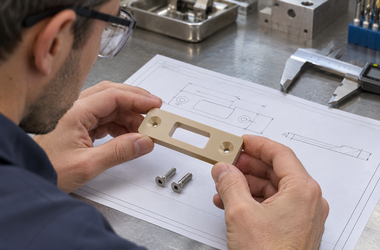
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 螺钉锥角和沉孔不匹配 | 螺钉看似齐平,但只在孔口或锥底出现一圈压痕 | 受力集中,孔口局部载荷升高 | 图纸指定螺钉头型、锥角与沉孔尺寸,首件用实际螺钉查看接触带 |
| 沉孔太深或靠近边缘 | 裂线从锥孔外缘向板边、窗口或槽口延伸 | 有效承载截面太薄,局部更易变形 | 标注沉孔底与背面的剩余厚度,并复核孔边到自由边的净距 |
| 刀刃钝化或切屑滞留 | 未锁螺钉前已见刀纹、卷屑或局部缺口 | 刃口挤擦、重复切屑或切削发热影响孔口质量 | 用适合塑料的锋利刀具与稳定排屑,检查锥面是否有连续缺陷 |
| 支撑不平或定位偏 | 孔口一侧吃刀更深,拧紧后支架翘起 | 加工时薄板让刀,装配时底面悬空,锁紧又迫使支架弯曲 | 分别核对工装和安装面的支撑;先自由贴合,再按规定顺序锁紧 |
| 锁紧条件超出设计 | 首装轻拧正常,锁到最终位置才裂或重复装拆后出白印 | 沉头锥面产生径向分力,局部承压与变形累积 | 按设计规定验证扭矩、顺序和拆装次数,不从金属件经验套用数值 |
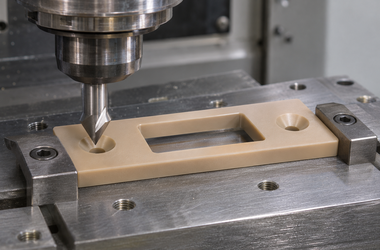
为什么螺钉头已经齐平,孔口还是可能开裂?
齐平只是外观和高度结果,不说明锥面完整贴合。锥角偏差或轴线偏斜都可能让接触集中在一圈很窄的区域。锁紧时,螺钉头把轴向拉紧力传到锥面,也会对沉孔周围产生向外分力。如果沉孔边紧邻窗口、薄边或尖角,先出现变形或裂纹的位置未必在最深处。检查时应对照螺钉和沉孔图纸,并观察实物接触和余量。
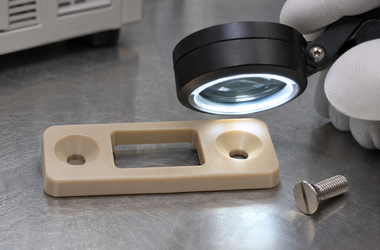
白印、刀纹和裂纹不要混作一种缺陷。首件可用斜照光和放大观察,对比加工后与锁紧后的照片;有疑问时保留样件,按双方约定进一步检查。还要区分未填充和增强牌号,不能凭颜色或外观判断材料,也不能把某一种材料和板厚的试验结论直接用于另一种。
下单前把这5件事说清楚
明确PEEK牌号、板厚和安装方向,提交有沉头孔剖面的二维图。
给出螺钉的实际规格、锥角、头径范围及允许凸出或下沉量。
查明沉孔与窗口、外边、薄筋的最短距离,核对背面承载余量。
规定孔口和锥面的检验阶段、观察条件及白印或缺口的判定方式。
用实际底座及螺钉验证装配顺序、锁紧条件和重复拆装,留存孔位照片。
与莱图加沟通加工与检验方案
与莱图加沟通时,可同时提供支架图、底座配合图和实际螺钉。加工评审先看薄区如何支撑、锥孔能否稳定测量;首件检验记录孔深、剩余厚度和锁紧前的孔口状态。有装配异常时,把裂线方向和首次出现的步骤一并反馈,有助于区分加工缺陷和装配过载。
常见误区与采购建议
常见误区是螺钉头露出一点,就在现场继续扩锥或加扭矩。扩锥会减少材料余量,加扭矩又会增加锥面载荷,两者都可能掩盖原来的螺钉规格或底面配合问题。若结构允许改用平底承压面,也应先由设计方确认空间和紧固方式,再按新图打样。
FAQ
问:孔口白印就是裂纹吗?
答:不一定。应比较不同阶段的照片,并按项目规定的观察方法确认。
问:沉头孔深度可以只按螺钉头高度定吗?
答:不可以。还要考虑锥角、头径、接触位置及剩余壁厚。
问:换尖一点的刀,能解决所有孔口裂纹吗?
答:不能。锐利刀具改善切削;装配应力仍需查锥面贴合、余量和锁紧条件。
问:有统一的PEEK沉头螺钉扭矩吗?
答:没有可直接套用的数值。应按牌号、结构、螺钉和装配条件验证。
问:装好时没裂,还要检查重复拆装吗?
答:若设备需要维护拆装,应按预计次数做验证,并记录每次孔口变化。
总结
把加工后、螺钉贴合时和锁紧后三个状态分开记录。加工前确认锥角与材料余量,首件用真实螺钉和底座试装,就更容易找准孔口开裂的环节。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com