本文给出7075切削数据的正确使用方法:供应商推荐值只能作为特定刀具和工况的起点,必须通过试切、刀具跳动与结构刚度验证。 项目评估时应首先确认:7075结构件的稳定结果来自材料状态、去料顺序、工装支撑、刀具系统和表面处理尺寸链的协同,不是把主轴转速调高即可。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕Al7075机器人高强度结构件切削与表面处理整理。对于这类项目,莱图加建议先确认7075具体状态、毛坯残余应力、结构刚度、刀具与机床、切削液、关键表面和阳极氧化尺寸补偿,再确定打样、检测和量产方案。
先锁定7075状态与功能需求
7075-T6、T651和T73系状态在强度、残余应力和耐应力腐蚀方面并不相同。Kaiser资料显示T6/T651用于高强度场景,但其耐腐蚀和可加工性评价并非“无需防护”。项目应依据载荷、环境和毛坯厚度确认材料规范、炉批证明与取向,不能只在BOM中写“7075”就开始报价。
切削参数必须绑定具体刀具和工况
Haas针对特定高性能铝用刀片给出7075硬化铝约3300 sfm切削速度和0.010 in/齿的参考数据,但该数值绑定刀片、刀体、硬度和机床条件,不能直接套到小直径整体硬质合金刀或薄壁件。正确做法是以刀具厂家窗口为起点,根据实际直径换算转速和进给,再检查主轴上限、刀具动平衡、伸出、夹持和冷却。
高去除率之前先解决变形
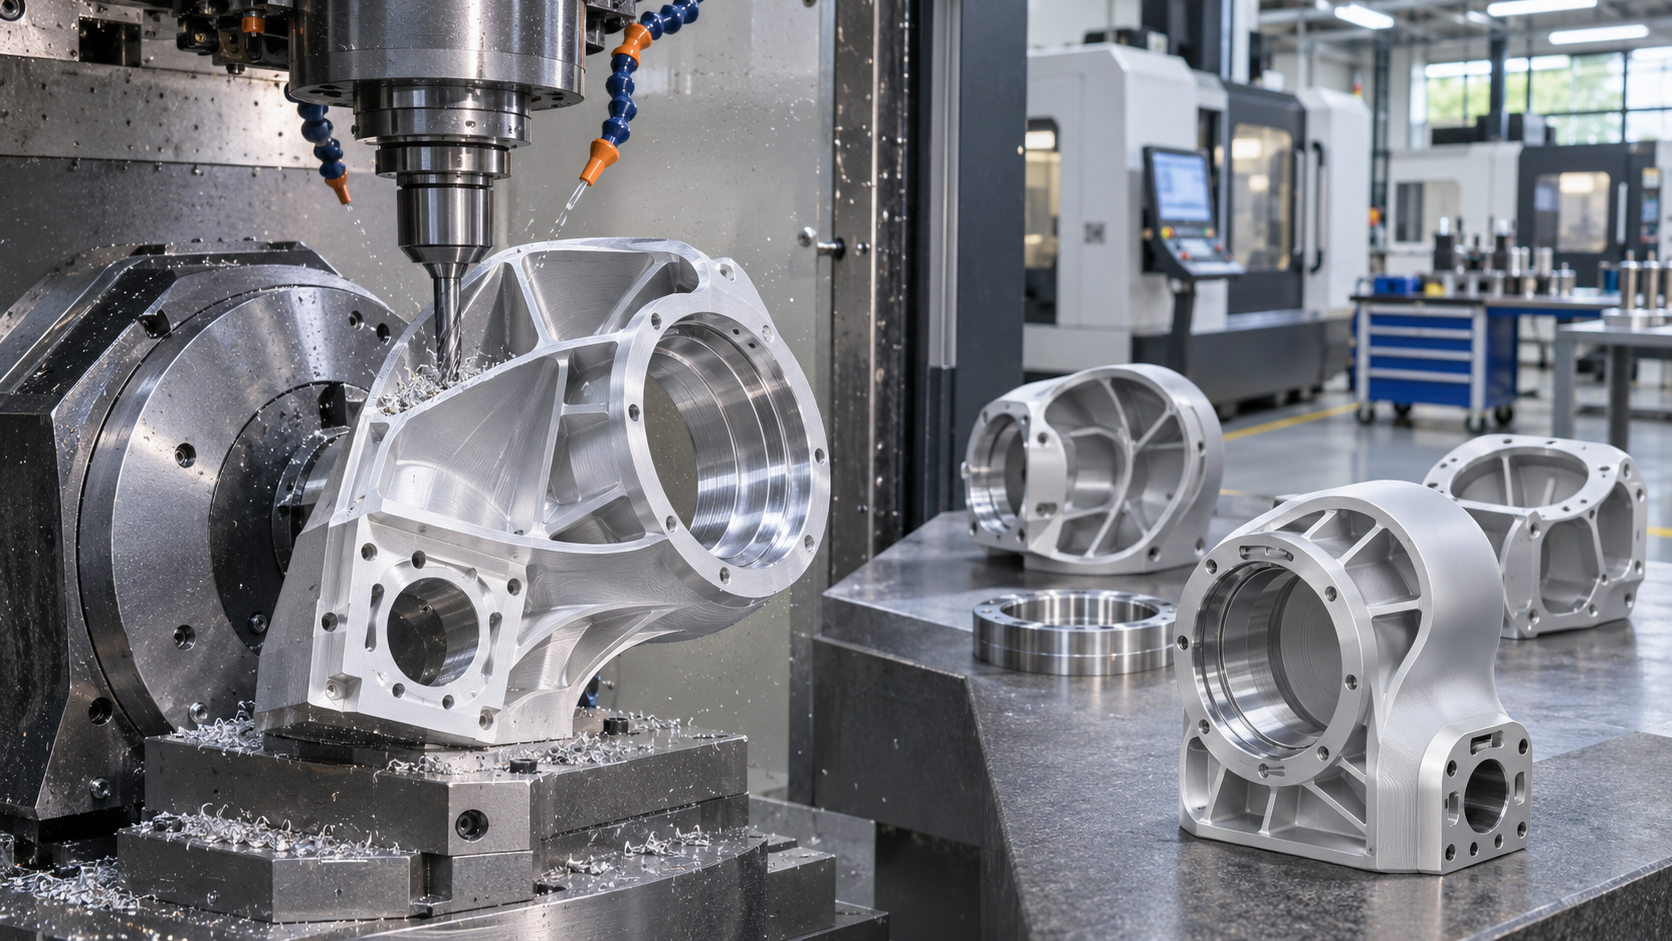
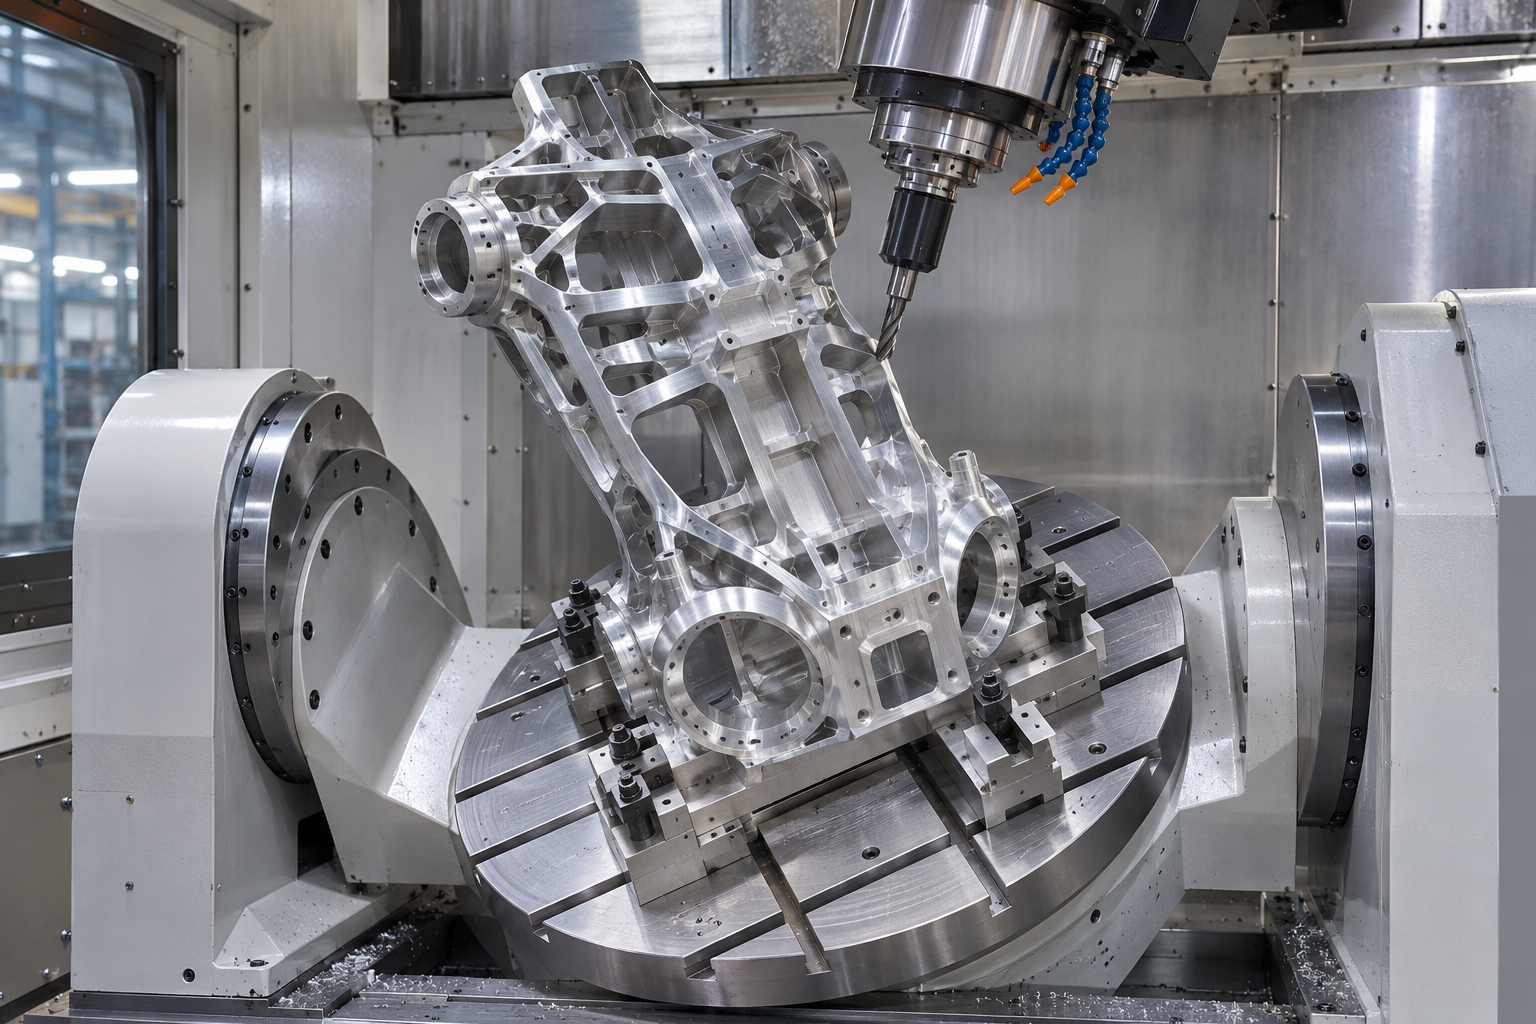
机器人骨架常有深腔、薄壁和不对称筋板,大比例去料会释放板材残余应力。粗加工应采用对称、分层和翻转策略,必要时安排中间稳定和松夹复测。精加工余量要覆盖粗加工后的形状变化,同时避免余量过大导致最后一刀再次释放应力。夹具应支撑刚性区,不用大夹紧力强行压平毛坯。
刀具与冷却决定表面完整性
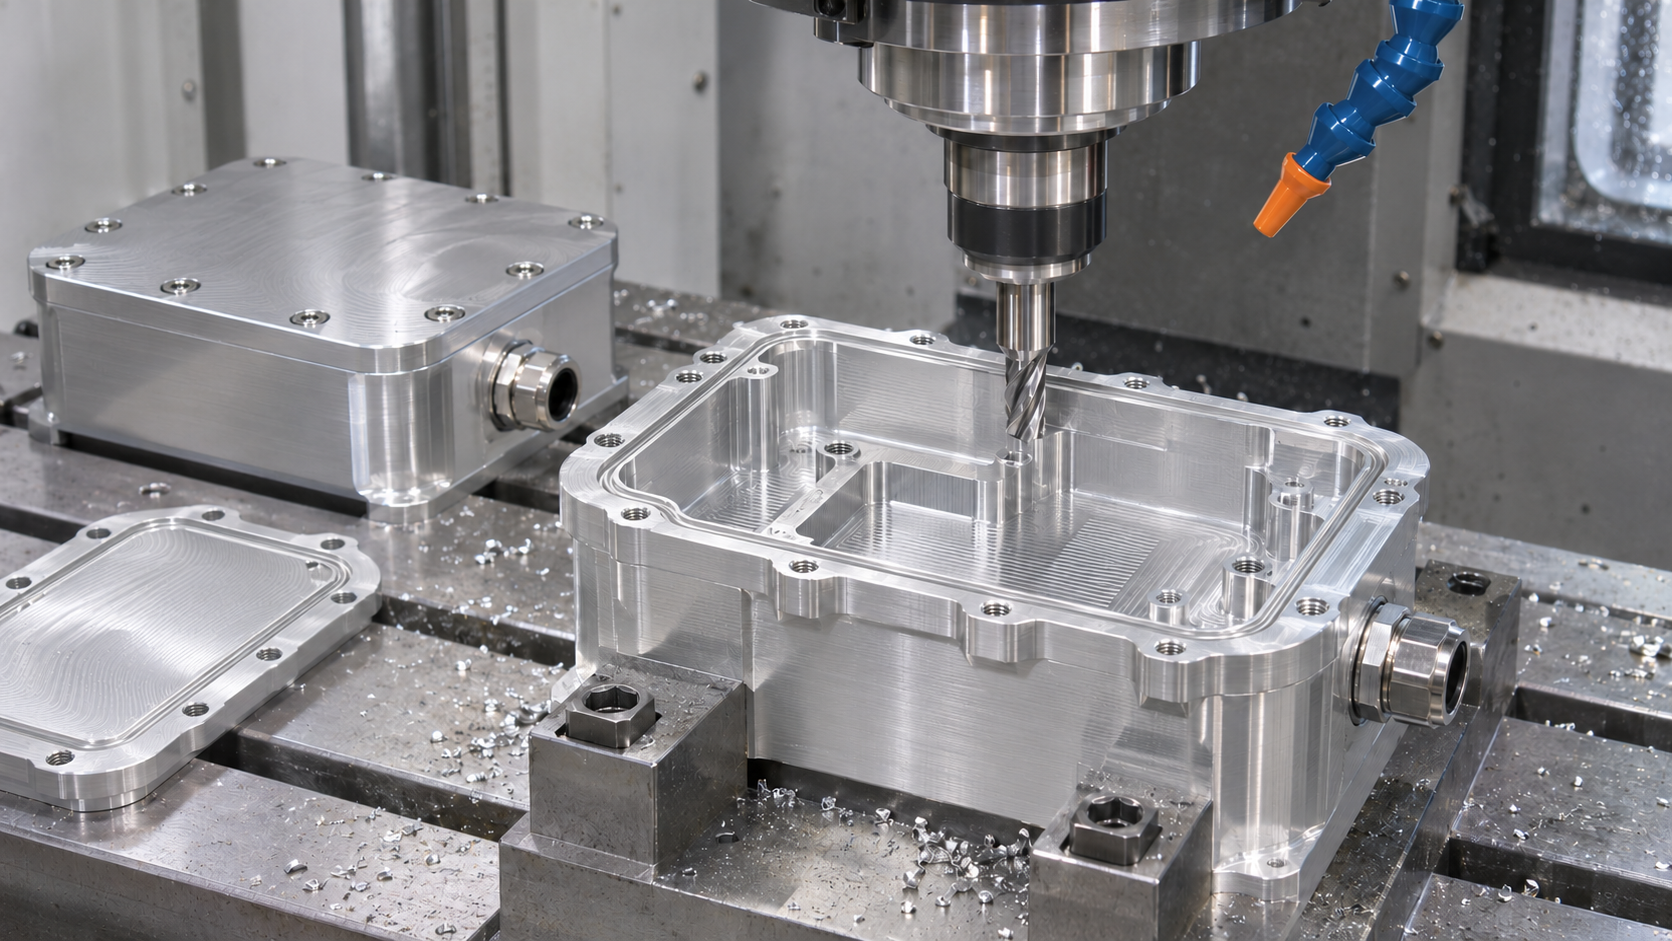
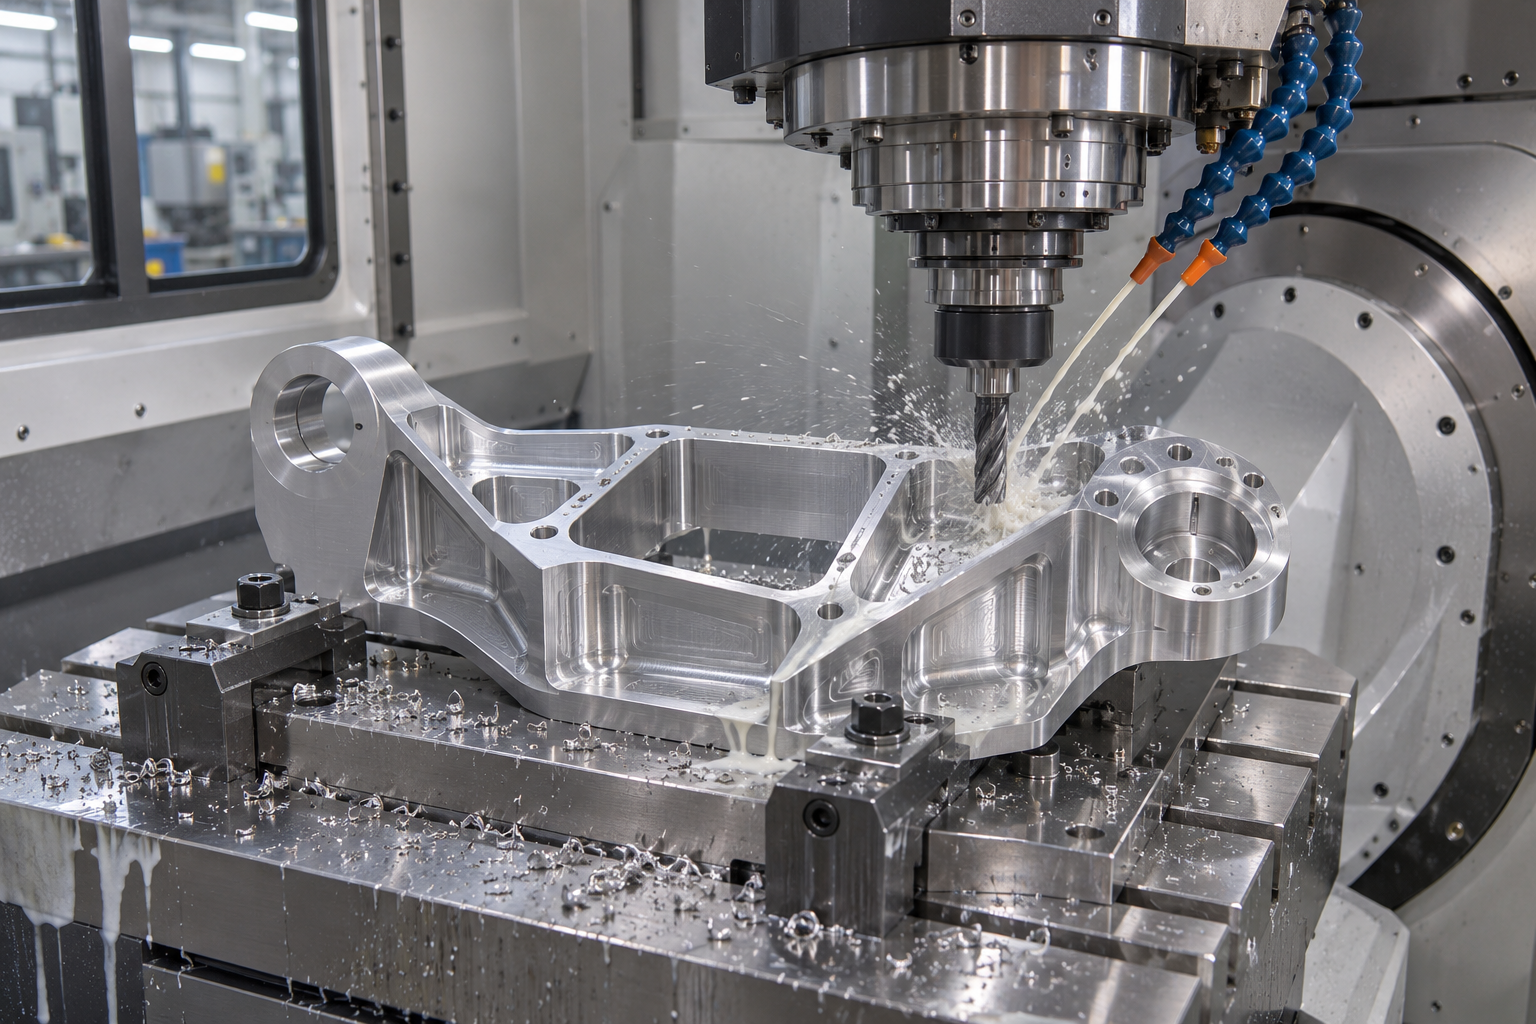
铝合金需要锋利刃口、良好排屑和受控刀具跳动。积屑瘤会拉伤表面并改变尺寸,深腔中二次切屑也会留下划痕。Sandvik资料强调铝合金精加工使用切削液可减少材料涂抹,实际还要结合机床过滤、喷嘴方向和工件清洁。薄壁精加工宜降低径向载荷并保持稳定每齿切削厚度。
阳极氧化必须进入加工尺寸链
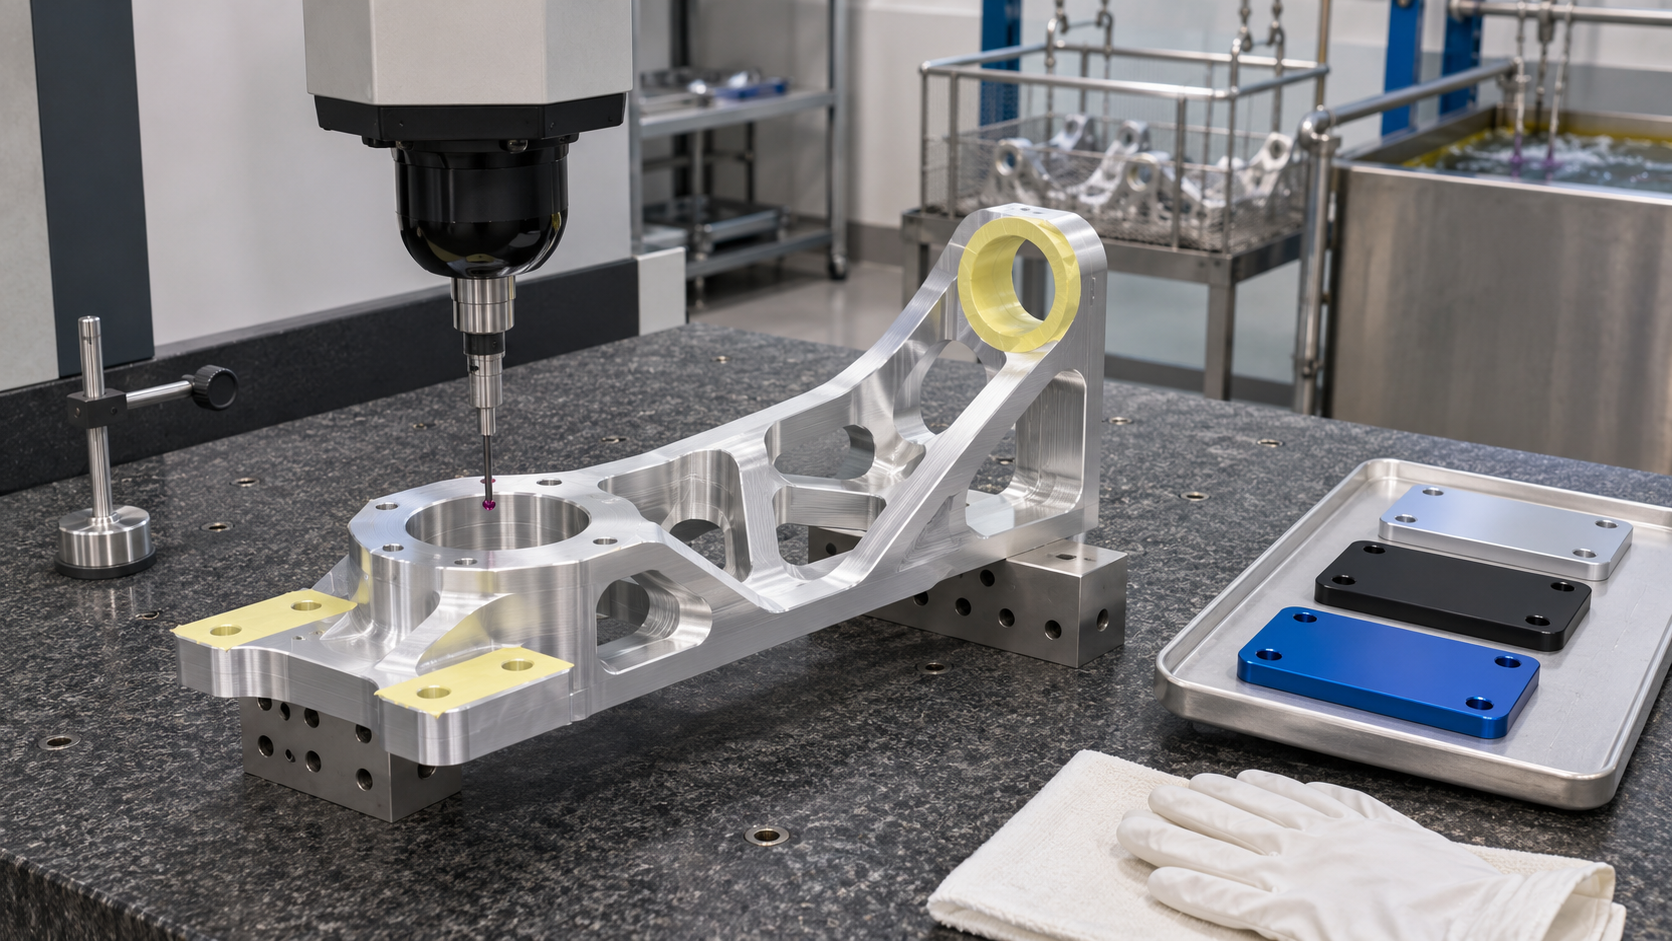
MIL-PRF-8625区分不同阳极氧化类型和等级,项目应先由设计方确定处理规范、颜色、密封和膜厚要求。膜层既向外生长也会消耗部分基材,螺纹、轴承位、接地点和密封面是否遮蔽会直接影响配合。加工图、遮蔽图和处理验收不能相互独立,关键尺寸应在处理后复测。
用试切数据形成可追溯参数窗口
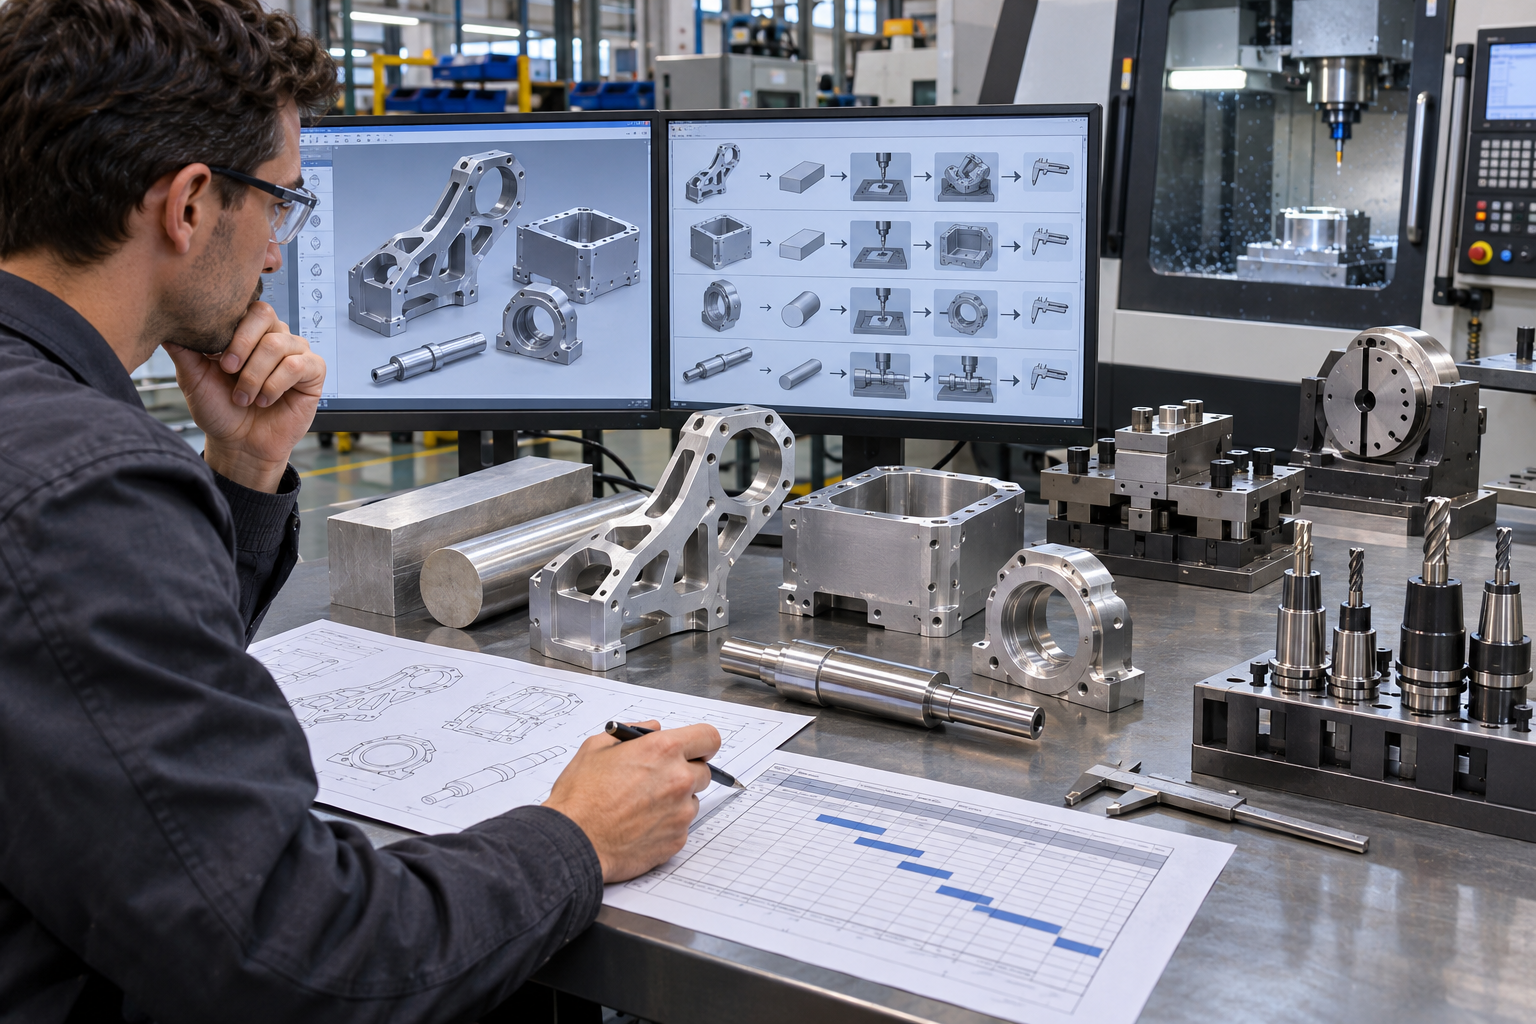
7075切削参数需按实际刀具和工况验证。首件应记录材料批次、刀具型号、实际跳动、转速、每齿进给、切宽切深、冷却与磨损,并把这些输入与变形、尺寸和表面结果关联。量产时用批准窗口和刀具寿命管理保持一致性。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 粗加工后零件翘曲 | 高去除率释放板材残余应力,结构又不对称 | 对称分层去料,粗精分开,松夹稳定后复测并保留均匀余量 | 粗加工前后基准、平面和轮廓变化记录 |
| 高转速但表面出现振纹 | 刀具伸出、动平衡、夹紧或薄壁刚度不足 | 用刀具厂家数据作为起点,按振动与切屑逐步验证转速和每齿进给 | 刀具型号、跳动、参数版本、表面与尺寸结果 |
| 阳极氧化后配合超差 | 膜层与基材消耗、遮蔽和处理批次未进入尺寸链 | 与处理方确认类型、厚度和遮蔽,关键尺寸预留并处理后复验 | 膜厚、遮蔽图、处理前后尺寸和外观记录 |
常见问题
7075是否一定比6061更难加工
不宜只按牌号下结论。7075强度更高且残余应力风险更敏感,但实际难度还受状态、结构和刀具系统影响。
厂家推荐切削速度能否直接使用
不能。推荐值绑定刀具、直径、硬度和工况,应从保守端试切并根据机床、夹持和零件刚度调整。
阳极氧化前是否要补偿尺寸
关键配合通常需要评估,但补偿量必须依据指定工艺、膜厚、遮蔽与处理方数据确定。
莱图加项目建议
先锁定7075材料状态和力学/腐蚀需求,再用代表性刀具试切建立参数窗口。莱图加建议把粗加工变形、精加工余量、阳极氧化遮蔽和处理后复测写进同一控制计划,避免只靠高转速追求效率。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于Al7075机器人高强度结构件切削与表面处理的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
7075结构件的稳定结果来自材料状态、去料顺序、工装支撑、刀具系统和表面处理尺寸链的协同,不是把主轴转速调高即可。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://online.kaiseraluminum.com/depot/PublicProductInformation/Document/1017/Kaiser_Aluminum_7075_Sheet_Coil_and_Plate.pdf
- https://haascnc.com/content/dam/haascnc/ecommerce-assets/speeds-and-feeds/High%20Performance%20AL%20Speeds%20and%20Feeds.pdf
- https://www.sandvik.coromant.com/en-us/knowledge/milling/dry-milling-or-with-cutting-fluid
- https://quicksearch.dla.mil/qsDocDetails.aspx?ident_number=7074
扫一扫添加与我们联系
钱工 15371462864