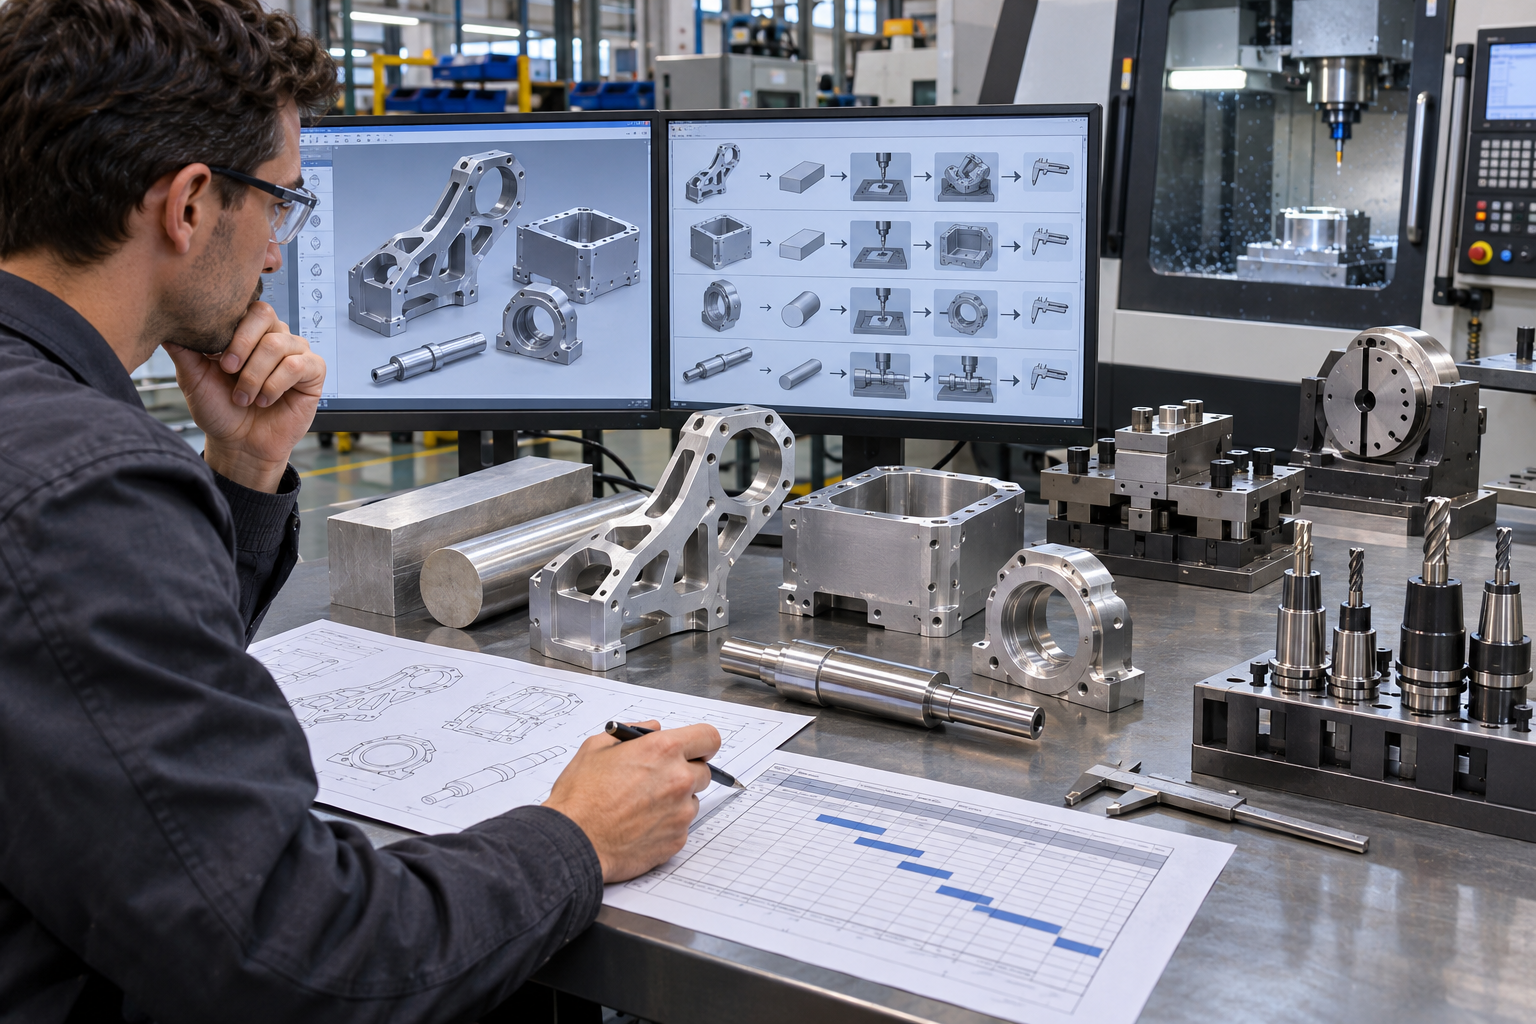
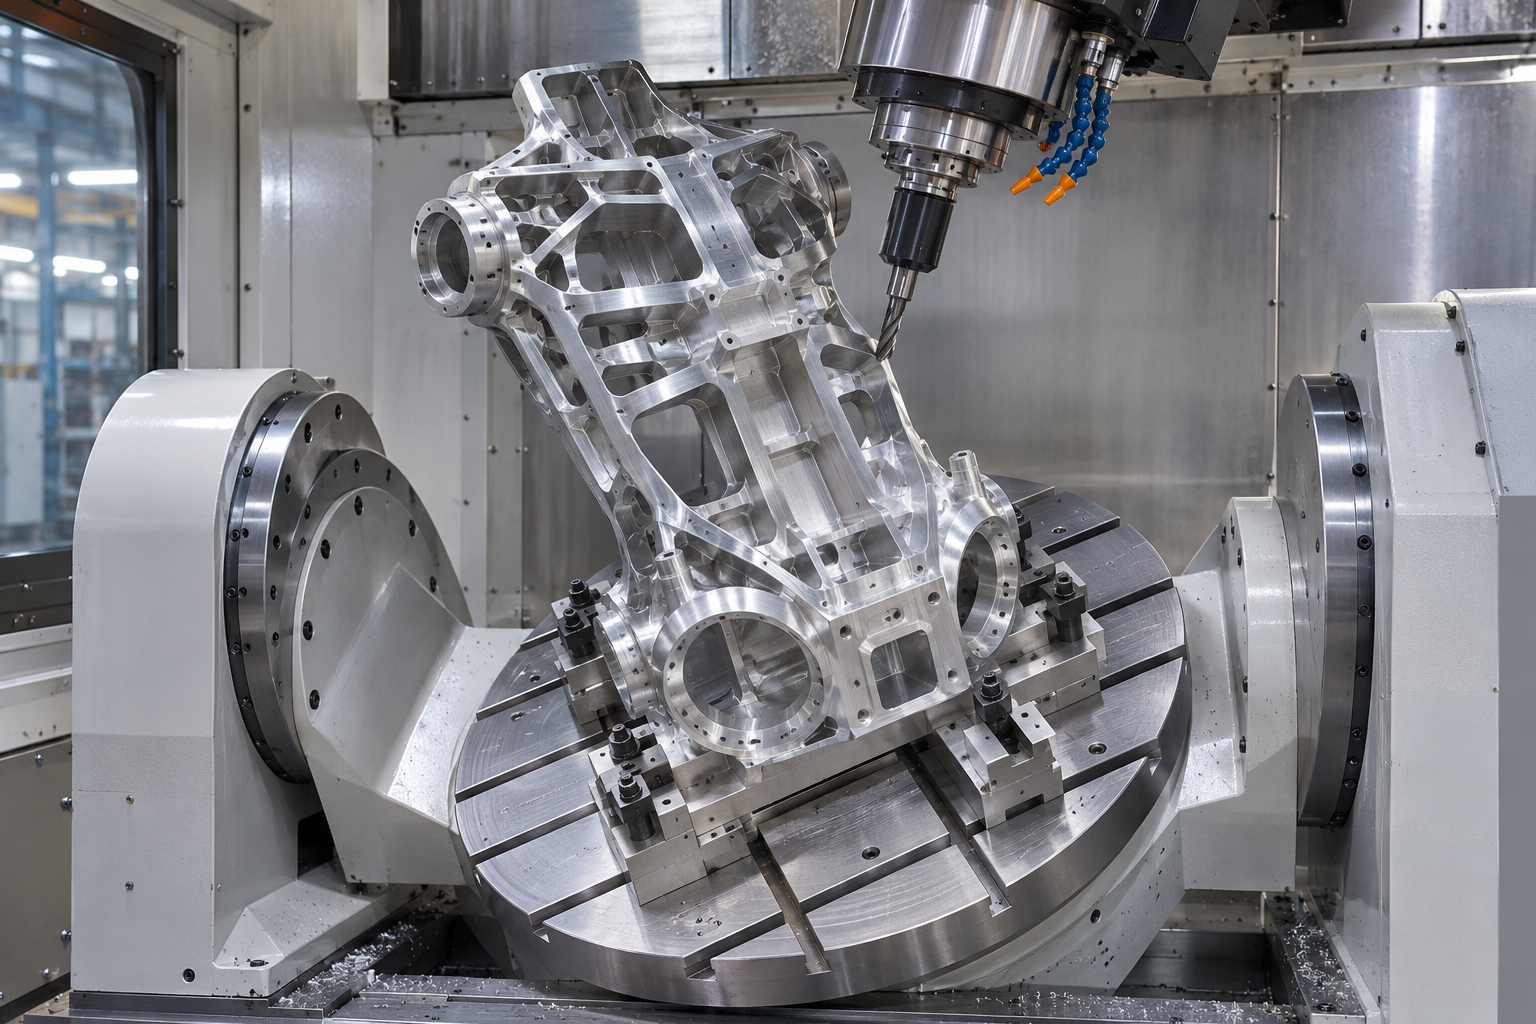
本文把齿面公差、行星架孔系、箱体轴承位和总成验证放在同一传动误差链中,避免单件报告彼此独立。 项目评估时应首先确认:车铣复合的价值是围绕同一回转基准完成关键端面、轴孔和角向孔系;最终性能仍需由齿形、装配与负载试验共同证明。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人行星减速器齿轮箱与行星架车铣复合加工整理。对于这类项目,莱图加建议先确认齿轮精度等级、中心距与齿侧间隙、行星架销孔共同基准、孔轴方向、车铣复合基准、热处理变形和总成试验,再确定打样、检测和量产方案。
先建立完整传动基准链
太阳轮、行星轮、内齿圈、行星架和箱体轴承位共同决定中心距、齿侧间隙和载荷分配。图纸应明确中心轴线、基准端面和角向基准,销孔位置相对于同一中心评价。若箱体、行星架和齿轮各自采用最优拟合基准,单件可能合格但总成仍会偏载。
齿轮等级不能代替装配性能
ISO 1328-1建立圆柱渐开线齿轮齿面公差分类,ISO 1328-2涉及双面啮合径向综合偏差。但减速器性能还受偏心、轴承间隙、行星架孔位、支承刚度和太阳轮浮动影响。设计应从传动误差、噪声和寿命目标分配精度,不能只把所有齿轮等级提高。
车铣复合减少基准转换
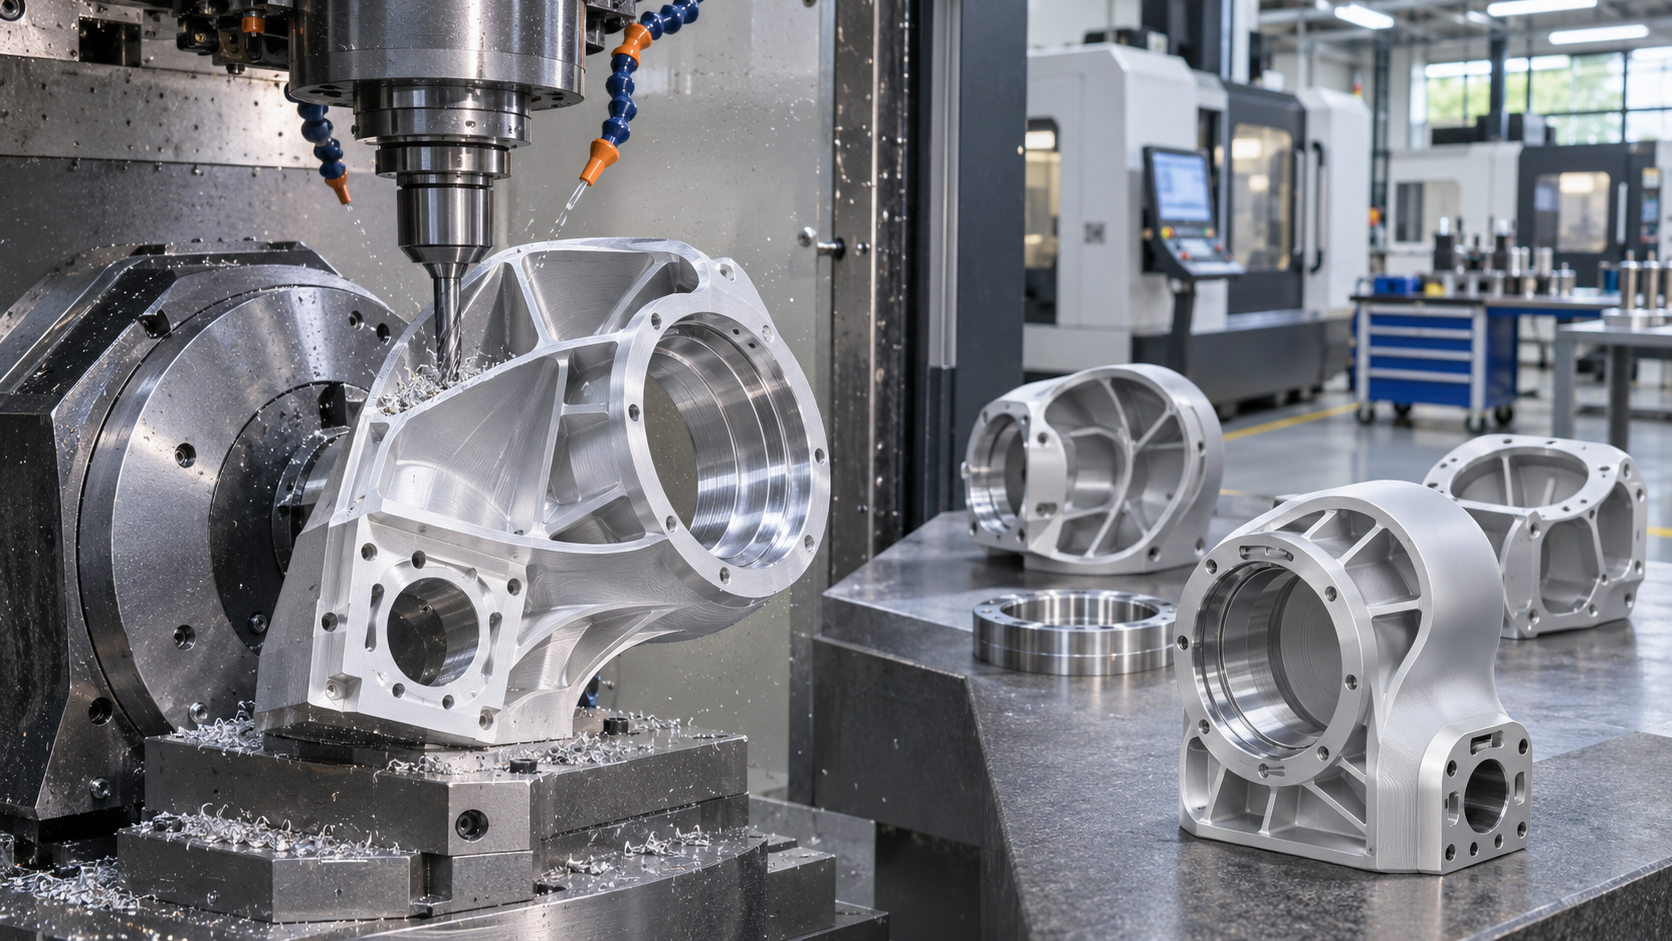
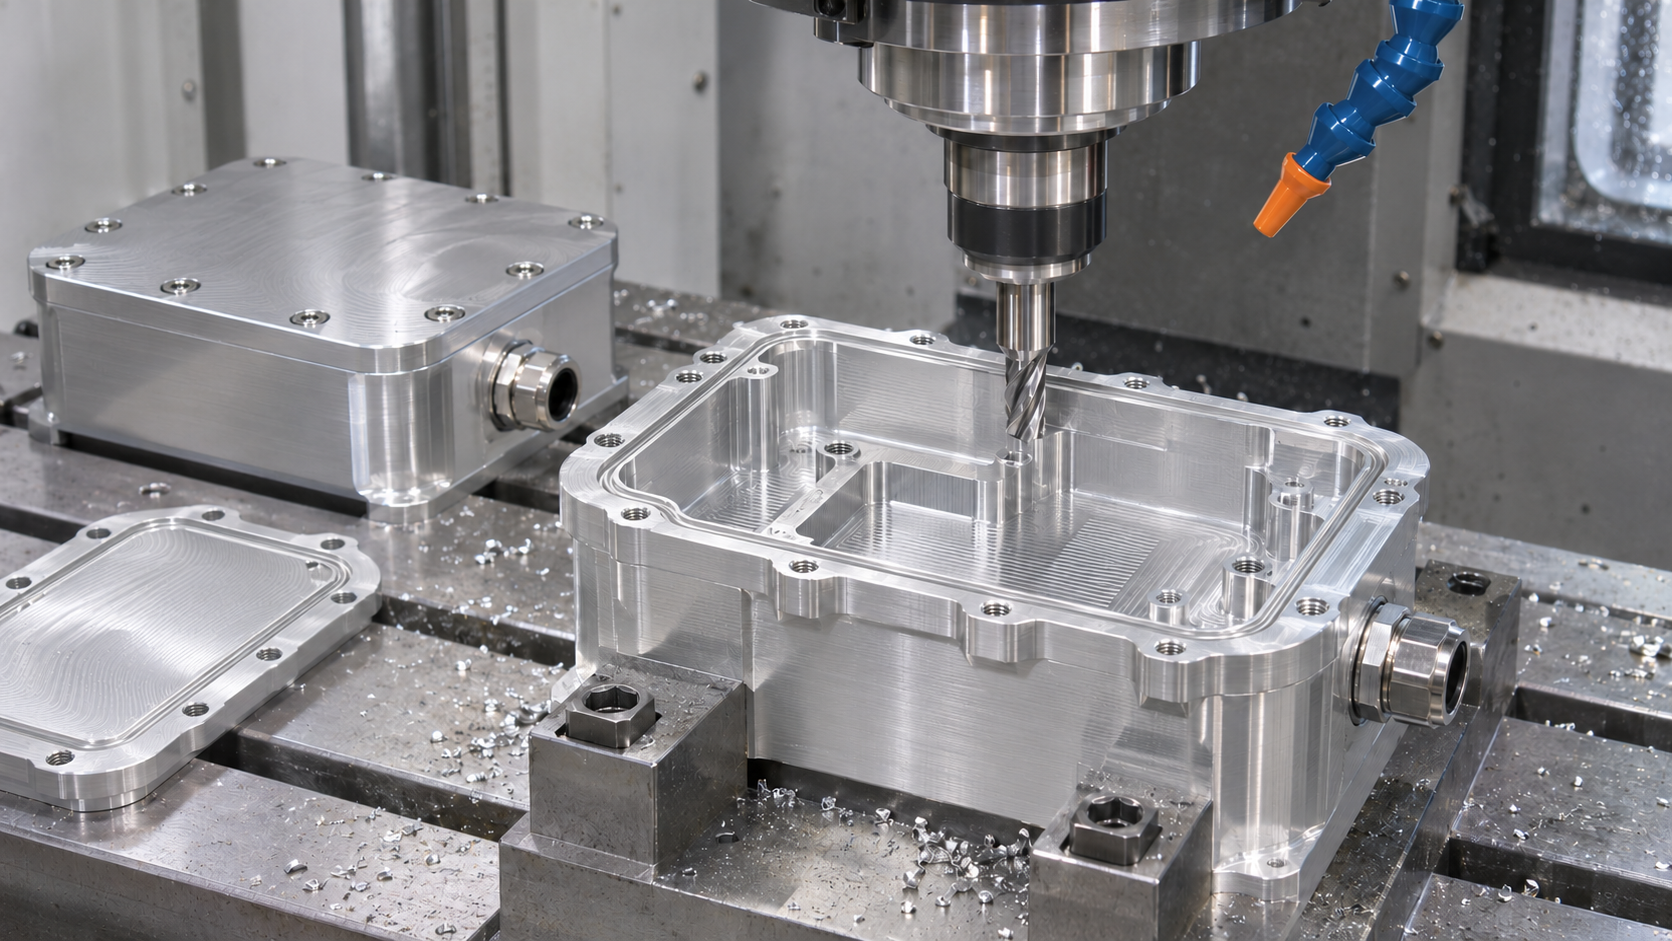
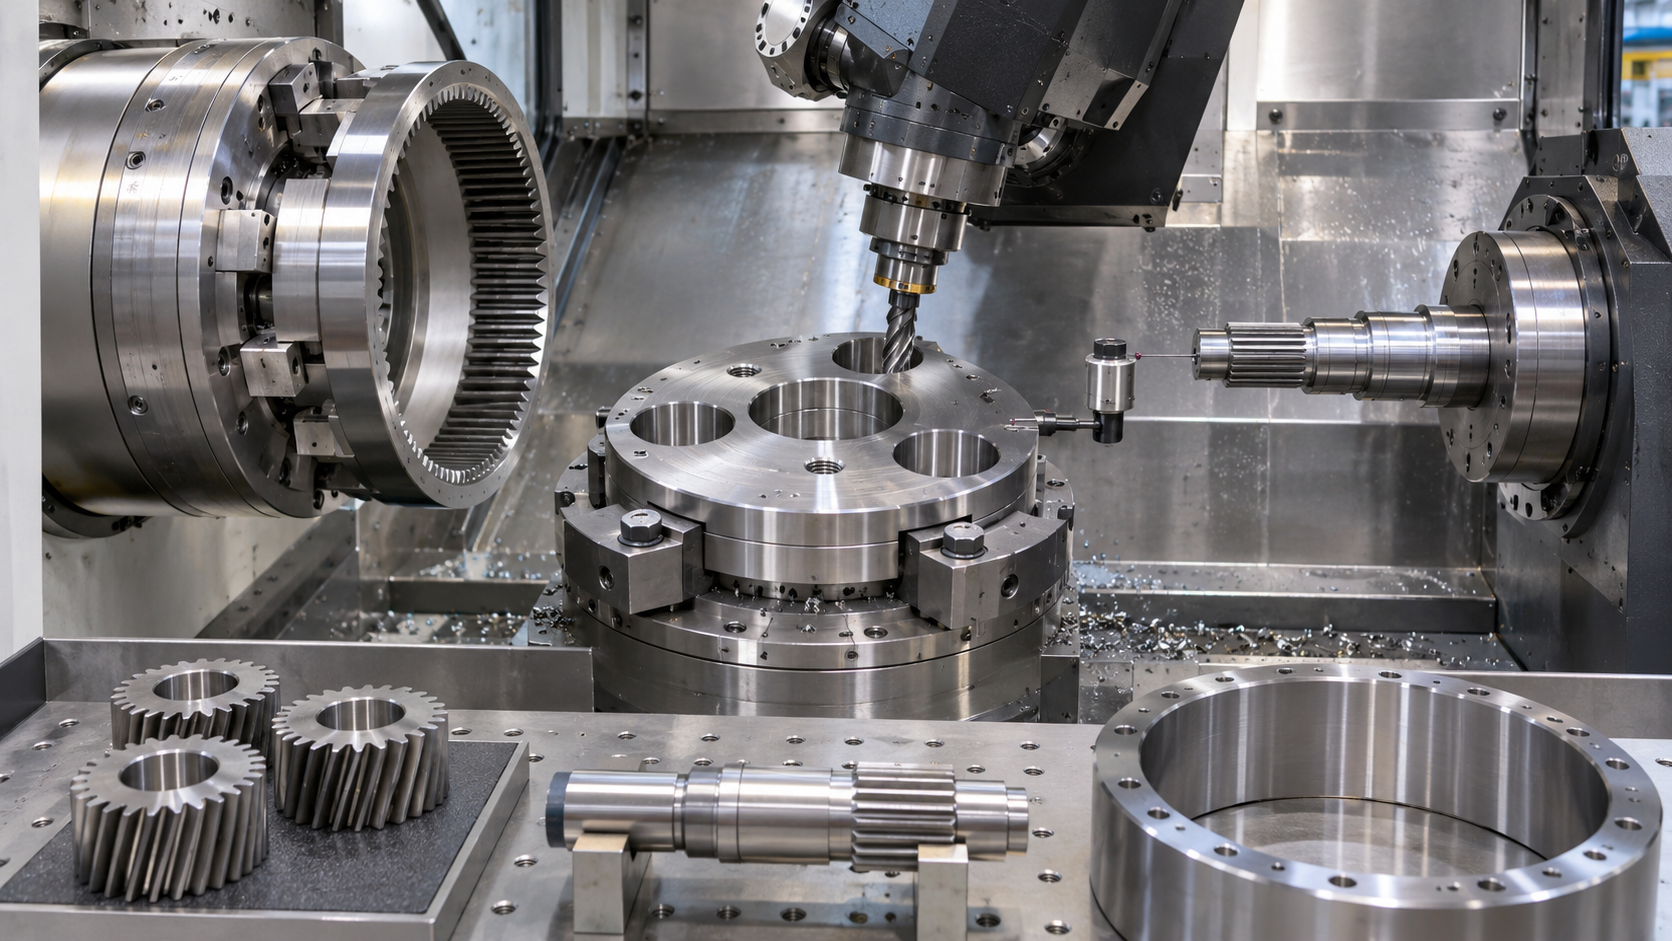
在同一装夹中完成中心孔、轴承位、端面、外圆和等分销孔,可降低车削轴线与铣孔坐标之间的转换误差。机床探测用于确认毛坯、夹具和角向零点,关键孔可采用精镗、铰或珩磨。仍需控制夹紧变形和刀具受力,不能因工序集中而忽略热漂移。
热处理后必须恢复共同基准
齿轮渗碳淬火和高强行星架热处理会引起孔径、端面与齿形变化。热前要安排稳定余量和可恢复基准,热后先测变形,再决定磨齿、珩齿、磨孔或精镗路线。只修复齿面而不恢复安装孔与端面,会把变形转移到总成。
行星架销孔控制位置与孔轴
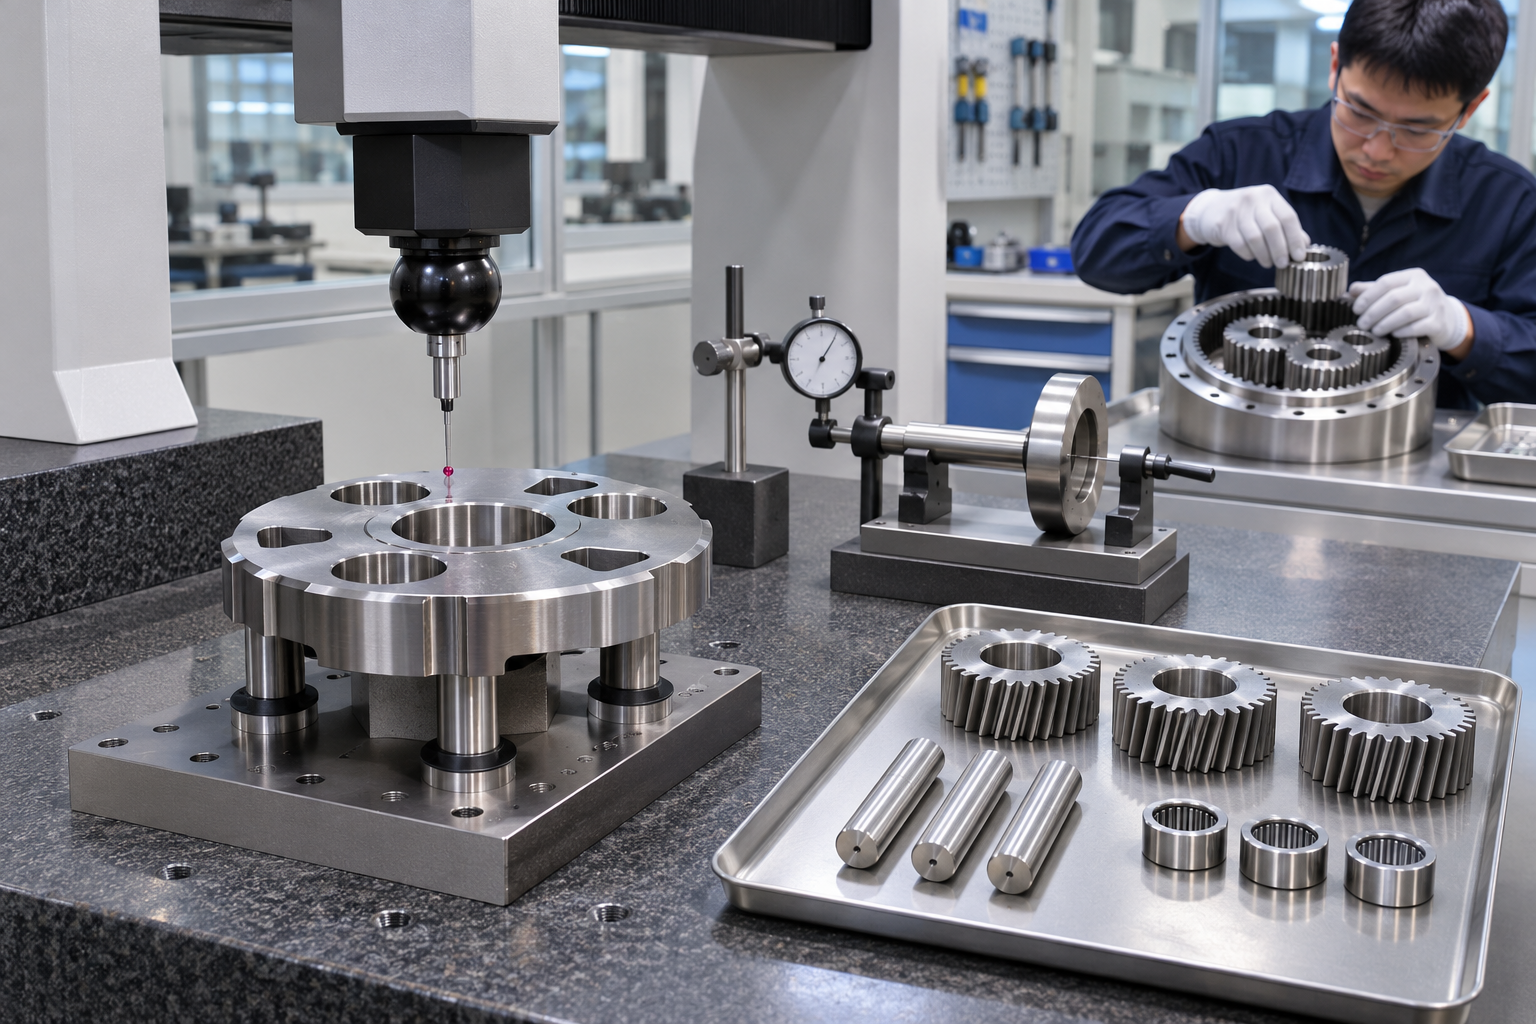
销孔径向、切向和角度误差会改变各行星轮啮合先后;双侧板结构还要控制两孔轴线一致和板面平行。ISO 5459提供基准体系规则,制造和检测应按图纸基准评价,而非逐孔最佳拟合。配合销试装可发现局部干涉,但不能替代三坐标或专用量仪。
总成试验把零件数据闭环
最终应在批准的轴承、润滑、紧固和温度条件下检查回转、齿侧间隙、启动转矩、回差、噪声和温升。把异常与齿形、孔位、跳动和配合数据关联,才能判断问题来自齿轮、行星架还是箱体。首件与批次报告需关联材料、热处理、程序和机床状态。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 行星轮偏载和噪声偏大 | 销孔位置、齿轮偏心、轴承和箱体基准叠加 | 统一传动基准,控制孔位与齿形并完成总成验证 | 孔位、齿形、跳动、回差与噪声数据 |
| 车削与铣孔基准不一致 | 多次装夹导致中心轴线和角向基准转换 | 在车铣复合中完成关键回转面和等分孔,探测确认零点 | 同轴度、端面、孔位置和装夹重复性 |
| 热处理后齿面合格但装配卡滞 | 孔、端面和齿轮热变形未协同恢复 | 热后恢复共同基准,再进行磨齿/珩齿和关键孔精加工 | 热前后变形、余量与最终试装记录 |
常见问题
车铣复合能否代替磨齿
不能一概而论。齿形、材料和热处理后的精度要求决定是否需要磨齿或珩齿。
销孔直径合格是否说明行星架合格
不说明。还要验证相对中心的位置、孔轴方向、端面和实际配合。
总成噪声大一定是齿轮问题吗
不一定。行星架孔位、轴承、箱体同轴度、润滑和装配都会影响噪声。
莱图加项目建议
齿轮、行星架和箱体必须按同一传动基准链管理。莱图加建议用车铣复合减少基准转换,热后恢复关键轴孔,并把齿形、孔位、跳动、试装和噪声/回差数据关联起来。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人行星减速器齿轮箱与行星架车铣复合加工的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
车铣复合的价值是围绕同一回转基准完成关键端面、轴孔和角向孔系;最终性能仍需由齿形、装配与负载试验共同证明。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/45309.html
- https://www.iso.org/standard/70386.html
- https://www.iso.org/standard/87855.html
- https://doi.org/10.1007/s12541-018-0104-1
扫一扫添加与我们联系
钱工 15371462864