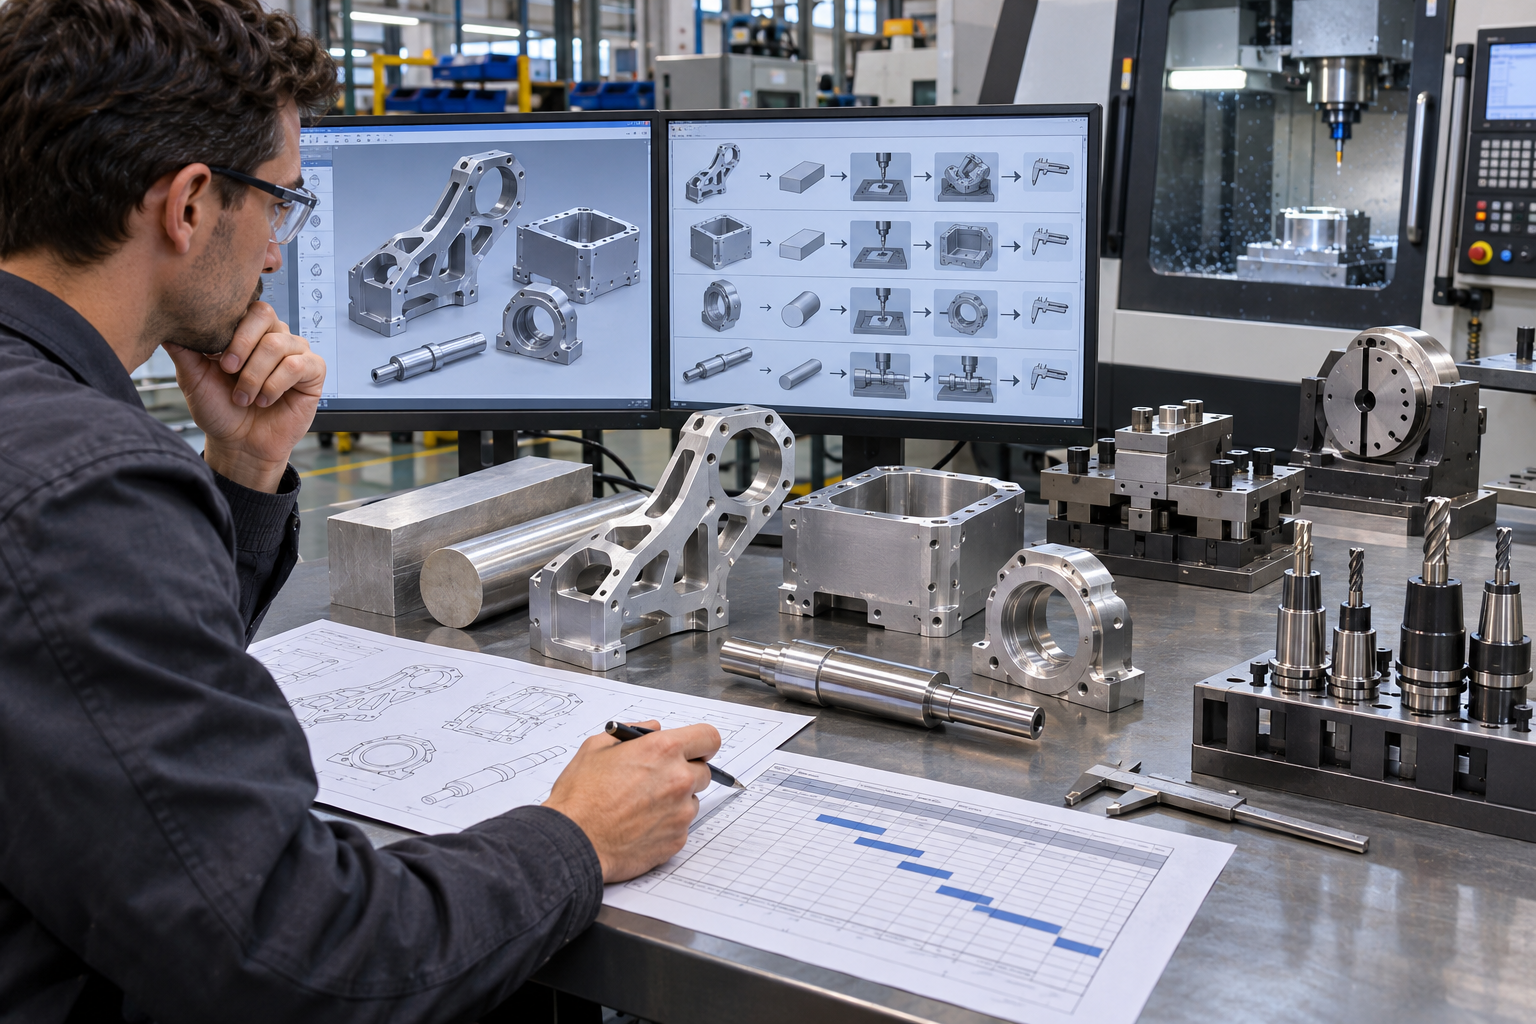
本文强调五轴的价值是减少基准转换并改善可达性,但最终精度仍取决于机床运动学、材料变形、夹具重复定位和独立检测。 项目评估时应首先确认:二次装夹误差不能靠一个坐标偏置“自动消除”;必须有可恢复功能基准、稳定机床状态、在机探测和独立验收共同闭环。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕人形机器人一体化骨架五轴加工与二次装夹误差控制整理。对于这类项目,莱图加建议先确认一体化骨架功能基准、五轴回转中心、装夹可达性、材料去除顺序、零点系统、在机测量和二次装夹后的基准恢复,再确定打样、检测和量产方案。
一体化骨架先建立功能基准网络
骨架上可能同时存在髋、肩、减速器、轴承、传感器和外壳接口。工艺规划应从这些功能关系建立主基准、辅助基准和角向基准,再安排毛坯定位与加工顺序。若第一装夹使用方便的毛坯边、第二装夹改用临时孔,最终轴线关系会叠加两套基准误差。
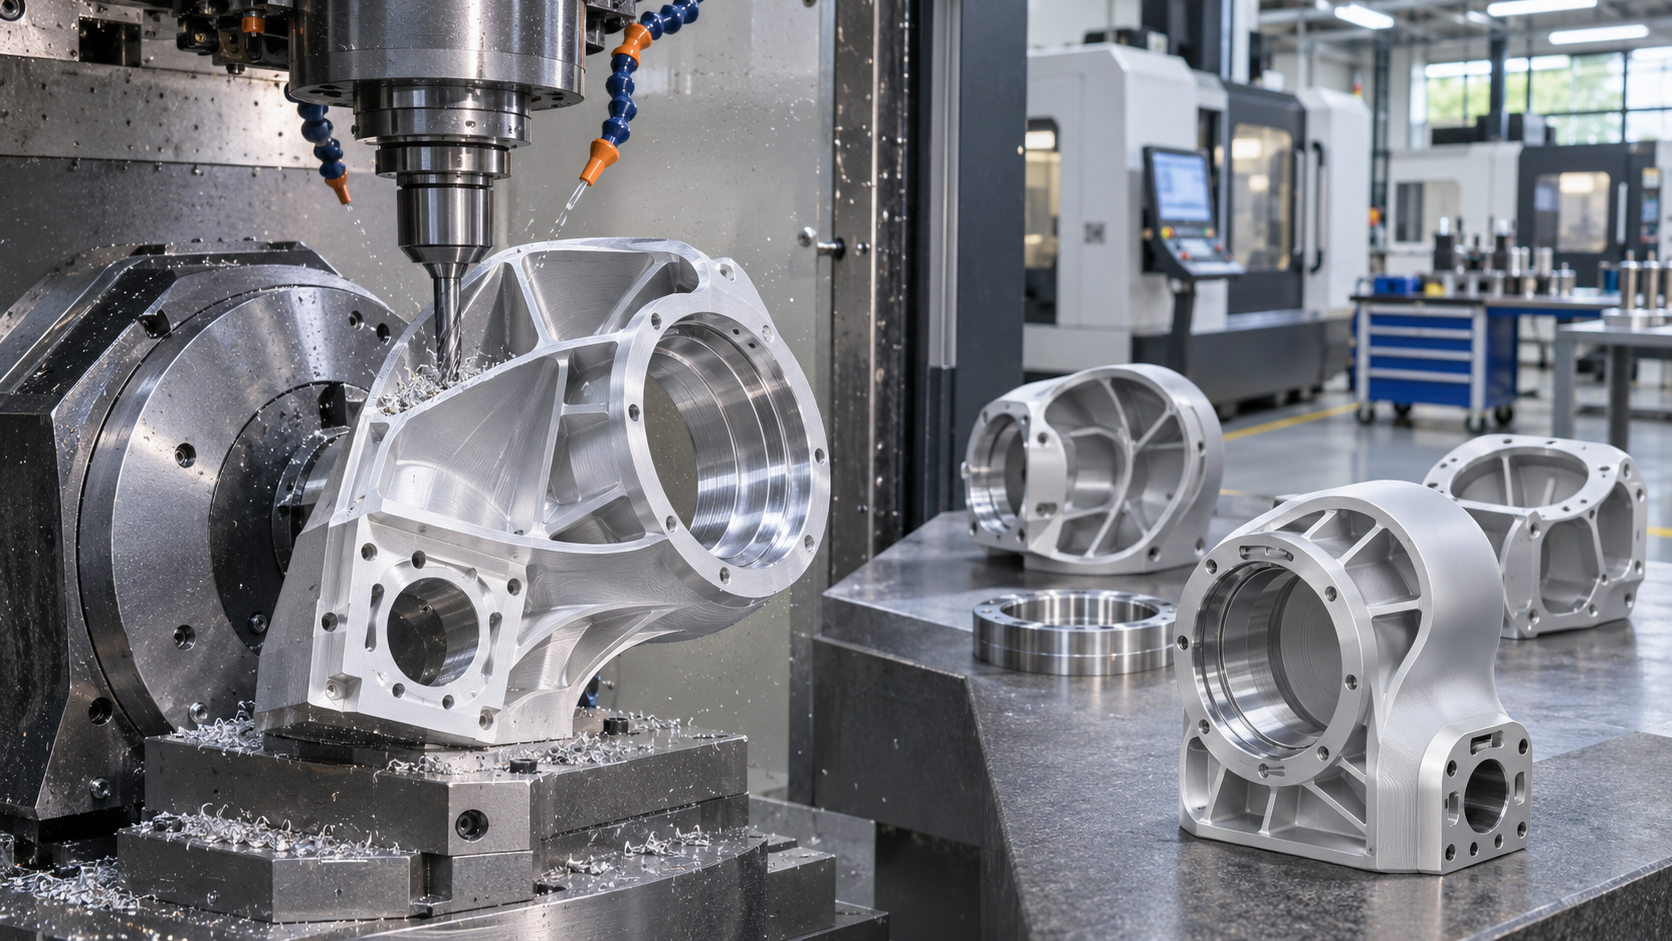
五轴联动减少翻面但带来运动学误差
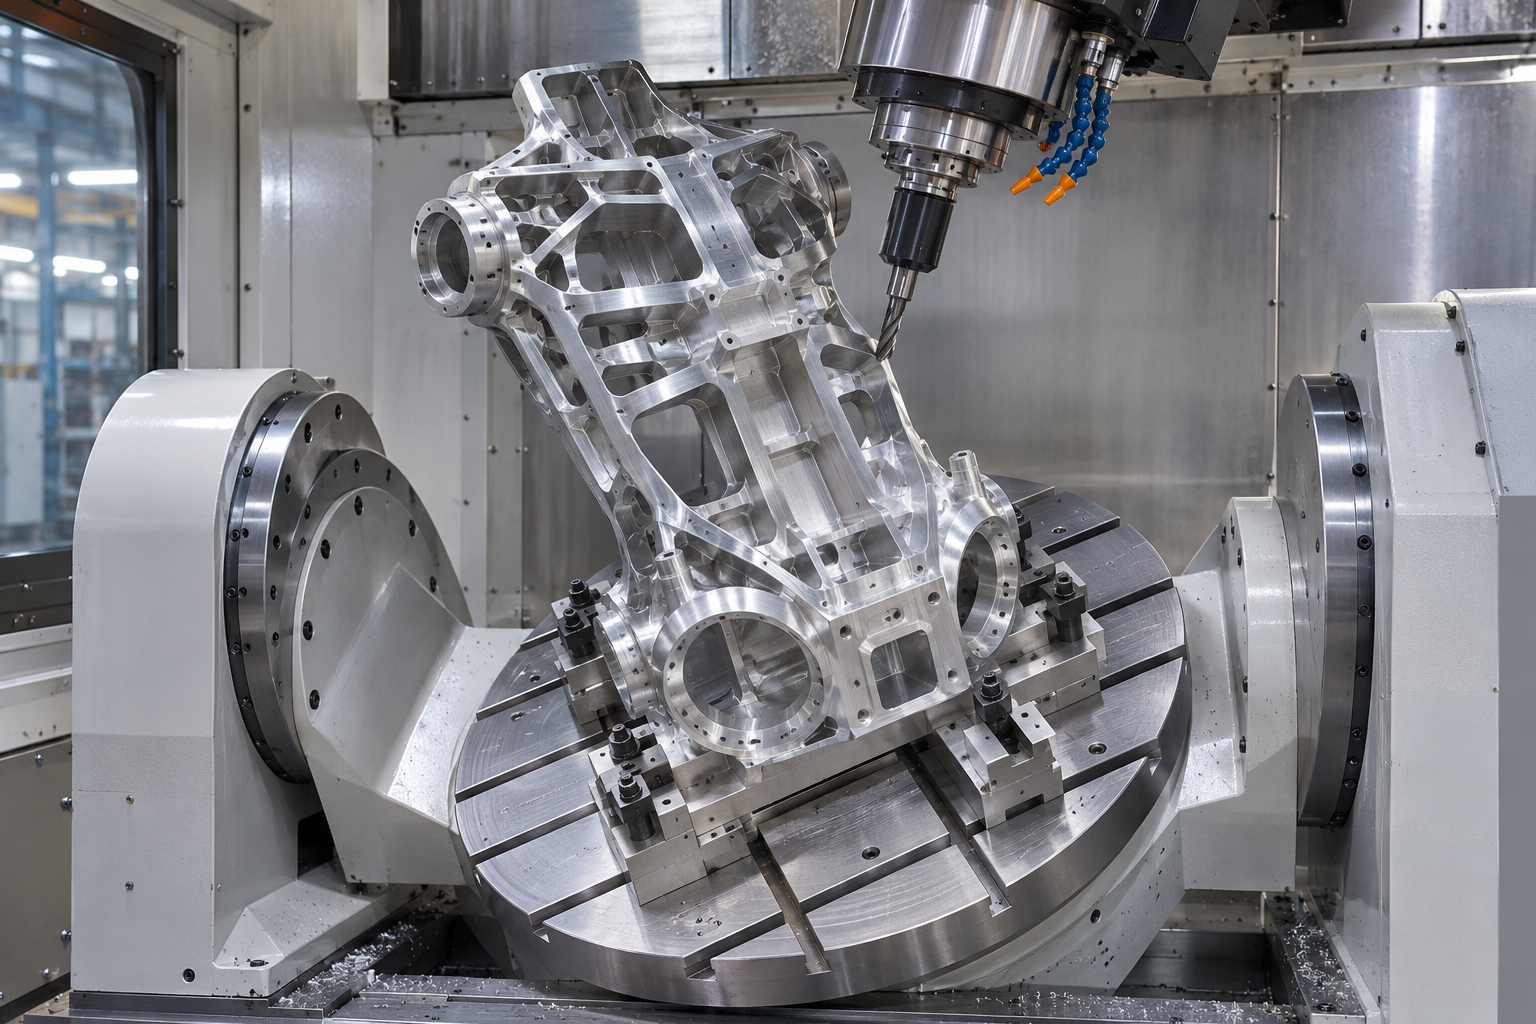
ISO 230-7规范回转轴几何精度测试,ISO 230-12则关注多轴和同步误差对试件的影响。五轴机床的线性轴、回转轴枢轴点、角度定位和热漂移都会进入刀尖位置。加工复杂骨架前应完成机床预热、回转轴健康检查和必要补偿,不能只依据设备铭牌精度。
材料去除顺序要维持结构平衡
一体化骨架去除率高,且筋板和关节环分布不对称。粗加工可采用多面交替去料,使残余应力逐步释放;关键接口保留均匀余量,并在中间阶段松夹复测。工装接触点要位于刚性节点,避免夹紧把毛坯压成“加工正确、松夹变形”的状态。
二次装夹需要可恢复的实体基准
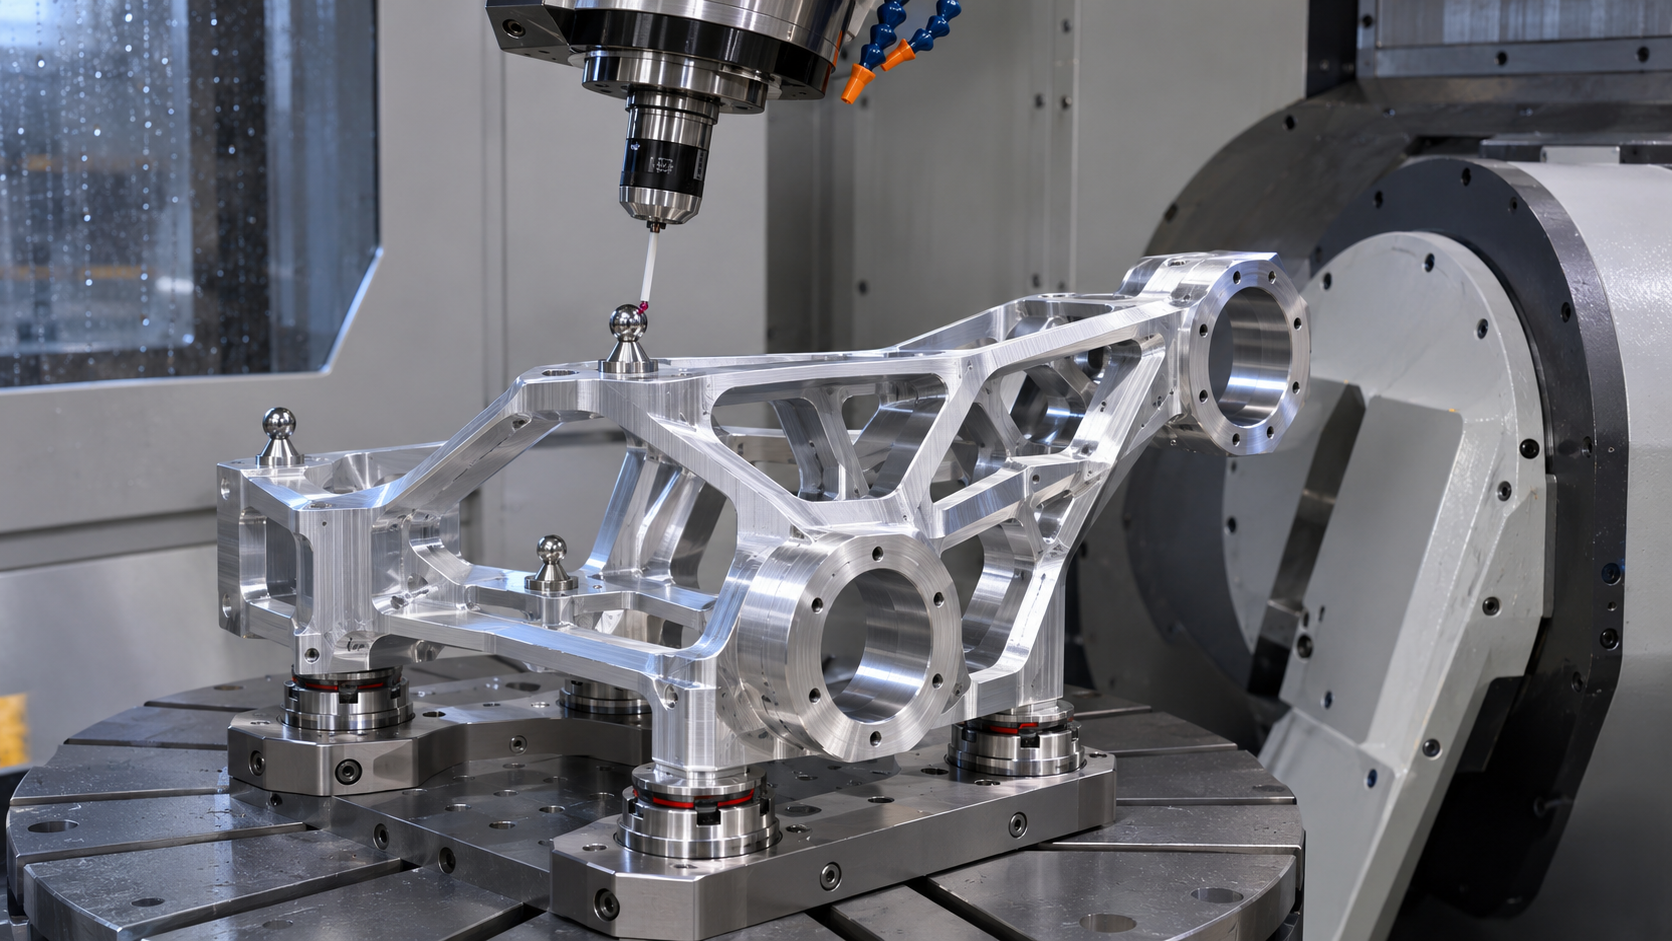
当刀具可达性或设备行程要求必须二次装夹时,应在第一装夹建立精加工基准面、基准孔或测量球,并验证其与功能接口关系。零点夹具提供重复定位基础,在机探测用于识别实际位置和姿态。探测结果超过允许窗口时应停止并检查接触、毛刺或变形,而不是无限补偿。
机内测量与机外测量职责不同
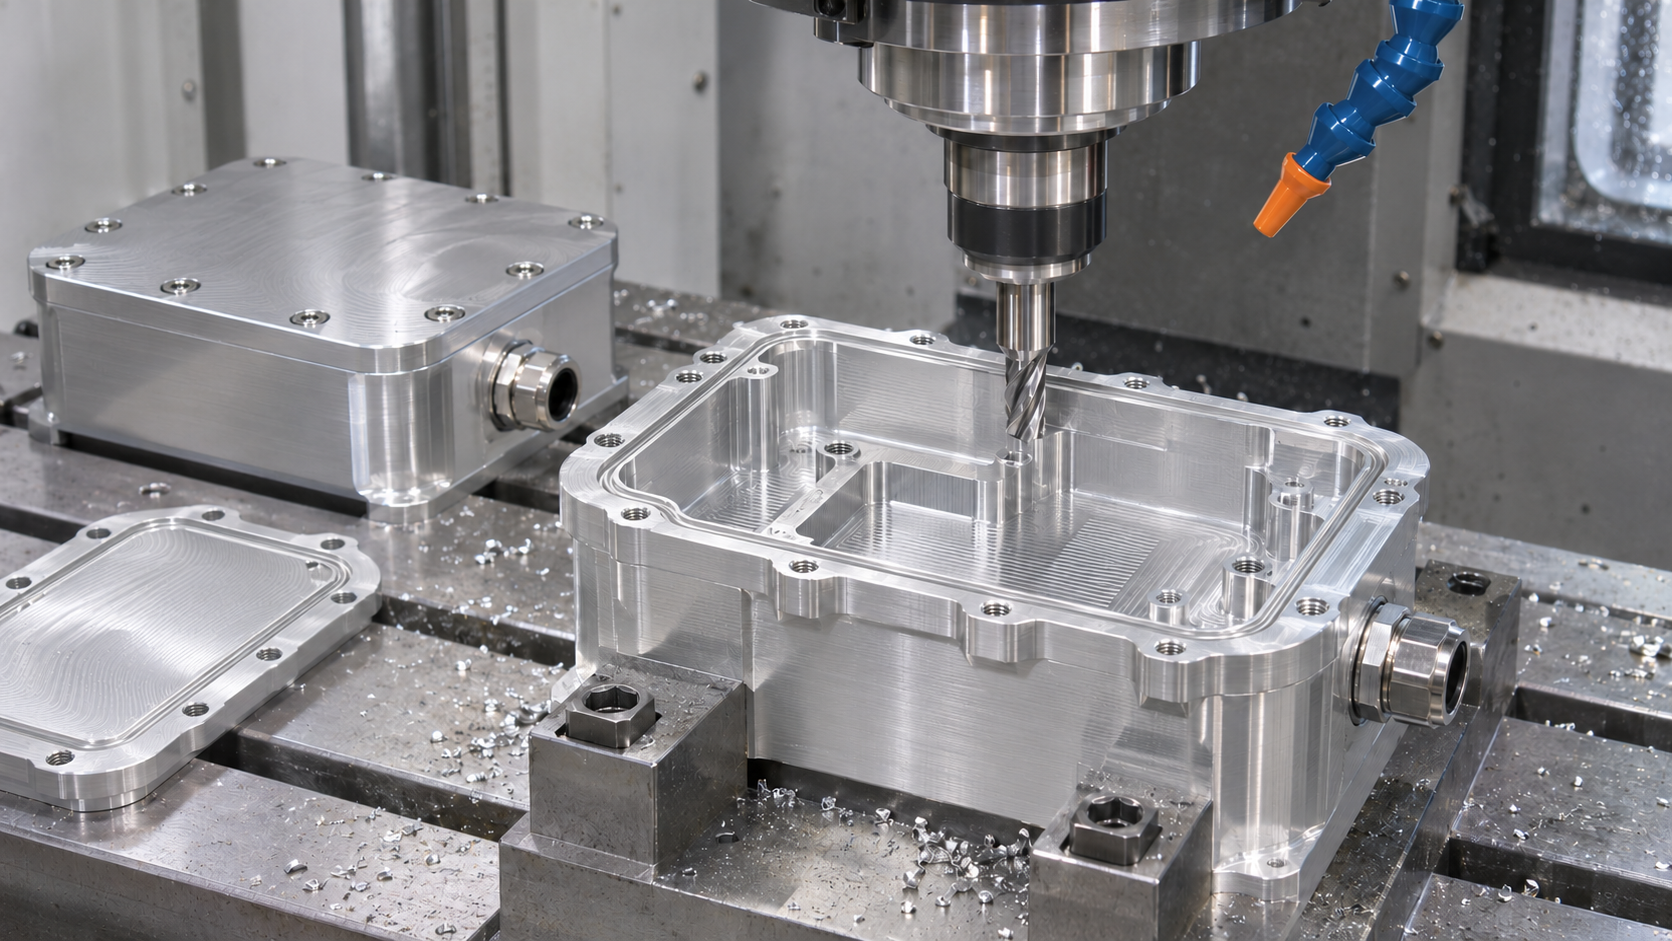
在机探测适合找正、过程确认和防止明显错位,但测量仍共享机床几何和温度误差。最终关节孔同轴、端面姿态和空间位置应由独立CMM、激光或专用量具确认。Heidenhain和Renishaw的资料均强调回转轴校准与枢轴点检查对五轴结果的重要性。
以误差预算批准工艺方案
项目应把毛坯、机床、工装、探测、刀具挠度、温度和测量不确定度纳入误差预算,并把关键特性分配到对应工序。首件需要保留机床校准状态、装夹探测、切削程序、自由状态和机外检测数据。只有这些证据重复出现,才能把方案固化为批量工艺。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 五轴一次装夹仍有轴线误差 | 回转轴枢轴点、运动学参数或热状态偏移 | 加工前做旋转轴健康检查并在稳定热态验证 | 机床校准、球测/探测和试件加工记录 |
| 二次装夹后接口错位 | 工艺基准与功能基准不一致或零点重复性不足 | 建立可恢复基准,使用零点夹具和在机探测修正 | 夹具重复定位、探测结果和独立CMM报告 |
| 大面积去料后骨架扭曲 | 材料残余应力与不对称去料改变结构平衡 | 对称分层粗加工、稳定处理、翻转去料并保留精加工余量 | 各阶段自由状态轮廓和关键接口位置 |
常见问题
五轴加工能否完全取消二次装夹
不一定。零件尺寸、刀具可达性、夹持和去应力可能仍需要换装。
在机探测合格是否可代替三坐标
通常不能。它适合过程控制,最终验收仍需独立测量方案。
坐标偏置能否补偿所有装夹误差
不能。接触变形、基准损伤、材料回弹和机床运动学误差不能用单一偏置解决。
莱图加项目建议
五轴联动可以减少翻面,但不能自动消除机床运动学和工装误差。莱图加建议先校核回转轴与机床热状态,再用功能基准、零点夹具和在机探测验证每次装夹,最终用独立测量确认关节接口关系。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于人形机器人一体化骨架五轴加工与二次装夹误差控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
二次装夹误差不能靠一个坐标偏置“自动消除”;必须有可恢复功能基准、稳定机床状态、在机探测和独立验收共同闭环。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/56624.html
- https://www.iso.org/standard/76756.html
- https://www.heidenhain.com/industries/machine-tool/5-axis-machining
- https://www.renishaw.com/en/axiset-check-up--11353
扫一扫添加与我们联系
钱工 15371462864