本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文说明标准接口只定义主要机械接口尺寸,实际重复安装精度还取决于止口、端面、孔型、锁紧和工具板的组合状态。 项目评估时应首先确认:确认接口规格后,应把端面、中心止口和方向孔型作为一个基准系统加工,并通过同一工具板多次拆装复测验证重复安装结果。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕协作机器人末端法兰加工 标准孔型与重复安装精度整理。对于这类项目,莱图加建议先确认ISO接口规格、中心止口、安装端面、孔型方向和重复拆装条件,再确定打样、检测和量产方案。
先确认标准接口的适用范围
ISO 9409-1规定了机器人末端圆形机械接口的主要尺寸、标识和方向,用于提高末端工具的可交换性。标准接口并不自动给出某台机器人的负载能力,也不能替代制造公差和装配验证。项目需要同时确认法兰规格、允许载荷、工具重心和制造图纸。
端面与中心止口共同定位
末端工具板通常依靠法兰端面建立轴向位置,以中心止口恢复径向中心。止口尺寸合格但端面不平或不垂直,仍会造成工具姿态变化。端面、止口和旋转轴线之间应建立明确基准,关键表面尽量在一次装夹中精加工。
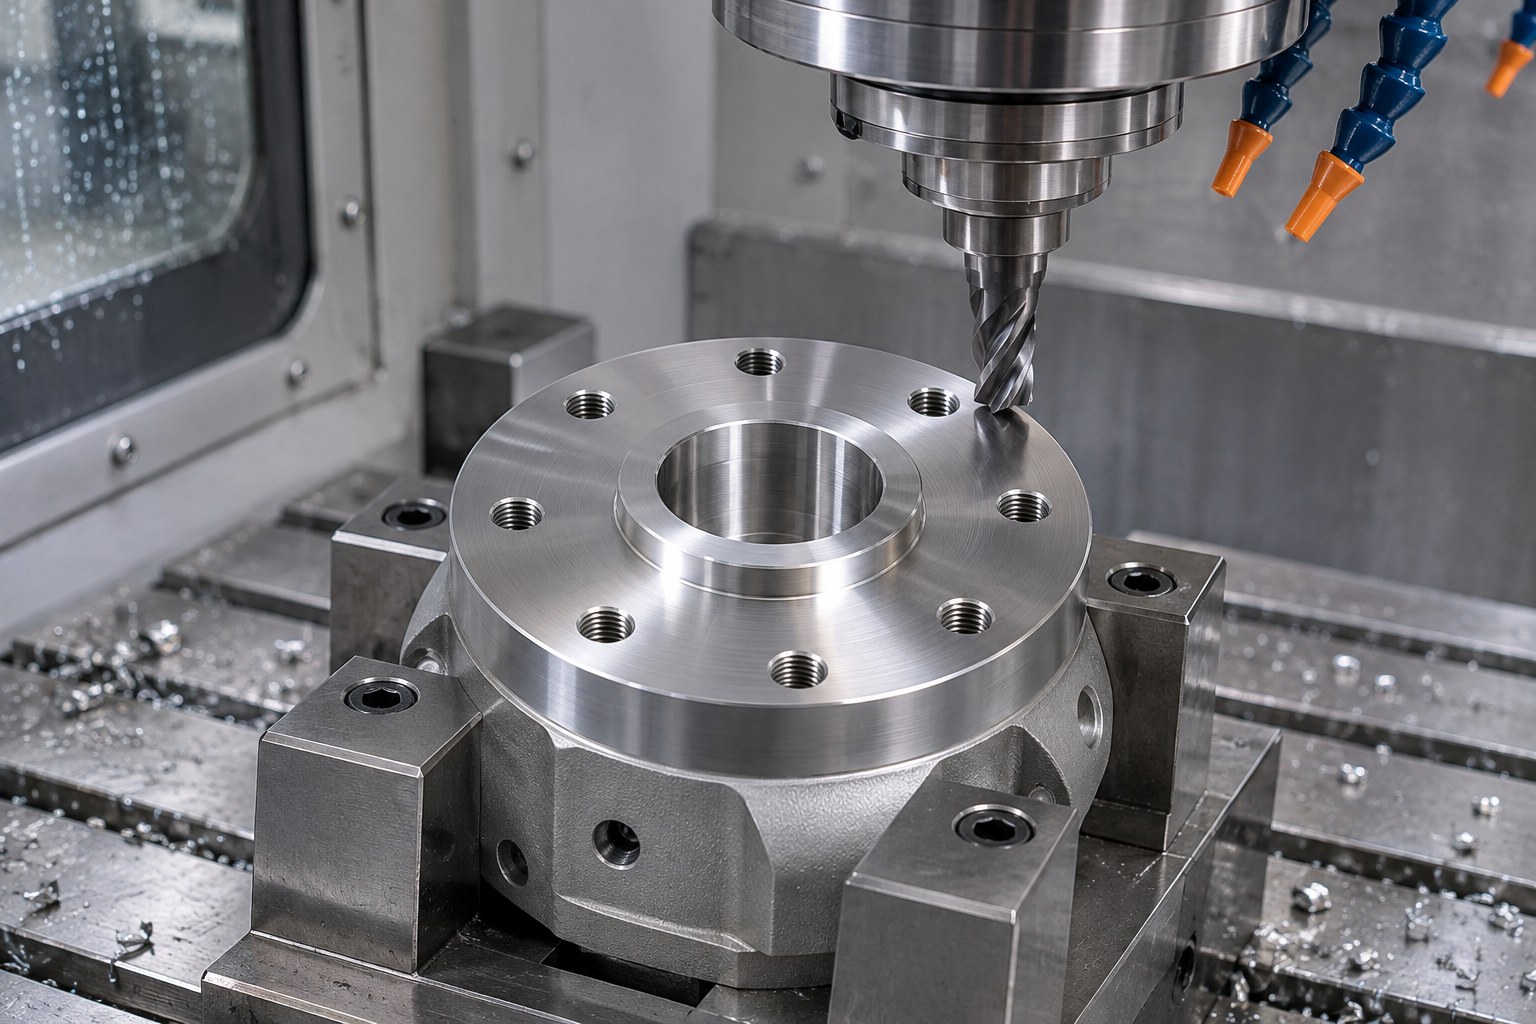
图 1 标准孔型需要与端面和中心止口在统一基准下完成。
孔型负责夹紧和方向识别
安装孔的数量、分布和方向特征应与选定接口规格一致。螺纹孔或通孔除了尺寸,还要控制相对止口和端面的空间位置。若孔型承担角向定位,图纸必须给出方向基准。随意扩大孔或依靠螺栓间隙找正,会降低拆装后的可重复性。
表面状态会改变拆装结果
端面上的切屑、涂层堆积、磕碰和毛刺都会改变工具板接触。表面处理前应评估膜层对止口和端面的影响,并设置遮蔽或后加工区域。装配规范需规定清洁、检查、紧固件状态和交叉锁紧顺序,使每次安装的边界条件一致。
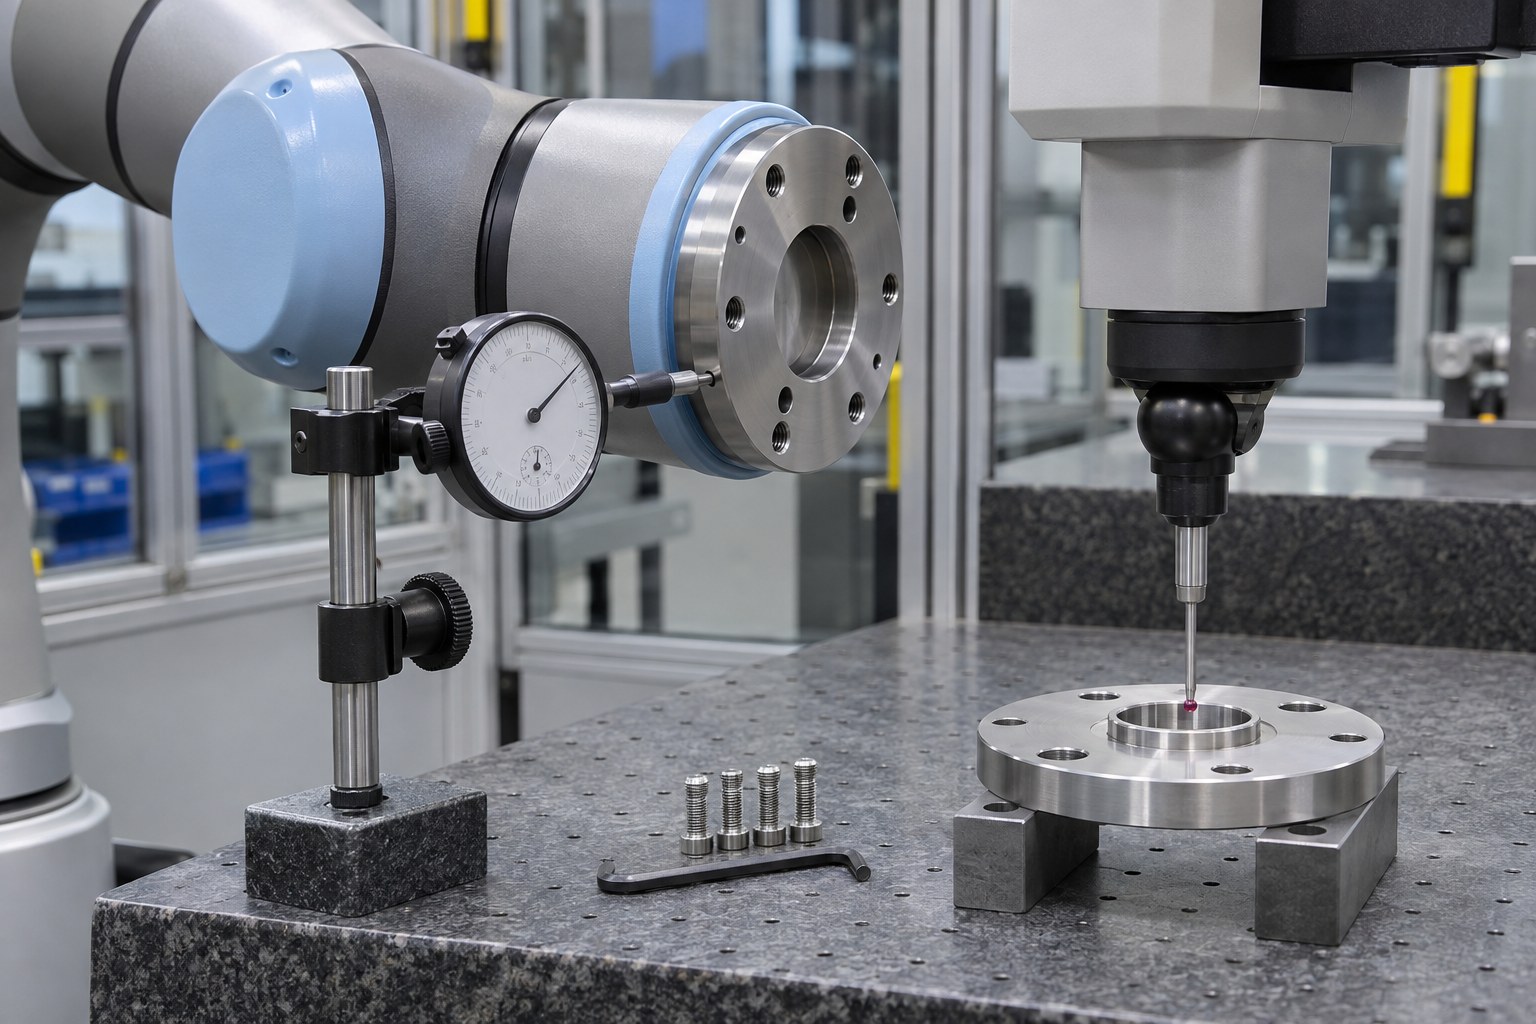
图 2 多次拆装复测用于区分接口重复性与单次静态尺寸。
重复安装必须用多次循环验证
单次测量只能证明当前装配状态。可使用同一工具板按规定流程多次拆下、清洁、装回和锁紧,记录法兰端面跳动、工具中心点或基准球位置变化。测试还要区分机器人本体重复性、接口重复安装和测量系统误差。
标准变更和工具板变更要再确认
末端法兰、转接板、快换装置或紧固件任何一项变化,都可能改变配合和刚度。变更后应重新核对接口规格、负载条件和拆装数据。量产文件中保留法兰与工具板编号、检测报告和锁紧条件,便于追溯现场偏差。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 工具板能安装但方向不唯一 | 孔型或定位特征未按接口规格定义 | 确认接口版本并明确中心、方向和孔型标记 | 接口尺寸、方向复核和装配记录 |
| 多次拆装后TCP发生变化 | 止口间隙、端面颗粒或锁紧条件波动 | 控制止口和端面,固定清洁与锁紧程序 | 多次拆装后的端面跳动和TCP复测 |
| 孔位合格但法兰端面摆差大 | 孔系与端面采用不同装夹基准 | 端面、止口和孔系尽量一次装夹完成 | 端面平面度、止口跳动和孔位置报告 |
常见问题
采用ISO孔型是否就能保证所有工具互换
不能。还需确认具体规格、负载、止口配合、工具板结构和紧固条件。
重复安装精度等于机器人重复定位精度吗
不是。前者关注接口拆装后恢复位置的能力,后者是机器人运动性能,两者需分开验证。
端面能否在表面处理后直接使用
取决于膜层厚度、均匀性和设计要求,必要时应遮蔽或在处理后完成指定精加工。
莱图加项目建议
先确认选用的接口规格和负载边界,再把端面、止口和孔型一次装夹完成精加工。重复安装精度应通过同一工具板多次拆装复测,而不是只测一次静态尺寸。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于协作机器人末端法兰加工 标准孔型与重复安装精度的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
确认接口规格后,应把端面、中心止口和方向孔型作为一个基准系统加工,并通过同一工具板多次拆装复测验证重复安装结果。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.iso.org/standard/36578.html
https://www.iso.org/standard/22244.html
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864