本文区分“某一件测到合格”和“过程能够稳定保持”,给出5微米级尺寸从图纸定义、加工到接收判定的证据链。 项目评估时应首先确认:±0.005 mm不是设备宣传参数;只有尺寸定义、温度、装夹、刀具、测量不确定度和过程分布同时受控,才能讨论稳定实现。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人灵巧手零件 5微米公差控制整理。对于这类项目,莱图加建议先确认±0.005 mm适用的尺寸与基准、材料状态、微小刀具跳动、薄壁夹紧、温度、毛刺和测量不确定度,再确定打样、检测和量产方案。
先确认5微米公差到底控制什么
±0.005 mm可能用于轴径、孔径、槽宽或位置,但不同特征的加工与测量方法完全不同。图纸还应定义基准、包容要求、表面粗糙度和测量状态。若尺寸位于薄壁或开口结构,夹持状态与自由状态也需说明。没有明确规范,供应商即使给出相同数字,双方理解也可能不同。
测量系统必须比公差更可靠
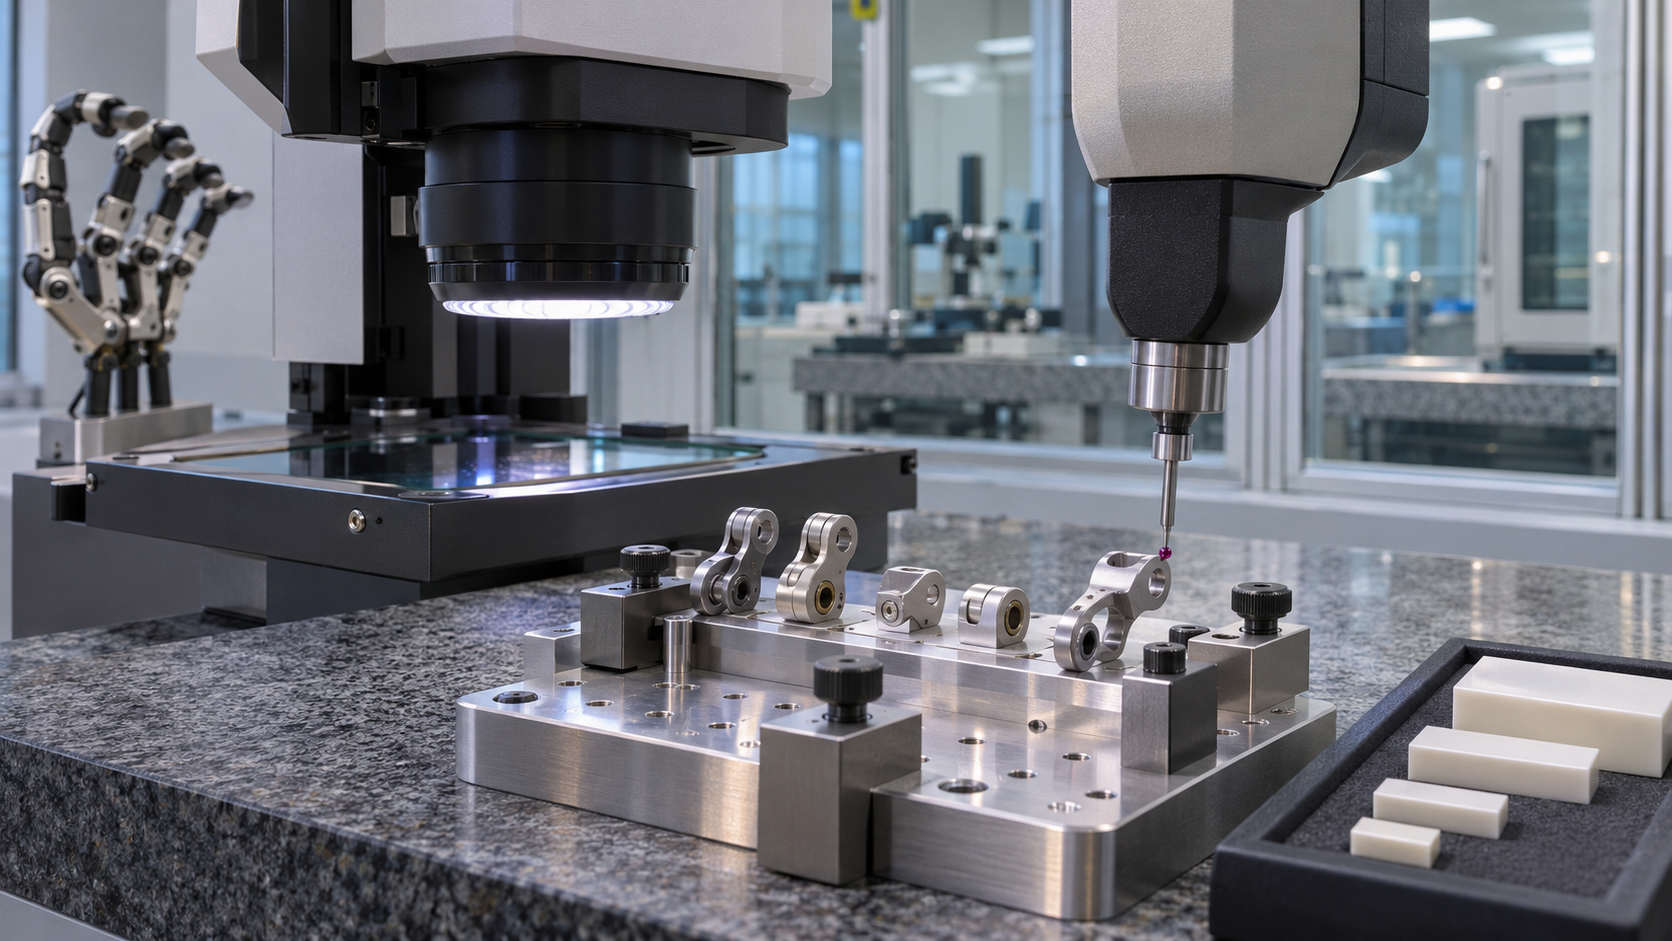
NIST关于微小尺度制造的资料指出,测量不确定度会直接影响公差边界的接收或拒收,并给出测量能力显著优于公差带的经验原则。对于总宽0.010 mm的双边尺寸,普通卡尺显然不适合作为最终证据。应根据特征选择气动量仪、比较仪、光学系统或高能力CMM,并验证重复性、探针力和校准。
温度和支撑会变成可见误差
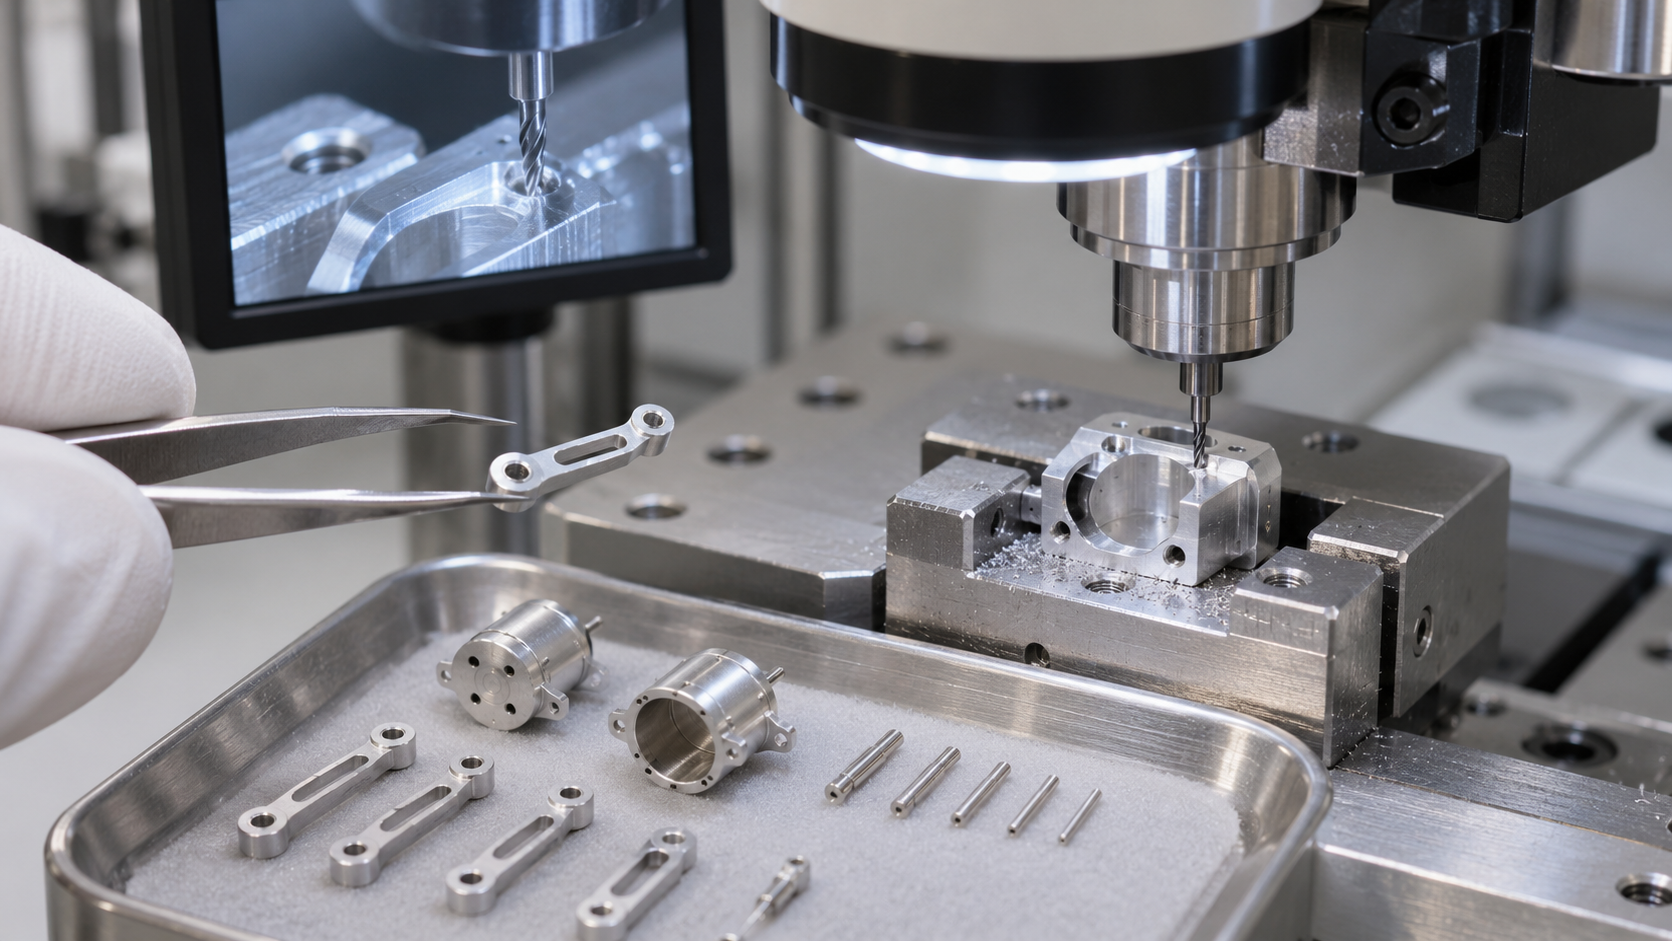
零件尺寸小并不意味着热影响可以忽略;材料、量具和夹具温度不同会造成读数偏差。加工前机床要达到稳定热态,检测前零件需要足够恒温。薄小连杆和电机壳还会被夹具、磁力或探针力压变形,因此测量支撑必须与图纸状态一致,并记录环境和放置时间。
微刀具的实际跳动决定切削厚度
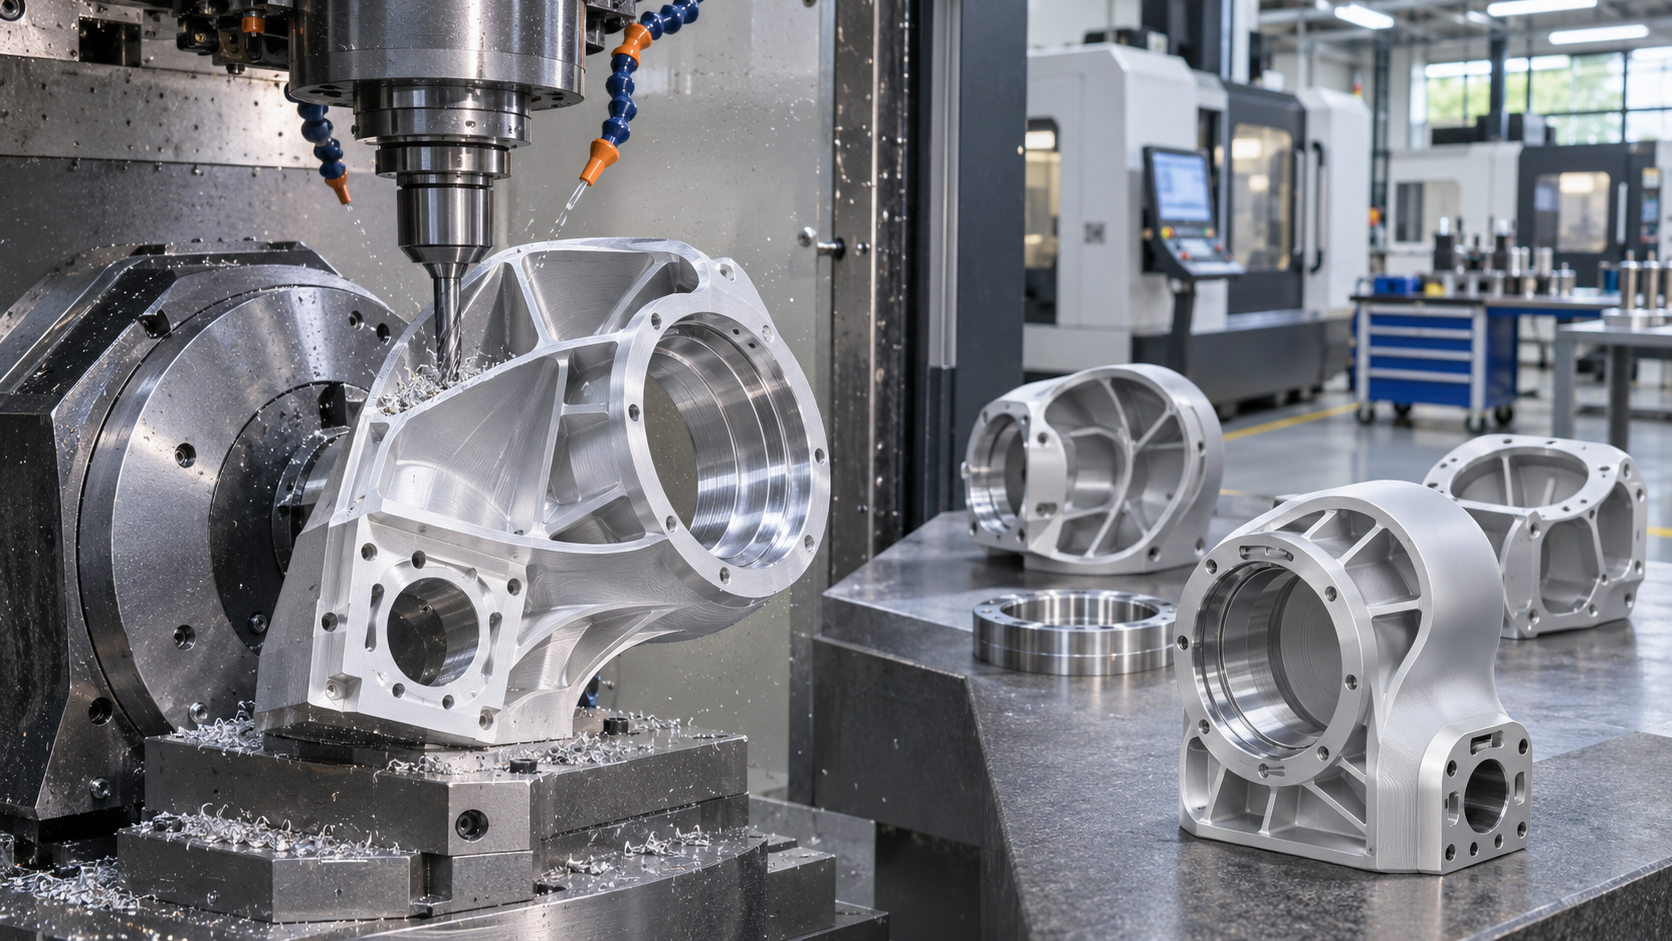
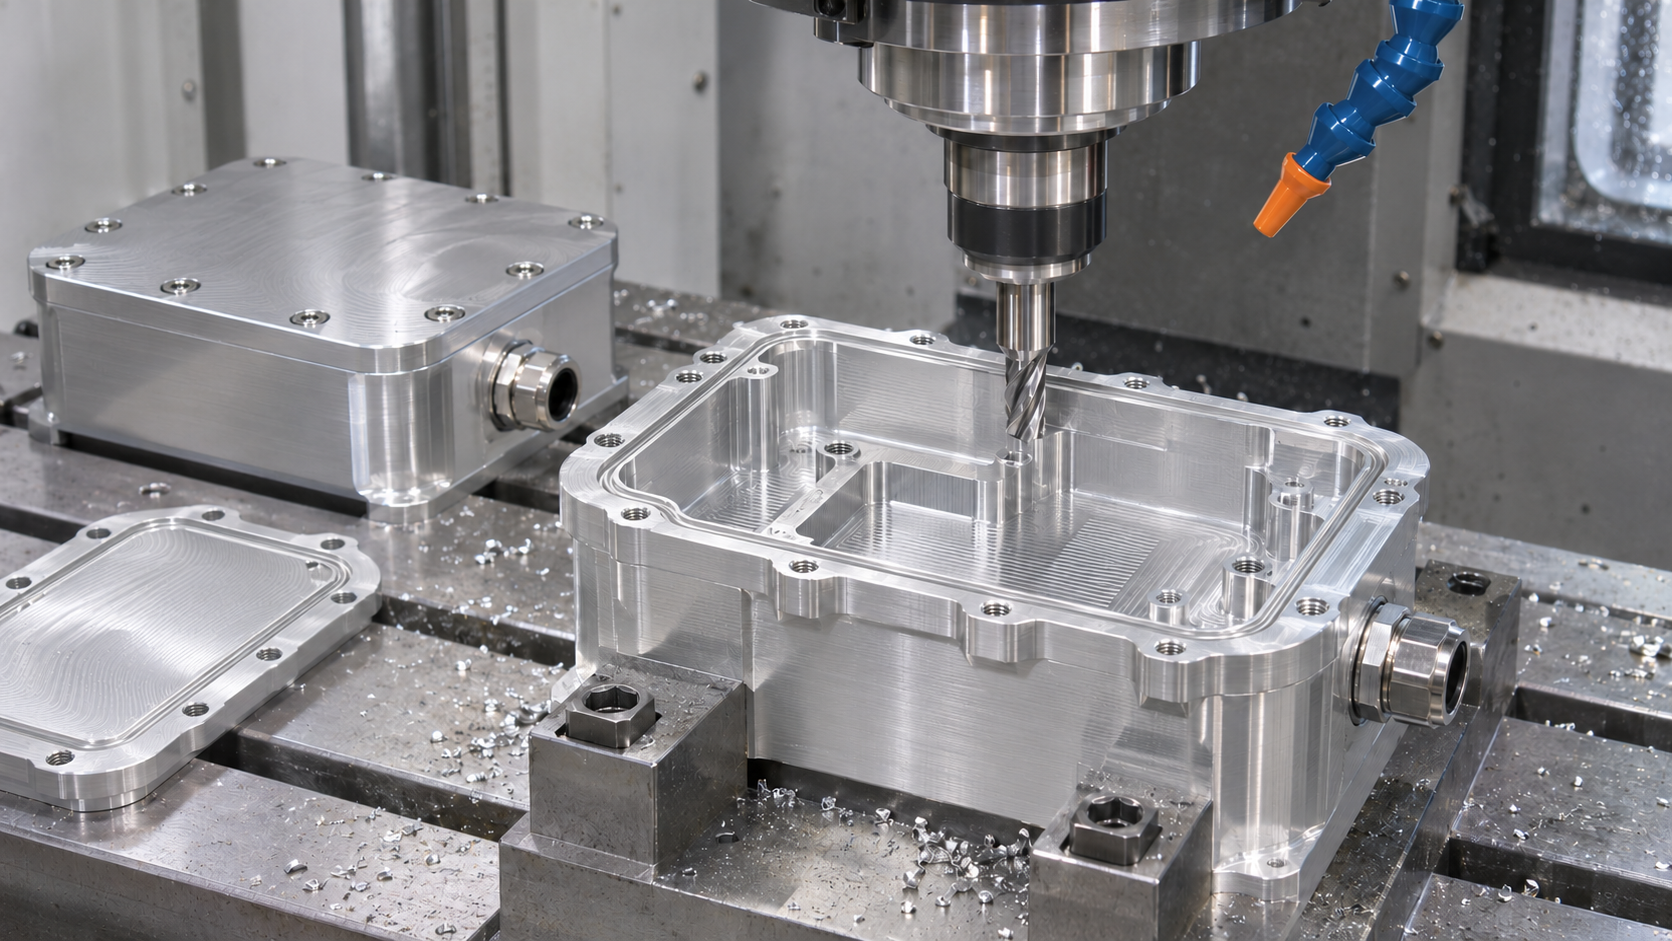
刀径越小,主轴、刀柄、夹头和刀具总跳动占每齿进给的比例越高。跳动会让单刃过载、毛刺增大并快速改变尺寸。刀具应短伸出、清洁夹持并在机测量实际跳动;微孔还需控制入口形状、排屑和刀具寿命。参数应从稳定切削厚度出发,而不是单纯追求最高转速。
工序设计要给过程留保护带
若加工均值贴近规格上限,即使短期首件合格,刀具磨损或热漂移也会使后续零件越界。粗精加工可分开,关键尺寸在低应力状态下完成,并通过中间测量建立补偿规则。补偿只能纠正可预测趋势,不能掩盖松动、崩刃或随机测量波动。批量需要监控分布而非只记录合格率。
能力承诺应附带范围与证据
5微米级能力必须说明材料、尺寸范围、特征类型、批量、设备和检测方法。某个10 mm轴径能稳定保持,并不代表深孔、薄壁槽或大跨距位置也能做到。莱图加对外引用真实案例时,应提供脱敏后的样本量、测量系统、时间范围和过程分布;没有数据时只表述为工艺方案。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 同一尺寸重复测量不一致 | 温度、支撑、探针力或测量系统不确定度过大 | 统一恒温时间、支撑与测量程序,并开展量具能力研究 | 校准状态、重复性、再现性与不确定度记录 |
| 微孔位置漂移 | 微刀具跳动、斜面入口、排屑和基准转换影响 | 短伸出、稳定入口、在机找正并用光学/三坐标复核 | 刀具跳动、孔径、位置、毛刺与批次数据 |
| 首件达标但批次守不住 | 刀具磨损和机床热漂移接近公差带宽 | 设置预热、刀具寿命和趋势控制,保留保护带而非贴限加工 | 时间序列尺寸、补偿、换刀和温度记录 |
常见问题
±0.005 mm是否等于总公差0.005 mm
不是。双边±0.005 mm对应总公差带宽0.010 mm。
三坐标分辨率够高就能测吗
不一定。还要看不确定度、探针、支撑、温度和具体特征可达性。
首件连续测三次合格能否证明稳定
不能。还需跨时间、刀具寿命和批次的数据证明过程分布受控。
莱图加项目建议
先确认公差是单边、双边还是几何公差,并把测量不确定度纳入接收规则。莱图加建议采用低力装夹、短刀具伸出、分阶段去应力与恒温复测,用过程能力数据证明稳定,而不是用一件样品证明“可做到”。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人灵巧手零件 5微米公差控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
±0.005 mm不是设备宣传参数;只有尺寸定义、温度、装夹、刀具、测量不确定度和过程分布同时受控,才能讨论稳定实现。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=907531
- https://www.nist.gov/publications/design-specification-and-tolerancing-micrometer-tolerance-assembles
- https://www.nist.gov/publications/metrology-and-process-control-dealing-measurement-uncertainty
扫一扫添加与我们联系
钱工 15371462864