直接结论
机械尺寸合格不等于光路可稳定复现;镜座应以实际光轴和装调坐标系建立基准,并用拆装复测及干涉信号验证。 具体工艺仍需结合光轴、分束镜姿态、参考镜安装面、调节机构行程、热稳定和标定基准确认。
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文从干涉测量的光路稳定性出发,把分束镜姿态、参考镜位置、调节机构和安装面转化为可加工、可检测的机械要求。 项目评估时应首先确认:机械尺寸合格不等于光路可稳定复现;镜座应以实际光轴和装调坐标系建立基准,并用拆装复测及干涉信号验证。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕激光干涉仪精密零件加工 分束镜座与参考镜架整理。对于这类项目,莱图加建议先确认光轴、分束镜姿态、参考镜安装面、调节机构行程、热稳定和标定基准,再确定打样、检测和量产方案。
先把光路转换成机械基准
分束镜将光束分成测量光路和参考光路,参考镜架则决定返回光束的方向和位置。加工前需要明确镜片有效面、光轴高度、安装面、定位孔和调节轴之间的关系。若机械基准只是为了方便装夹,却没有对应光学坐标系,零件尺寸可能全部合格,装调仍需要大量补偿。
镜片安装面既要准也要稳定
镜片座通常通过台阶、压环、胶接或柔性压持定位。安装面需控制平面、同轴或角度关系,同时避免夹紧造成镜片变形。边缘倒角、接触带宽和表面处理厚度都可能改变实际姿态。工艺评审应明确哪些面直接接触光学件,哪些面只承担外壳或紧固功能。
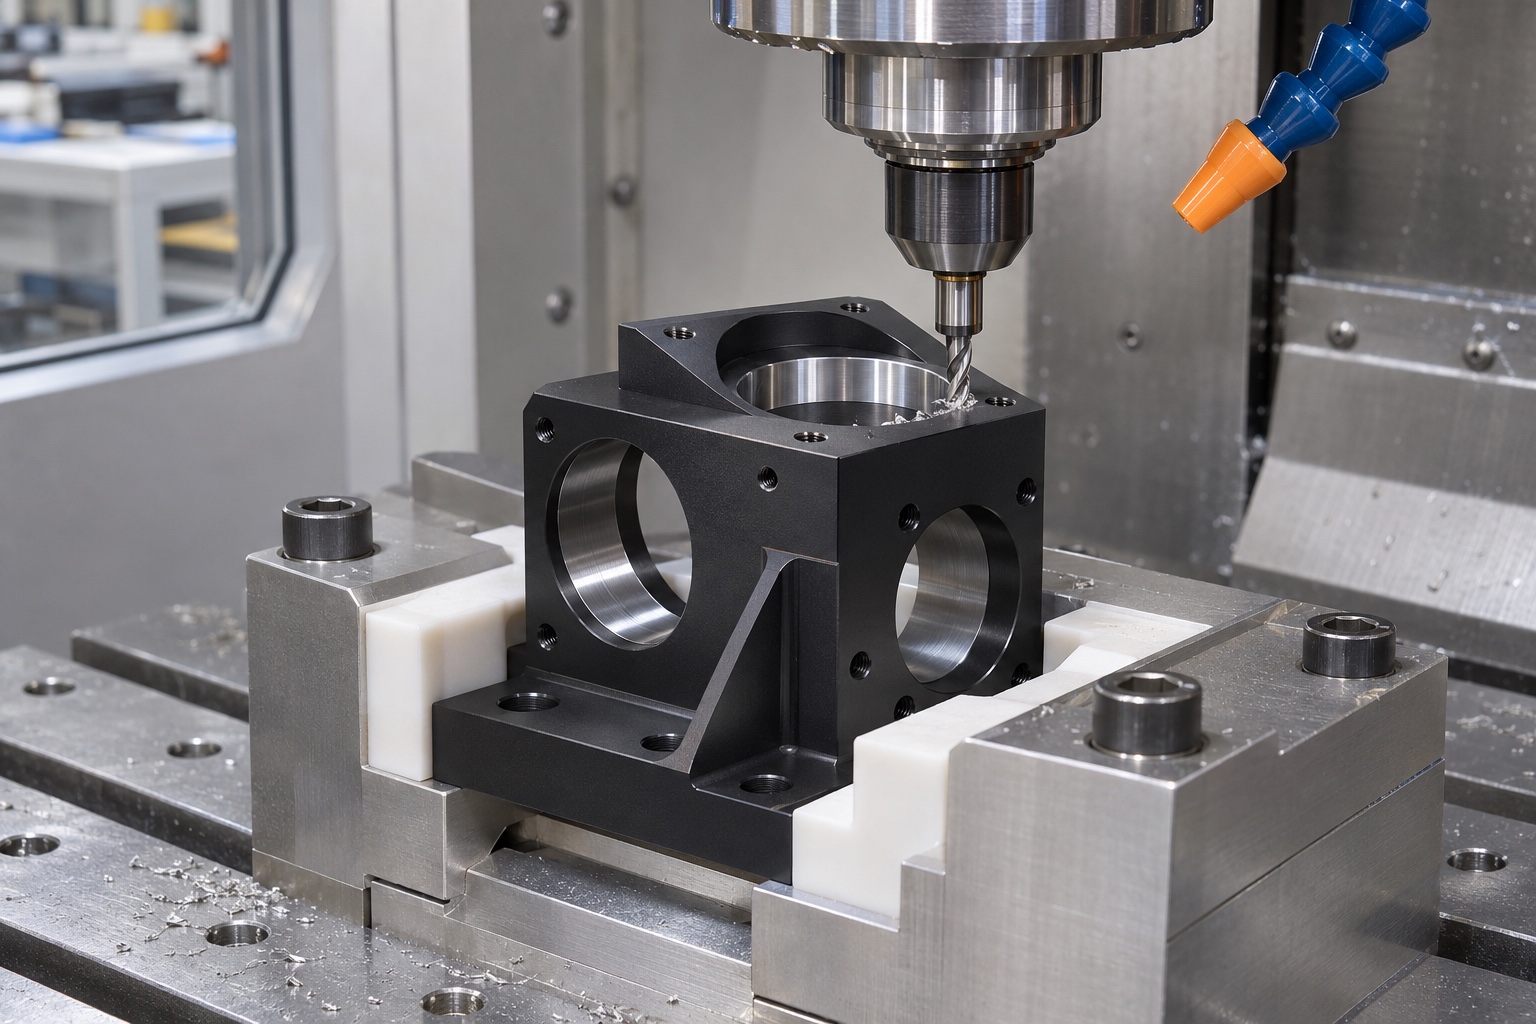
图 1 镜片安装面、定位孔和调节机构应围绕光机基准加工。
调节机构需要保留有效行程
参考镜架常用俯仰、偏航和轴向调节补偿装配误差,但可调并不意味着零件可以任意偏差。旋转中心、弹簧预紧、螺纹间隙和调节行程应围绕目标光轴设计。加工后要确认零位附近仍有双向余量,避免系统虽然勉强调通,却长期工作在机构行程边缘。
材料和表面处理影响热稳定
铝合金镜座便于轻量化和加工,钢或低膨胀材料可用于特定稳定性要求,但材料组合会引入热膨胀差异。阳极氧化、化学镀层或消光处理还会改变接触尺寸和表面状态。关键配合应明确处理前后尺寸口径,热源附近的镜架需评估工作温区内的姿态漂移。
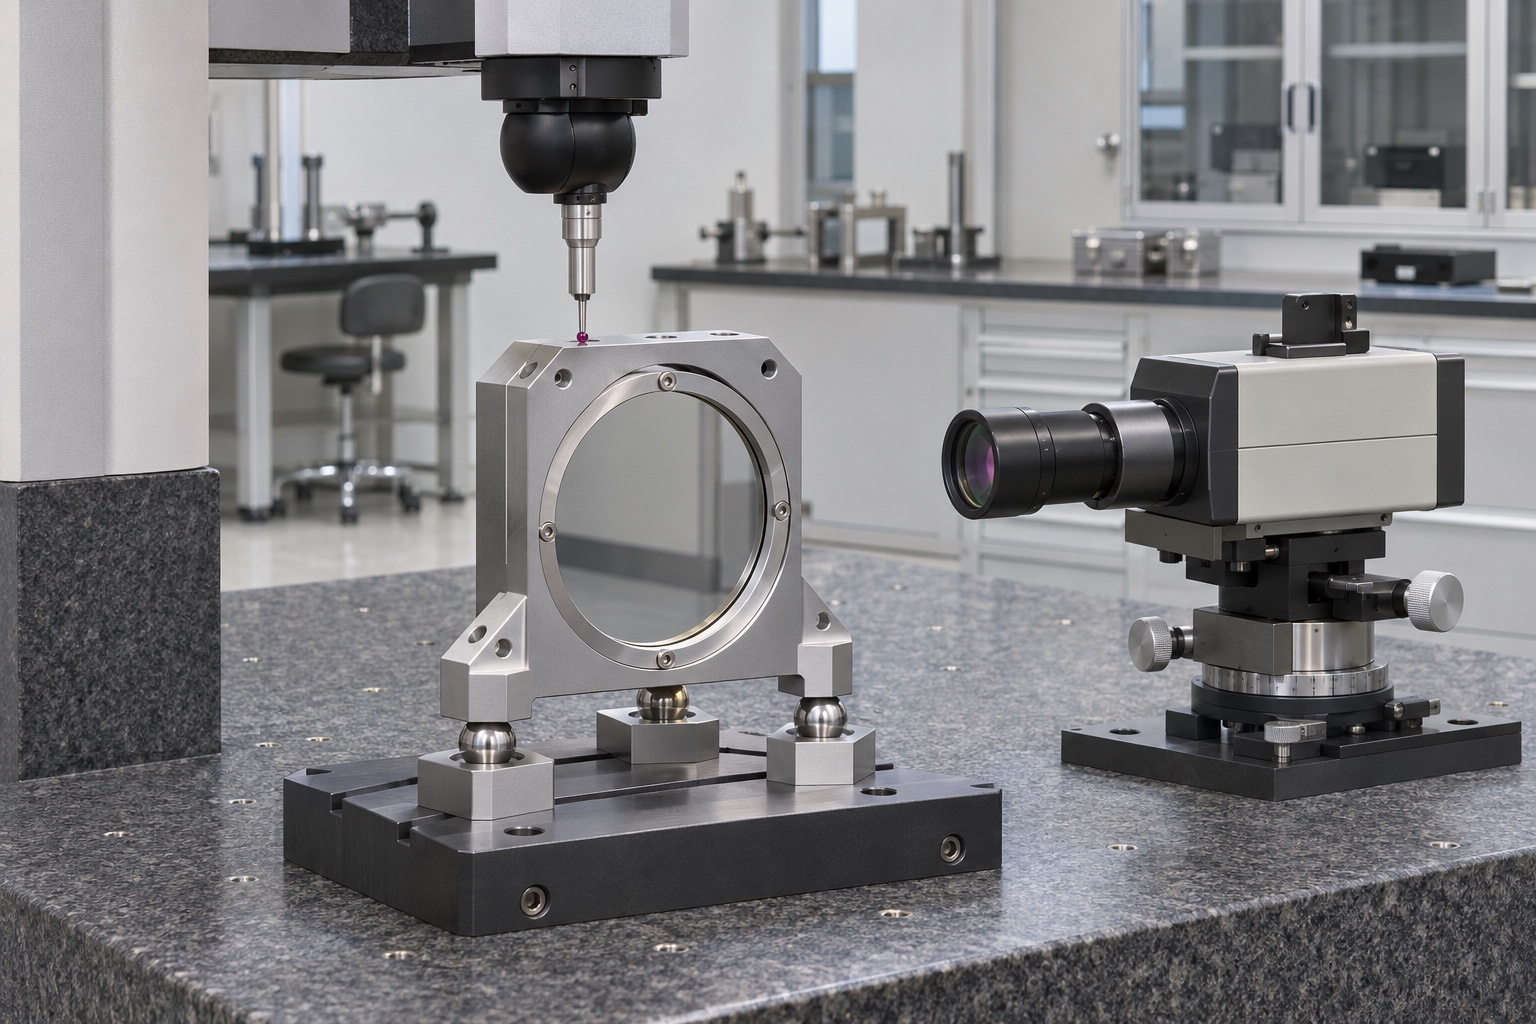
图 2 机械计量与光学复测共同证明参考镜架可重复装调。
检测应覆盖姿态与重复装调
三坐标可评价安装面、孔系和定位特征,光学方法则用于确认镜面法向、光轴和返回光束。首件应将两类结果关联,并固定镜片装配、清洁和锁紧顺序。通过多次拆装复测,可以识别定位面、紧固条件和接触污染造成的零位变化。
误差分析要区分零件和系统
干涉条纹漂移可能来自镜架几何、镜片质量、空气扰动、温度、振动或激光源状态。零件加工方不应以单一信号直接承诺系统精度,而应提供可追溯的机械和材料证据;系统方则在规定环境中完成装调和性能验证,形成明确的问题归因链。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 干涉信号不稳定 | 分束镜或参考镜姿态变化,安装面微动或热漂移 | 统一光机基准,控制接触面并验证热稳定 | 机械姿态、温度和干涉信号复测记录 |
| 镜架尺寸合格仍无法调到位 | 调节行程、旋转中心或光轴未进入同一尺寸链 | 在图纸中定义光轴和可调范围并进行装调仿真 | 调节余量、镜面姿态和装调报告 |
| 拆装后零位重复性变差 | 定位特征、紧固顺序或接触清洁度变化 | 设置重复定位特征并固定清洁与锁紧程序 | 多次拆装后的机械位置和光学零位数据 |
常见问题
镜架表面越黑越好吗
不一定。消光有助于抑制杂散光,但处理层还要满足尺寸、附着、洁净和环境要求。
有调节螺钉是否可放宽加工精度
不能简单放宽。调节范围有限,且大偏差会降低刚度、稳定性和重复性。
三坐标报告能否代替光学装调
不能。三坐标证明机械几何,光学装调验证光轴和干涉功能,两者互补。
莱图加项目建议
以实际光路和装调坐标系定义机械基准,让分束镜座、参考镜架和调节机构围绕同一基准链加工与检测。莱图加建议用装配后的光学复测连接机械报告,明确哪些偏差可调、哪些必须由零件保证。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于激光干涉仪精密零件加工 分束镜座与参考镜架的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
机械尺寸合格不等于光路可稳定复现;镜座应以实际光轴和装调坐标系建立基准,并用拆装复测及干涉信号验证。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.renishaw.com/en/how-do-interferometric-systems-work--38612
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864