直接答案:两耳孔径合格,不等于同一根销能穿过
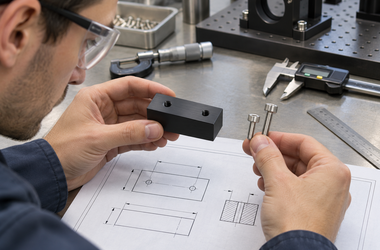
检验仪器的翻盖、摆臂或维护门常用叉耳与销轴连接。试装时,销能单独插入左右两耳,却在第二耳入口被挡住;也有叉耳单件穿销顺畅,夹入中间转动件后才发涩。先记录卡在哪个位置、是否需要敲击、装上中间件前后有何变化,再判定是孔轴线、入口还是装配尺寸链的问题。不要一遇卡滞就扩大两个孔。
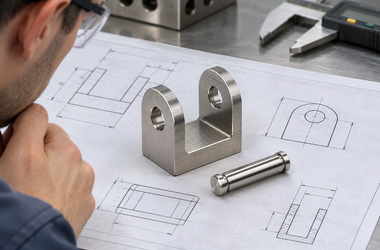
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 两耳孔轴线不重合 | 单耳检验通过,整根销到第二耳顶住 | 各孔尺寸合格,但两孔相对偏移或倾斜,销不能同时进入 | 以安装面和功能定位面建立基准,约定两耳孔的对准要求;评估同一次定位完成两孔 |
| 装夹挤窄耳距 | 夹具上试销顺畅,卸夹后变紧 | 夹紧使薄耳临时变形,释放后孔轴线或耳距改变 | 从刚性较好的底座定位,限制夹紧力;松夹后复测耳距和穿销状态 |
| 内侧孔口有翻边 | 销跨过两耳之间的空档后突然挂住 | 第二耳内侧孔口翻边,单测外侧入口时看不到 | 审图时确认四个孔口哪些允许倒钝,选可到达内侧的去毛刺工具,放大检查 |
| 销轴状态不一致 | 换一支销就顺畅,某个转角更容易卡 | 销径偏大、杆身弯曲或端头卷边会放大原本的偏差 | 分别记录实际销径、直线度及端部状态,比较合格配销与功能检具结果 |
| 中间件带偏销轴 | 空叉耳穿销正常,加入摆臂后卡住 | 中间件孔位或端面不平行,垫片叠厚使耳片被挤偏 | 分开做空叉耳和带中间件的检查,标明垫片配置、穿销方向及锁固顺序 |
为什么通止规通过了,实际装配还是卡?
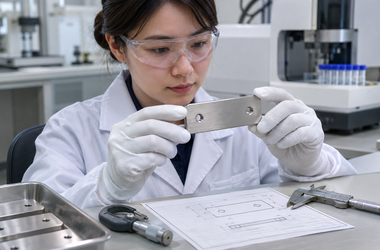
短通止规主要检查单个孔在可测范围内的尺寸。一根跨过两耳的销则必须同时满足两孔的配合条件,中间跨度会把角度偏差变成第二个孔口的偏移。因此可先按图核对孔径,再用约定尺寸和直线度的长功能销检验两耳贯通。功能销能帮助判断装配风险,但不能单独给出哪一侧孔偏了、偏了多少;需定位原因时再以共同基准分别测两孔。
还要区分固定侧与转动侧。若设计规定销在一侧固定、另一侧允许转动,不能用同一支手推通规判断两边是否都该松配。首件应把穿销检查与转动检查分开记录;若压装有要求,记录压装前后耳距,并按项目约定确认力、位移和最终位置。
下单前把这5件事说清楚
图纸标清两耳孔相对要求、孔口处理范围及检验基准,注明装配方向。
区分销的固定段和活动段,提供销径、端部形状和配合件的孔位信息。
指定卸夹和表面处理后复测的项目,不以夹具上的一次试插代替最终确认。
分别约定单孔检查、双耳功能穿销与带摆臂试装的判定标准。
试样保留实测记录及卡点照片,批量沿用相同销轴规格、垫片和装配顺序。
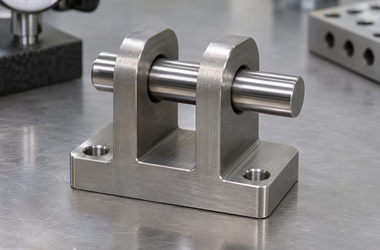
与莱图加沟通加工与检验方案
与莱图加沟通时,可提交叉耳二维图、销轴与中间件图,并附上卡点方向。先判定双耳是否能从同一加工方向到达,再安排内侧去毛刺和卸夹复测。首件交付时,可按约定把左右孔径、共同基准测量和穿销结果分开记录,便于采购与装配团队复核。
常见误区与采购建议
常见误区是用锤子敲过第二耳,就认为只差一点。敲击可能压出毛刺、拉伤孔口或改变耳距,下一次装配的表现反而难判断。试样应先保留卡点,查清楚是哪个零件、哪一段或哪道工序带来的变化,再决定调整孔位、去毛刺方式还是配合。
FAQ
问:两耳都要做一样的孔径吗?
答:不一定。固定端和活动端作用不同,孔径及公差应按各自的配合要求定义。
问:长销能替代坐标测量吗?
答:不能。它用于检验是否能贯通;测定单孔相对基准的位置和角度仍需相应测量。
问:两耳从两侧分别加工可行吗?
答:可行,但换向后的定位误差会影响对准。先用共同基准的首件数据确认。
问:销只在第二耳入口卡住,先查哪里?
答:先检查该侧内孔口毛刺、销端卷边,再核对两耳轴线。
问:空件穿销正常,还需要试装吗?
答:需要。中间件孔位和垫片叠厚只有按实际配置装配时才能一起验证。
总结
先把单孔尺寸、双耳对准和整组试装分开检查,再根据卡点修正工序。这样能避免用扩大孔径掩盖偏位,也能减少装到整机时才发现配合异常。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com