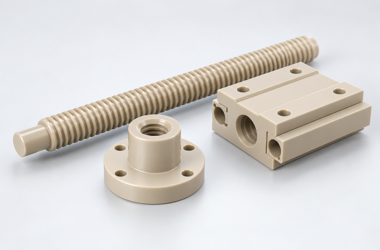
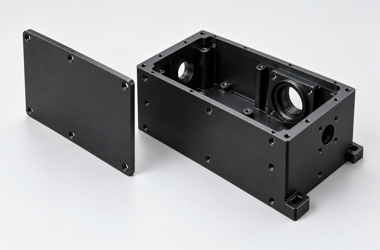
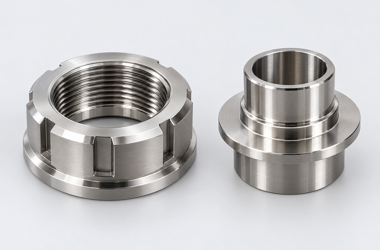
医用离心机的转子连接结构中,锁紧螺母与定位套共同承担轴向压紧和径向定位。单件外观合格,并不代表装配后能保持稳定:螺纹轴线偏移、接触端面不平或定位套配合不当,都可能引起松动、偏摆或拆装困难。本文以这类非标零件为例介绍加工思路;具体结构、载荷和允许转速仍须由整机设计与验证确定。
从装配关系确定关键基准
图纸评审首先要区分定位表面与压紧表面。定位套的内孔、外圆、台阶端面应建立明确的基准体系,螺母的螺纹轴线与接触端面则要控制相互关系。关键尺寸不能只写单个直径,还应说明配合类型、端面跳动、同轴关系和测量状态。若客户仅提供样件,应补充配合轴、转子接口与装配顺序,避免复制磨损尺寸。
材料确认与粗精加工安排
316L属于奥氏体不锈钢,加工时需关注韧性、切削热和加工硬化。来料应核对牌号、炉批和尺寸,不能仅凭外观判断材料。粗加工先建立稳定端面与外圆,关键配合区预留均匀余量;薄壁定位套宜采用软爪或芯轴支撑,控制夹紧力。切削参数应结合材料状态、刀具和设备刚性试切确认,不直接套用其他钢种的参数。
螺纹与端面的同装夹加工
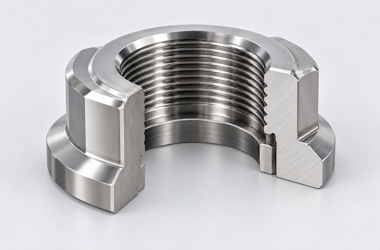
条件允许时,让精密内螺纹、接触端面和定位止口在同一装夹中完成,减少重复找正误差。螺纹加工需明确旋向、牙型、有效长度和退刀槽,孔口倒角不能侵占有效啮合长度。刀具磨损、排屑不畅或停刀摩擦都可能形成毛刺和硬化层。精加工后先清洁,再用通止规和配套轴试配,不能以强行拧入代替合格判定。
去毛刺、清洗与表面处理
定位套内孔交汇处、螺纹起牙和退刀槽是容易藏屑的位置。去毛刺时应保护定位圆柱面和压紧端面,避免手工打磨改变形状。是否钝化、电解抛光及其验收方式,应按图纸与实际使用环境确定;表面处理不能替代尺寸检测。清洗后检查油污、颗粒和擦拭残留,单独隔离包装,防止硬质金属件相互磕碰。
检测结果要回到装配功能
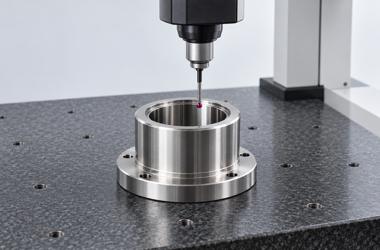
首件可组合使用螺纹量规、内径量具和跳动检具,检查孔径、端面、螺纹及关键圆柱面。测量前确认基准与夹持方式,避免把检具偏心算作零件误差。试装需记录拧合顺畅程度、贴合情况与拆卸状态;整机动平衡和运行安全由相应装配、试验程序评价,不能用单件三坐标报告替代。
样件与批量交付如何衔接
打样阶段应约定关键特性清单,将螺纹配合、定位套间隙和端面接触作为评审重点。批量阶段保留材料批次、首件记录和刀具更换节点,对容易波动的尺寸安排过程抽检。报价时提供二维图、三维模型、数量及检验报告需求,可减少反复沟通。涉及转子接口变化,应重新确认配套件与验证范围。
交付文件与变更管理
采购与研发确认订单时,建议将图纸编号、材料证明、检测基准、抽样比例和包装方式写入交付要求。对关键公差,应说明测量位置、环境和检具,避免供需双方因测量方法不同产生分歧。样件通过后仍需保存试装记录;后续修改材料、表面处理、刀具路线或配套接口时,应评估是否需要重新首件确认。清晰的版本管理比单纯增加终检项目更有助于减少重复问题。
本文配图为AI生成的工艺沟通示意,不作为尺寸图或产品验证依据。
常见问题FAQ
问:锁紧螺母只检查通止规够吗?
答:不够,还需检查压紧端面与轴线关系、有效螺纹长度,并结合配套件试装。
问:定位套为何容易出现椭圆?
答:薄壁件可能受到夹紧力和切削热影响,应合理支撑并在松夹、温度稳定后复测。
问:316L能直接视为适合所有医疗用途吗?
答:不能,材料选择仍要结合接触介质、清洁流程、载荷与整机要求确认。
问:单件尺寸合格是否代表高速运行安全?
答:不能,转子装配、动平衡及运行验证属于整机层面的独立要求。
问:询价需要提供哪些资料?
答:建议提供图纸版本、螺纹规格、配套接口、批量及检验要求。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com