光学检测模块中的金属腔体不仅提供外部保护,还承担镜头、光源和检测组件的安装定位。腔体内壁、窗口边缘和盖板接缝的处理,会影响装配与杂散光控制。针对采用6061铝合金的非标结构,工艺评审应把孔系基准、薄壁变形和表面处理放在一起考虑,而不能仅以外观颜色判断质量。
先梳理光路与结构接口
加工前应确认镜头安装孔、光源接口、底部基准面与盖板之间的关系。孔的位置和方向决定组件能否装配到设计位置,内腔台阶和局部避空则影响安装工具的可达性。设计评审时标清需要消光的区域、保持导电的接触区以及不得留下压痕的外观面,减少后续返工。图纸未明确的光学功能要求,需要与整机设计方共同确定。
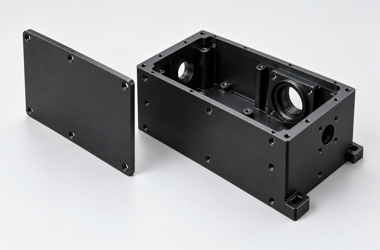
薄壁腔体采用分阶段去料
大面积开腔后材料刚性下降,若一次去料过多或夹紧位置不当,松夹后可能出现翘曲。可先粗加工外形与内腔,保留均匀精加工余量,再调整装夹完成基准面和孔系。软爪应支撑受力区域,避免压住悬空薄壁;精加工应使用合适的刀具悬伸与分层策略。必要时安排中间测量,用实际变形结果修正工艺。
镜头孔与盖板孔系的加工
镜头定位孔、螺纹和密封台阶宜尽量在统一坐标系中完成。对深腔侧孔,应事先确认刀具能否到达,不能依靠临时延长刀具解决全部问题。盖板螺孔还需检查有效深度和孔底余量,防止紧固件触底后误判为压紧。倒角、沉孔及内腔转角应服从装配需要,不随意扩大,以免改变定位或遮光关系。
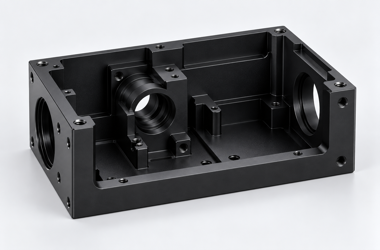
阳极氧化与配合尺寸协同
阳极氧化可能改变孔和外形的实际配合尺寸,因此必须明确处理类型、膜层要求和遮蔽区域。精密孔是否保留加工余量、螺纹是否遮蔽,应由工艺与装配要求共同确定,不能用固定补偿值覆盖所有结构。黑色外观也不等于指定波段下的消光性能;若需要控制反射率,应提出相应检测条件并选择经过验证的表面方案。
清洁、外观与装配检测
内腔尖角、螺纹孔和盖板沟槽容易残留切屑,清洗前应充分去毛刺,并保护光学元件接触面。尺寸检验重点包括安装孔位置、底面平面度、孔轴线关系与盖板贴合;外观检查关注划伤、膜层不均和污染。组装后可按整机方案检查漏光、杂散光和信号稳定性,这些功能不能仅凭腔体外观或颜色替代评价。
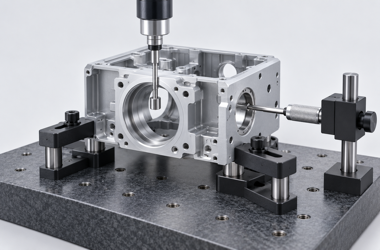
把试制数据沉淀为批量条件
首件试装应记录镜头安装顺畅程度、盖板贴合及紧固后的变形。出现偏差时,先检查定位基准、膜层尺寸和装配顺序,再确定调整方案。批量订单需锁定材料状态、图纸版本、表面处理要求和关键检测项目。需要样件评审时,可同时提供配套盖板、镜头接口和允许清洁方法,便于评估加工及包装方案。
交付文件与变更管理
采购与研发确认订单时,建议将图纸编号、材料证明、检测基准、抽样比例和包装方式写入交付要求。对关键公差,应说明测量位置、环境和检具,避免供需双方因测量方法不同产生分歧。样件通过后仍需保存试装记录;后续修改材料、表面处理、刀具路线或配套接口时,应评估是否需要重新首件确认。清晰的版本管理比单纯增加终检项目更有助于减少重复问题。
本文配图为AI生成的工艺沟通示意,不作为尺寸图或产品验证依据。
常见问题FAQ
问:黑色阳极氧化能保证完全遮光吗?
答:不能单凭颜色保证,应结合内腔结构、接缝和目标波段进行功能验证。
问:为什么腔体加工后会翘曲?
答:开腔去料、材料应力与夹紧方式都可能造成变形,宜分阶段加工并复测。
问:镜头安装孔需要处理后再测吗?
答:需要,表面处理可能改变配合尺寸,应按最终交付状态确认。
问:螺纹孔可以统一加大补偿吗?
答:不宜,应依据膜层、孔径和螺纹要求评估,并用试制结果确认。
问:小批量腔体询价要准备什么?
答:提供模型、关键基准和公差、表面处理区域、数量及配套接口资料。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com