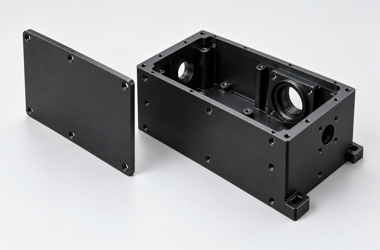
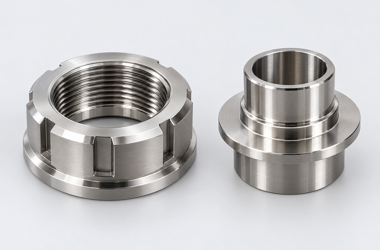
医疗检测设备的进样、移液或小型定位机构中,丝杆螺母与导向滑块需要配合完成平稳移动。PEEK可用于部分对耐化学介质、轻量化和摩擦性能有要求的结构,但具体牌号和使用条件必须评估。加工重点是使螺纹、导向孔和安装面保持正确关系,并在温度、装夹和清洁条件一致时判断尺寸。
按工况确定牌号与配合
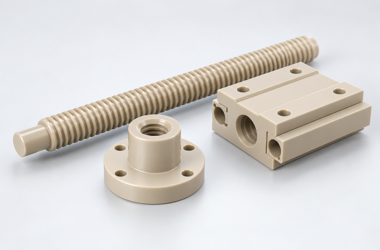
未填充PEEK和纤维增强牌号的加工、磨损与尺寸表现不同,不能将所有PEEK视为同一种材料。评审应确认载荷、行程、运动速度、温度、清洗剂及是否允许润滑。丝杆螺母需要明确导程、牙型、旋向和配合轴信息;导向滑块则要说明导向轴间距、孔径以及安装面的基准。涉及样件测绘时,应识别使用后的磨损。
先控制毛坯状态与夹紧力
塑料毛坯内部应力、加工热和夹紧变形都可能影响最终尺寸。可结合材料供应商建议安排粗精加工和稳定化步骤,退火条件应根据牌号、尺寸与工艺验证制定,不任意套用统一温度。软爪和大面积支撑有助于降低局部压痕,松夹后应检查回弹。测量前让零件与检具温度稳定,避免把热状态下的读数当作最终尺寸。
丝杆螺母的螺纹加工
加工内螺纹前先保证底孔与定位端面的关系,刀具应锋利并留足排屑空间。对于特殊导程或牙型,要确认可用刀具、检测方法和配套丝杆,不能只依据公称直径报价。加工后检查起牙、牙底和退刀位置的毛刺,用合适量规及配套件评价拧合状态。人为反复强拧可能造成局部磨损,掩盖原有的加工偏差。
导向孔和安装面的协调
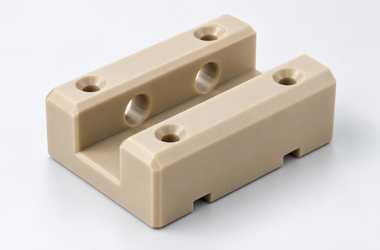
滑块常设置两个平行导向孔及安装螺孔,孔距与平行关系决定移动时是否产生卡滞。宜在稳定支撑下建立安装基准,再完成导向孔与关键孔系。薄壁孔口和长槽附近应降低局部夹紧与切削负荷。检验时同时关注松夹后的孔距、平面状态和毛刺,不能仅检查单个孔径。精度要求应与运动行程及装配间隙相匹配。
清洗与试装评价运动表现
细小塑料屑可能附着在螺纹和孔口,需使用与材料、清洁要求相容的方式去除。避免粗糙工具刮伤导向孔,包装时将零件分格保护。试装可在规定的载荷、速度与温度条件下检查全行程顺畅程度、反向间隙和重复性。PEEK的材料特性并不意味着任意机构都可无润滑运行,是否润滑以及使用寿命必须按实际工况验证。
从打样到可追溯交付
样件阶段应将单件尺寸与运动表现对应记录,明确问题来自螺纹、孔距、装配预紧还是温度变化。批量加工时保留材料批次、工艺版本、关键尺寸与首末件记录,必要时评估刀具磨损对孔径和牙型的影响。报价资料应包含二维公差图、三维模型、数量及试装要求。莱图加可根据来图沟通加工可行性与检验方案,具体指标以双方确认文件为准。
交付文件与变更管理
采购与研发确认订单时,建议将图纸编号、材料证明、检测基准、抽样比例和包装方式写入交付要求。对关键公差,应说明测量位置、环境和检具,避免供需双方因测量方法不同产生分歧。样件通过后仍需保存试装记录;后续修改材料、表面处理、刀具路线或配套接口时,应评估是否需要重新首件确认。清晰的版本管理比单纯增加终检项目更有助于减少重复问题。
本文配图为AI生成的工艺沟通示意,不作为尺寸图或产品验证依据。
常见问题FAQ
问:PEEK螺母可以直接替代金属螺母吗?
答:不能直接认定,需要重新评估载荷、温度、磨损、间隙和寿命。
问:PEEK零件一定要退火吗?
答:不一定,应根据牌号、毛坯状态和精度要求按供应商建议与试制结果决定。
问:滑块孔径合格为何仍会卡滞?
答:可能是双孔间距、平行关系、安装面或装配预紧有偏差,应综合排查。
问:螺纹加工后怎样检查?
答:检查牙型和毛刺,配合适用量规及实际丝杆验证全行程拧合。
问:PEEK导向件可以完全免润滑吗?
答:需按材料牌号、载荷和运动条件验证,不能仅凭材料名称作出保证。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com