直接答案:先看松夹后的形状,再追溯加工与测量条件
薄壁定位环在机床上检测合格,松夹后却出现偏圆,往往与夹紧受力、去料方式和测量状态共同有关。钛合金薄壁结构刚性有限,局部支撑不足或切削负荷不稳,都可能影响最终形状。处理这类问题不能只修改一个直径尺寸,应先记录变形发生在什么工序、什么夹持状态,以及是否随放置和温度变化而改变。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 支撑与夹紧不均 | 松夹后外圆偏圆或局部压痕 | 局部受力使薄壁弹性变形 | 采用适用软爪、芯轴或包络支撑,控制夹紧力 |
| 去料与应力释放 | 粗加工后环件形状发生变化 | 不均匀去料与毛坯应力共同影响 | 合理留量与安排粗精工序,记录中间检测结果 |
| 切削热与负荷波动 | 不同阶段尺寸和形状不稳定 | 热状态及切削负荷影响薄壁 | 结合刀具和刚性试切,保持稳定加工条件 |
| 刀具与装夹刚性不足 | 局部出现振纹或壁厚差异 | 刀具挠曲和零件让刀影响轮廓 | 评估悬伸、走刀和支撑,避免只补偿单点尺寸 |
| 检测状态不统一 | 机上、松夹和到货检测差异大 | 基准、温度或测量夹持不同 | 约定自由状态或指定装夹状态及测量方法 |
为什么薄壁环不能只检查一个直径
一个方向的直径读数,难以完整反映环件全周的形状。不同角度、不同截面可能存在不同偏差,端面与壁厚变化也可能影响后续装配。图纸评审时需要区分尺寸、形状和位置要求,确认哪些表面参与定位,哪些表面只是外观或避空。测量时应按照约定基准和方法取点,不把少数测点的结果直接当成完整圆度评价。
加工方案要结合薄壁厚度、环件高度、法兰结构及材料状态制定。钛合金切削对刀具、散热和刚性有相应要求,但没有适用于所有薄壁环的统一参数。样件阶段可比较粗加工、半精加工和松夹后的记录,帮助判断问题来自支撑、去料还是测量。涉及稳定化或热处理时,应由材料、设计及工艺要求共同确认,不随意增加处理。
下单前把这5件事说清楚
提供完整模型与关键公差图,标注功能定位表面。
明确钛合金牌号、材料状态及批次证明要求。
确认圆度、壁厚和端面等实际需要控制的项目。
约定测量温度、基准、装夹与交付状态。
提供配套接口,说明试装和检测报告的要求。
与莱图加沟通加工与检验方案
向莱图加沟通薄壁环加工需求时,可先提供结构和实际装配用途,重点评估薄壁区域、支撑位置与关键公差。首件阶段将中间检测、松夹复测和配套件试装结果对应起来,再确认批量工艺。若需要调整壁厚、夹持位置或加工顺序,应保留版本与验证记录。具体可采用的工艺及检验范围,以项目评审和订单文件为准。
常见误区与采购建议
常见误区是夹得更紧就认为更稳定、只测一个方向的直径,以及在零件未达到约定测量状态时反复修改刀补。发现偏圆后,建议先保存原始数据,记录角度、截面和夹持方式,再进行有针对性的试切。单纯手工修磨虽然可能改善局部装配,却可能改变轮廓和壁厚,应避免未经确认直接处理。
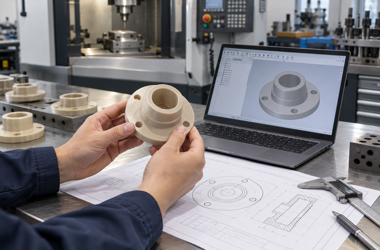
以上配图为工艺沟通场景示意。
FAQ
问:夹紧力越大越能防止变形吗?
答:不一定,过大夹紧力可能使薄壁受力变形,应结合支撑方式验证。
问:直径合格是否等于圆度合格?
答:两者评价对象不同,需要按图纸分别确认尺寸和形状要求。
问:机上检测可以代替出货检测吗?
答:应看约定状态,机上结果不能直接替代自由状态或最终交付状态评价。
问:薄壁环都要增加热处理吗?
答:不能统一认定,应依据材料状态、设计要求及工艺验证确定。
问:怎样减少批量波动?
答:锁定材料、支撑、加工及测量方案,保留首件和关键过程记录。
总结
钛合金薄壁环偏圆应从受力、去料、切削条件、刚性和测量状态逐项排查。统一评价方式,并将松夹复测与装配验证结合,有助于找到真实原因。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com