直接答案:先统一测量状态,再判断是否发生真实变化
PEEK零件刚加工后合格,放置或运送后复测偏差,并不一定都是加工尺寸失控。测量温度、夹持方式、材料状态与测量接触力不同,都可能影响读数。对于医疗检测设备中的定位座、导向件等结构,应先统一比较条件,再判断偏差来自真实变形还是测量差异,不能只凭两次不同环境下的数据直接调整刀补。
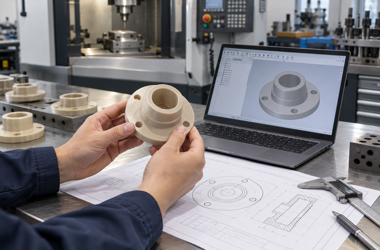
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 温度没有稳定 | 刚下机与稍后测量结果不同 | 零件或检具处于不同热状态 | 约定测量环境,待零件与检具温度稳定后检查 |
| 夹紧后弹性恢复 | 夹持检测合格,松夹后偏差增大 | 薄壁或局部结构受夹紧力影响 | 采用合理支撑和夹紧力,并在规定状态复测 |
| 毛坯应力释放 | 去除较多余量后形状继续变化 | 材料内部应力与加工去料共同作用 | 结合牌号及毛坯状态安排粗精加工与稳定化步骤 |
| 材料状态不一致 | 不同批次零件表现不同 | 牌号、填充状态或毛坯来源未锁定 | 明确牌号与供货状态,记录材料批次 |
| 测量方法不同 | 供需双方读数存在系统差异 | 基准、接触力、测量位置或检具不同 | 统一基准和测量方案,评估测量系统差异 |
为什么工程塑料件更需要约定测量条件
PEEK具有适合多种工程应用的材料特性,但不同牌号、结构与工况不能混为一谈。细长件、薄环和带窄壁的定位件,对装夹与去料更敏感;同样一处尺寸,使用不同接触方式测量,也可能得到不同读数。因此,图纸中仅给出公差范围,有时不足以解决复测争议,还需要说明测量基准与状态。
是否退火以及采用何种条件,应依据材料供应商建议、牌号、毛坯尺寸和试制结果确定,不应对所有PEEK零件统一套用同一流程。对成批偏差,建议先核对材料证明、加工记录和测量条件,再安排试切或工艺调整。需要验证温度或环境影响时,应约定条件与判定方式,不能用未经记录的放置时间替代验证。
下单前把这5件事说清楚
明确PEEK牌号、填充状态及毛坯要求。
提供关键公差图,标明基准与功能配合位置。
确认自由状态或装夹状态下的测量要求。
约定测量环境、接触方式与检具适用性。
说明试装、包装、运输及复检的条件和记录要求。
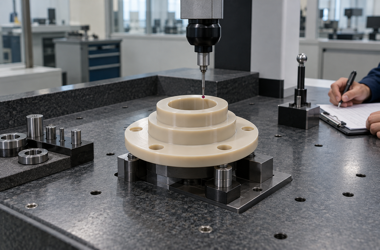
与莱图加沟通加工与检验方案
向莱图加沟通PEEK零件需求时,可先提供实际装配功能与关键公差,评估薄壁、长孔及不对称去料区域。样件阶段把加工记录、松夹复测和试装结果对应起来,确认稳定的加工与测量方式。批量阶段保留材料批次、工艺版本和关键尺寸记录;遇到复测偏差时,先比较双方测量条件,再确定处理措施。
常见误区与采购建议
常见误区包括刚加工完立即判定最终尺寸、用大夹紧力压平零件测量,以及未统一检具就把差异都归为材料变形。采购与研发可以先选取少量样件开展共同复测,记录环境、位置与装夹方式,帮助定位差异来源。工艺调整后仍需按确认条件重新验证,避免只补偿一次读数而引入其他偏差。
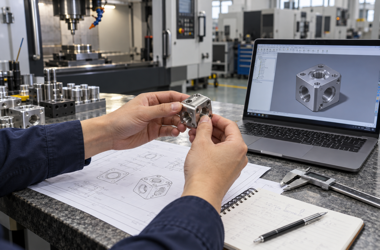
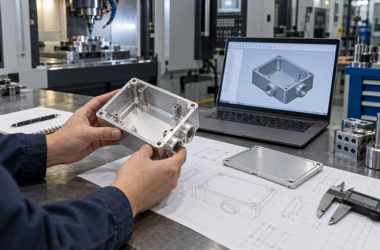
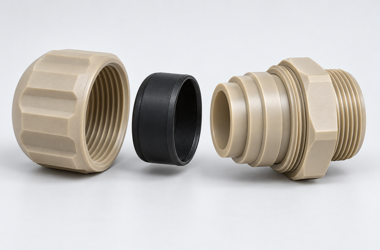
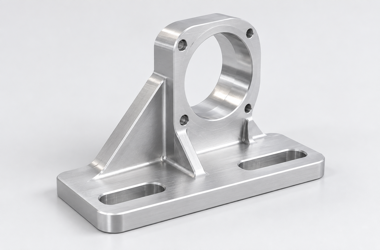
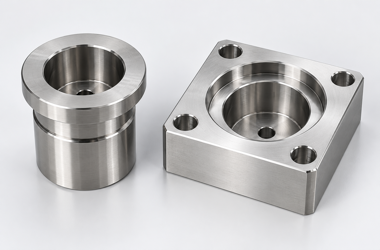
以上配图为工艺沟通场景示意。
FAQ
问:PEEK零件都需要退火吗?
答:不一定,要依据牌号、毛坯状态、结构和精度要求,结合试制结果确定。
问:复测有偏差就要修改程序吗?
答:建议先统一测量状态并排查原因,再评估是否调整加工方案。
问:薄壁PEEK件如何减少夹变形?
答:采用合适的支撑、夹紧位置和夹紧力,并在规定状态下检验。
问:不同牌号可以直接替换吗?
答:不宜直接替换,应重新评估加工、装配和使用要求,并经确认。
问:批量交付怎样便于追溯?
答:记录材料批次、图纸及工艺版本、关键尺寸与约定的测量条件。
总结
PEEK复测偏差应先从温度、夹紧、应力、材料和测量方式排查。统一条件、保留记录并用样件验证,有助于区分读数差异与真实尺寸变化。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com