体外诊断设备样本架定位滑块承担导向、限位和传感触发作用。本文围绕铝合金滑块的导向面直线度、孔位、表面处理和批量一致性,说明实验室自动化零件加工控制方法。
一、定位滑块在IVD样本传输中的作用
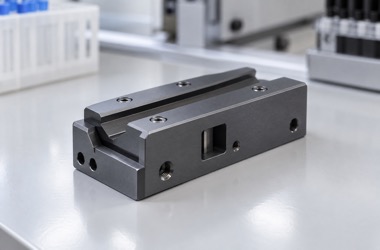
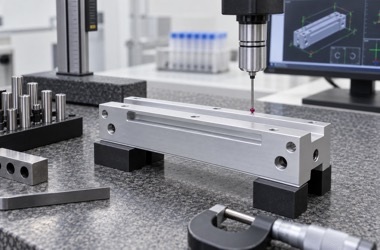
体外诊断设备中的样本架需要在导轨、皮带、推杆或夹爪之间稳定移动,定位滑块通常承担导向、限位、支撑和传感触发等功能。滑块尺寸不大,但它与样本架、导轨和传感器之间的配合关系很密切。导向面直线度不足,会让样本架运行阻力变大;孔位偏差过大,会导致传感器触发位置不稳定;表面毛刺或阳极氧化堆积,则可能影响长期往复运动。因此加工时不能只看外形尺寸,还要围绕装配基准和运动方向建立检测重点。
二、铝合金滑块的装夹与导向面加工
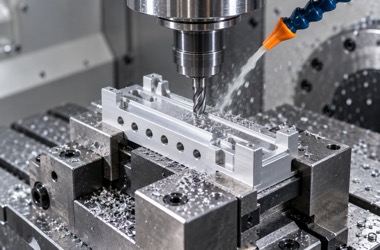
这类滑块常用6061、7075或表面阳极氧化铝合金,既方便减重,也便于实现稳定的导向面。加工顺序通常先粗加工外形和安装面,再以底面或侧面作为基准完成导向槽、V形面、销孔和螺钉孔。对于长条形零件,需要注意铣削应力和装夹变形,必要时采用分步去余量、翻面复位和专用治具定位。导向面加工后应避免硬碰伤,后续周转要使用隔离包装,防止精加工面划伤。
三、孔位、传感器窗口与表面处理
定位滑块上的销孔、螺纹孔和传感器窗口往往承担定位与识别功能,孔距和相对位置需要结合样本架运动方向控制。传感器触发片或避空槽应保证边缘清晰,避免阳极氧化后圆角过大造成感应距离变化。若零件需要硬质阳极、黑色阳极或本色阳极,图纸应说明膜厚是否计入最终尺寸。对配合孔和导向面,可采用遮蔽、后加工或预留补偿的方式,避免表面处理改变装配手感。
四、批量一致性与来图加工建议
IVD设备批量装机时,滑块一致性比单件极限精度更重要。莱图加在加工这类实验室自动化零件时,会围绕基准面、导向槽、销孔位置、螺纹深度、外观和表面处理进行过程控制。客户来图时建议提供装配关系、样本架运动方向、关键配合面、公差等级、表面处理和检验项目。对于需要多批次供货的零件,可通过首件确认、过程抽检和留样比对,保持长期装配稳定。
FQA
问:IVD样本架定位滑块常用什么材料?
答:常用6061、7075铝合金,若要求耐磨或绝缘,也可根据设计选择不锈钢、POM、PEEK等材料。
问:为什么导向面直线度很重要?
答:导向面决定样本架运行阻力和重复定位,直线度差会引起卡滞、晃动或传感位置漂移。
问:阳极氧化会影响尺寸吗?
答:会,膜厚会改变孔、槽和配合面的实际尺寸,关键配合位置需要提前做补偿或后加工。
问:孔位应如何检测?
答:可用影像仪、三坐标、专用检具或销规组合检测,重点看孔距、垂直度和与基准面的关系。
问:试制阶段需要关注哪些问题?
答:建议验证装配手感、运行阻力、传感触发距离、表面耐磨和批量治具定位方式。
问:莱图加能否按样件反推加工?
答:可以,可根据样件、图纸或装配需求沟通工艺,但批量前建议形成明确尺寸图纸。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com