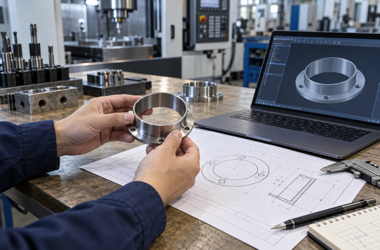
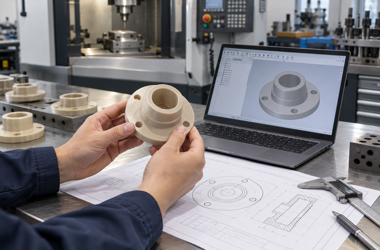
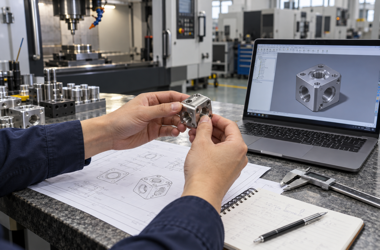
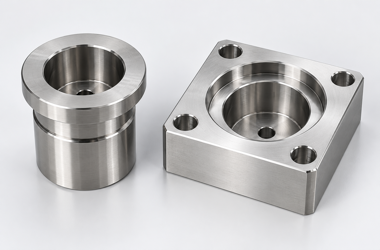
自动移液机构需要让针体沿设计方向平稳运动,导向座的孔轴线、安装端面和定位止口会共同影响装配状态。对于采用316L不锈钢的非标导向件,加工不能只关注孔径,还应确认孔与安装基准之间的位置关系,以及针体运动时是否发生接触、偏摆或卡滞。具体配合间隙应根据针体结构、行程和设备设计确定。
图纸评审先确定导向方式
导向座可能采用独立导向套,也可能将小孔直接加工在安装座中。两种结构的定位、维修与检验方式不同,报价前应确认哪一面承担安装定位,哪一段内孔参与实际导向。针体若另有运动导轨,导向座与导轨之间的装配关系也应明确,避免多个定位点相互约束。样件测绘时,应识别孔口磨损和长期使用形成的偏差。
316L材料与粗精加工安排
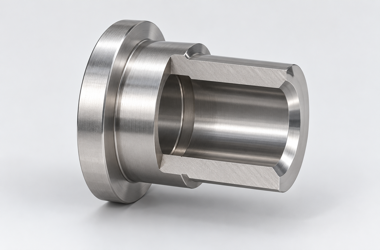
来料应核对材料牌号、状态及批次,关键订单可约定材料证明要求。316L切削时应关注韧性、加工硬化和切削热,刀具与参数需结合设备刚性试切确定。先建立稳定端面与外圆,再完成导向孔和定位止口,可减少基准转换。薄壁套类结构宜采用包络软爪或芯轴支撑,精加工后松夹复测,确认尺寸没有因夹紧而失真。
小导向孔的成形与排屑
小孔加工应结合孔径、深径比和公差选择钻削、铰削或其他适用方法。不能仅靠换用更小进给解决排屑与刀具偏摆。加工过程中要保证孔口定位可靠,控制刀具悬伸,避免切屑反复挤压孔壁。盲孔、台阶孔和相交孔还应明确孔底形状与有效深度,防止加工余量或残留毛刺侵入针体运动空间。
同轴关系要结合基准检测
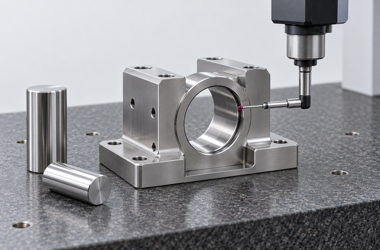
导向孔、外圆止口与端面尽量采用连续的定位逻辑加工,条件允许时在同一装夹中完成关键表面。测量时必须按照图纸建立基准,不能把外观轮廓自然当成测量基准。对微小孔,可组合针规、光学测量和适用的专用检具;对于端面跳动与孔轴线位置,应确认检具自身误差及夹持重复性,避免误判。
孔口去毛刺与清洁包装
导向入口的倒角应平滑且符合图纸,倒角过大可能减少有效导向长度,过小或残留翻边则可能刮伤针体。内孔、台阶和螺纹交汇处需要重点检查。清洗方式要与零件结构、材料和设备清洁要求相容,清洁后避免纤维与金属屑重新进入小孔。不同规格的导向件应分格包装并标识,防止混料和运输磕碰。
把单件检验与机构试装结合
首件报告可覆盖导向孔径、有效长度、孔轴线位置、安装孔距和关键端面。试装时检查针体在全行程内的通过状态、侧向接触与拆装顺畅度,必要时记录装配方向和紧固顺序。导向件检验不能替代移液精度等整机功能验证;若机构表现异常,应同时排查针体直线度、运动导轨及安装偏差,避免只修改导向孔径。
项目交付前的沟通建议
图纸、模型与样件出现差异时,应先确认有效版本,再确定加工及检验方案。关键公差需要明确测量基准、位置、环境和检具,避免供需双方采用不同方法产生分歧。莱图加可结合来图沟通样件、小批量与后续批量加工的可行性;具体材料、精度、表面处理、清洁方式和报告内容,以双方确认的订单文件为准。首件通过后应保留试装记录,后续变更相关接口或工艺时评估是否重新确认。
配图为零件结构与工艺沟通示意,具体尺寸以确认图纸为准。
常见问题FAQ
问:导向孔越紧越好吗?
答:不是。间隙应结合针体、运动行程和装配偏差确定,过紧可能增加摩擦或卡滞。
问:为什么小孔合格仍会刮针?
答:可能与孔轴线偏移、入口毛刺、针体直线度或机构安装关系有关。
问:导向套适合小批量打样吗?
答:可以根据图纸评估,宜同时提供针体或配套接口资料用于试装。
问:同轴关系怎样检验更可靠?
答:按明确基准选择适用检具与测量方法,并检查检具误差及装夹重复性。
问:询价需要提供什么资料?
答:建议提供二维公差图、模型、材料状态、数量以及清洁和检测要求。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com