直接答案:先区分成品孔位偏移、折弯角度偏差与孔口变形
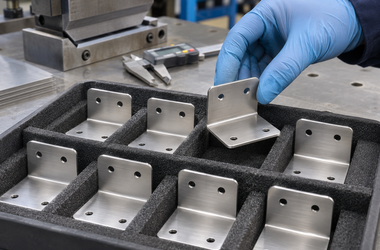
医疗器械内的传感器支架,平板下料时孔距检验合格,折弯后却出现螺钉难以同时穿入的情况。此时先把成品放回图纸规定的安装基准,确认偏差是整排孔向一侧移、折弯翼板倾斜,还是靠近弯边的孔口变形。三类现象都可能表现为孔对不上,但对应的处理不同。直接扩孔可能掩盖角度或定位问题,也会改变原来的定位关系。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 展开尺寸与实物不一致 | 同一翼板的孔位整体偏移 | 展开补偿与板厚、内圆角或模具不匹配 | 用实际板材和模具试折,复核展开版本 |
| 折弯定位不稳定 | 同批件偏移方向或大小不一 | 挡料基准、毛刺和零件摆放影响折弯线 | 统一定位边与朝向,检查首件和换批件 |
| 成品角度存在偏差 | 离弯边越远的孔越难对准 | 回弹或成形条件变化影响翼板角度 | 以卸载后的成品角度为准,按实测调整 |
| 孔过于接近折弯区 | 孔边拉长,局部孔形异常 | 局部材料变形影响邻近特征 | 评审孔边位置、工具及先折后加工的可行性 |
| 检测与装配基准不同 | 测量报告合格,装机仍对不上 | 平板基准或临时压紧掩盖实际偏差 | 统一成品基准、支承方式与配套试装条件 |
为什么平板孔距合格,成品还是可能装不上
平板孔距只说明展开状态的局部几何。折弯后,孔在装配坐标中的位置还取决于折弯线、成品角度和安装面是否贴合。同一翼板上的两个孔相互距离可能没明显改变,但整排孔相对底面或侧边的位置已经变化。检验记录宜分别列出成品角度、翼板高度和关键孔位,不把这些偏差都记成孔距不良。
如果只有靠弯边的孔出现拉长,应检查孔与弯曲区域的关系;若多个孔同方向偏移,则可优先核对定位和展开。当成品角度不正确时,把翼板压平或强行锁紧测量,可能得到与自由状态不同的结果。若图纸规定在特定约束下验收,双方应事先明确装夹位置和方法。
下单前把这5件事说清楚
同时提供成品图、展开文件及对应版本。
注明材料牌号、板厚、折弯方向与内圆角。
标出安装基准、定位孔和普通紧固孔。
明确成品角度、孔位置与外观验收要求。
约定样件试装、测量状态和返工审批方式。
与莱图加沟通加工与检验方案
向莱图加沟通折弯支架时,可同时提供相邻零件和紧固件信息,先判断哪些孔必须在成品上定位,哪些仅用于通过螺钉。样件阶段将展开、试折和测量数据一一对应,记录所用模具及定位边;有必要时再评审折弯后加工关键孔。批量生产应锁定已确认的展开版本,换材料或模具后复查关键项目,避免按旧补偿直接投产。
常见误区与采购建议
不能把所有偏差归为下料误差,也不能照搬其他板厚的折弯补偿。一个有用的排查办法,是先测成品角度和弯边位置,再看孔形以及相对安装基准的位置。即使某个样件通过扩大孔径可以装入,也不意味着这种改动可以用于批量交付;定位功能和剩余边距需要另行确认。
FAQ
问:孔距没变,为什么螺钉仍穿不过去?
答:整排孔可能相对安装面发生偏移,还应检查翼板角度和基准。
问:靠弯边的孔变椭圆就是刀具问题吗?
答:不一定,先判断孔形变化发生于下料还是折弯阶段。
问:关键孔都要折弯后加工吗?
答:不必一概而论,要结合孔位要求、定位和刀具可达性。
问:可以按另一批材料的参数直接折弯吗?
答:应先核对材料和模具条件,按样件结果确认补偿。
问:试装合格后还要测角度吗?
答:仍按图纸验收;单次试装不能替代成品角度和孔位记录。
总结
不锈钢支架折弯后孔位异常,应把展开、折弯线、角度、孔形及成品基准分开检查。先定位偏差在哪道工序出现,再决定是否调整工艺或图纸。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com