直接答案:螺钉锁紧,只说明某处已压住,不代表活动件的轴向间隙正确
医疗检验设备内部的摆臂或导向轮,可能通过不锈钢台阶套建立轴向位置。装配时螺钉已经锁紧,活动件仍能沿轴向来回移动,先别直接换更厚的垫片。应在断电、无外部运动载荷的状态,分清是活动件相对套筒移动,还是套筒和底座一起松动;同时记录锁紧前后的变化,再检查完整的轴向尺寸链。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 有效肩长与叠厚不匹配 | 台阶套固定,活动件仍有明显端向移动 | 肩长超过活动件及指定垫片叠厚,留下的间隙大于要求 | 以实际承压面定义有效肩长,按图逐项核对叠厚和设计间隙 |
| 端面不平行或有高点 | 换一个转角测量,间隙读数改变 | 端面倾斜、局部刀纹高点或磕碰,使接触不稳定 | 检验两端面相对关系,清理接触区域并检查是否局部先贴合 |
| 轴肩根部没有避空 | 螺钉锁紧,套筒却未真正贴到底座 | 根部圆角与配套孔口相顶,或台阶被毛刺垫起 | 核对根部圆角、孔口倒角及有效接触直径,试样确认贴合位置 |
| 紧固件提前到限位 | 扭矩已到,连接处仍可晃动 | 螺钉碰盲孔底、光杆顶住或垫圈跨在台阶上 | 按装配剖面核算有效旋入和余量,检查实际承压路径 |
| 测量状态与图纸不同 | 手摇有声,量表结果却不一致 | 推拉方向、测力、支承和锁紧状态改变读数 | 约定基准、测点、施力方向和紧固条件,区分轴向间隙与倾斜摆动 |
为什么单独测套筒总长,解释不了装配间隙?
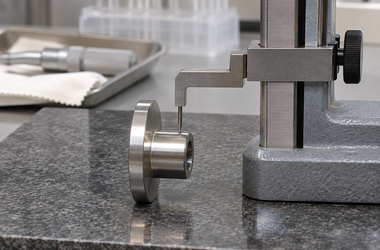
台阶套总长不一定就是控制活动件间隙的长度。真正参与尺寸链的,可能是法兰承压面到台阶端面的距离;另一侧则由活动件宽度、垫片和底座位置共同组成。先画出实际接触截面,标出哪些面被压紧、哪些面需要转动,再从同一组功能面逐项测量。不要把不参与轴向限位的外形尺寸混进计算。
即使名义尺寸计算合适,批量中的极限组合也可能使间隙过大或夹死。首件应核对相邻零件的实际尺寸,设计评审时还要看允许偏差叠加后的范围。若设计要求预留转动间隙,就不能以完全没有手感移动为目标;若要求刚性夹紧,也不能把松动解释成正常活动量。
下单前把这5件事说清楚
提供台阶套、底座、活动件和紧固件的同版本装配剖面。
标明有效肩长、两端面关系、根部圆角及配套孔口处理。
明确垫片规格、数量和安装方向,不以临时拼垫代替正式配置。
约定轴向间隙、转动状态和连接牢固性的独立判据。
说明锁紧顺序、测量支承和施力方法,首件留存完整记录。
与莱图加沟通加工与检验方案
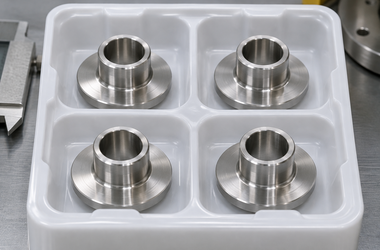
与莱图加沟通加工时,可先标出轴向承压面和实际定位面,评审车削工序、端面精加工及测量可达性。样件阶段把有效肩长、端面状态与配套试装结果对应起来。唐经理可接收图纸及异常位置照片,联系方式:17706216422;具体检验项目可在下单前共同明确。
常见误区与采购建议
常见误区是用更大的锁紧扭矩消除所有窜动,或只磨短套筒直到手感不晃。前者可能损伤连接,后者可能把本应转动的零件夹住。需要改肩长、垫片或根部避空时,应先确认图纸和尺寸链,再决定返工,保留修改前的数据供追溯。
FAQ
问:螺钉拧紧了,套筒就一定贴底了吗?
答:不一定,应排除螺钉提前到限位及根部干涉,并检查承压面。
问:总长合格,肩长还要单独检吗?
答:若肩长参与轴向限位,就应按图单独检验相应功能尺寸。
问:加一片垫圈就能消除间隙吗?
答:可能改变间隙,也可能影响转动和承压;需先确认正式尺寸链。
问:手摇有声就是轴向间隙过大吗?
答:不能仅凭声音判断,应区分轴向移动、孔轴间隙和倾斜摆动。
问:试装顺畅就可以省掉尺寸报告吗?
答:不能,试装与图纸尺寸检验应分别记录,批量还需控制极限组合。
总结
先确定真正被压紧的接触面,再核对有效肩长、叠厚、端面、根部和紧固件。把轴向间隙与连接松动分开检查,才能避免用加力或临时垫片掩盖加工与配套问题。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com