直接结论
热管理结构件的验收不能只看散热片数量和室温尺寸;应同时验证接触面几何、装配条件、温度分布以及关键光学基准在工作温区内的变化。 具体工艺仍需结合热源位置、导热路径、接触面平面度、散热片刚度、材料状态和工作温区确认。
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文从热源、导热路径和光学基准漂移出发,说明热沉接触面、散热片刚度、材料状态和装配条件为什么必须协同控制。 项目评估时应首先确认:热管理结构件的验收不能只看散热片数量和室温尺寸;应同时验证接触面几何、装配条件、温度分布以及关键光学基准在工作温区内的变化。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕光学仪器热管理结构件加工 散热片与热沉整理。对于这类项目,莱图加建议先确认热源位置、导热路径、接触面平面度、散热片刚度、材料状态和工作温区,再确定打样、检测和量产方案。
先识别热源和热敏感基准
探测器、激光器、驱动器和电机会形成不同位置与时间特征的热源。热沉加工前应明确热量从器件界面经结构传到壳体、空气或液冷回路的路径,并识别附近的镜片、焦面和标定基准。若只追求局部温度最低,却让温度梯度穿过光学基准,系统仍可能产生明显漂移。
接触面决定热阻和装配姿态
器件与热沉之间的接触面需要足够的形状精度和合适的表面状态。局部翘曲、毛刺或紧固不均会减少真实接触面积,也会让器件发生倾斜。平面度、粗糙度和紧固孔位置应按界面材料及装配方案共同确定,不能把表面做得“越亮越好”作为唯一目标。
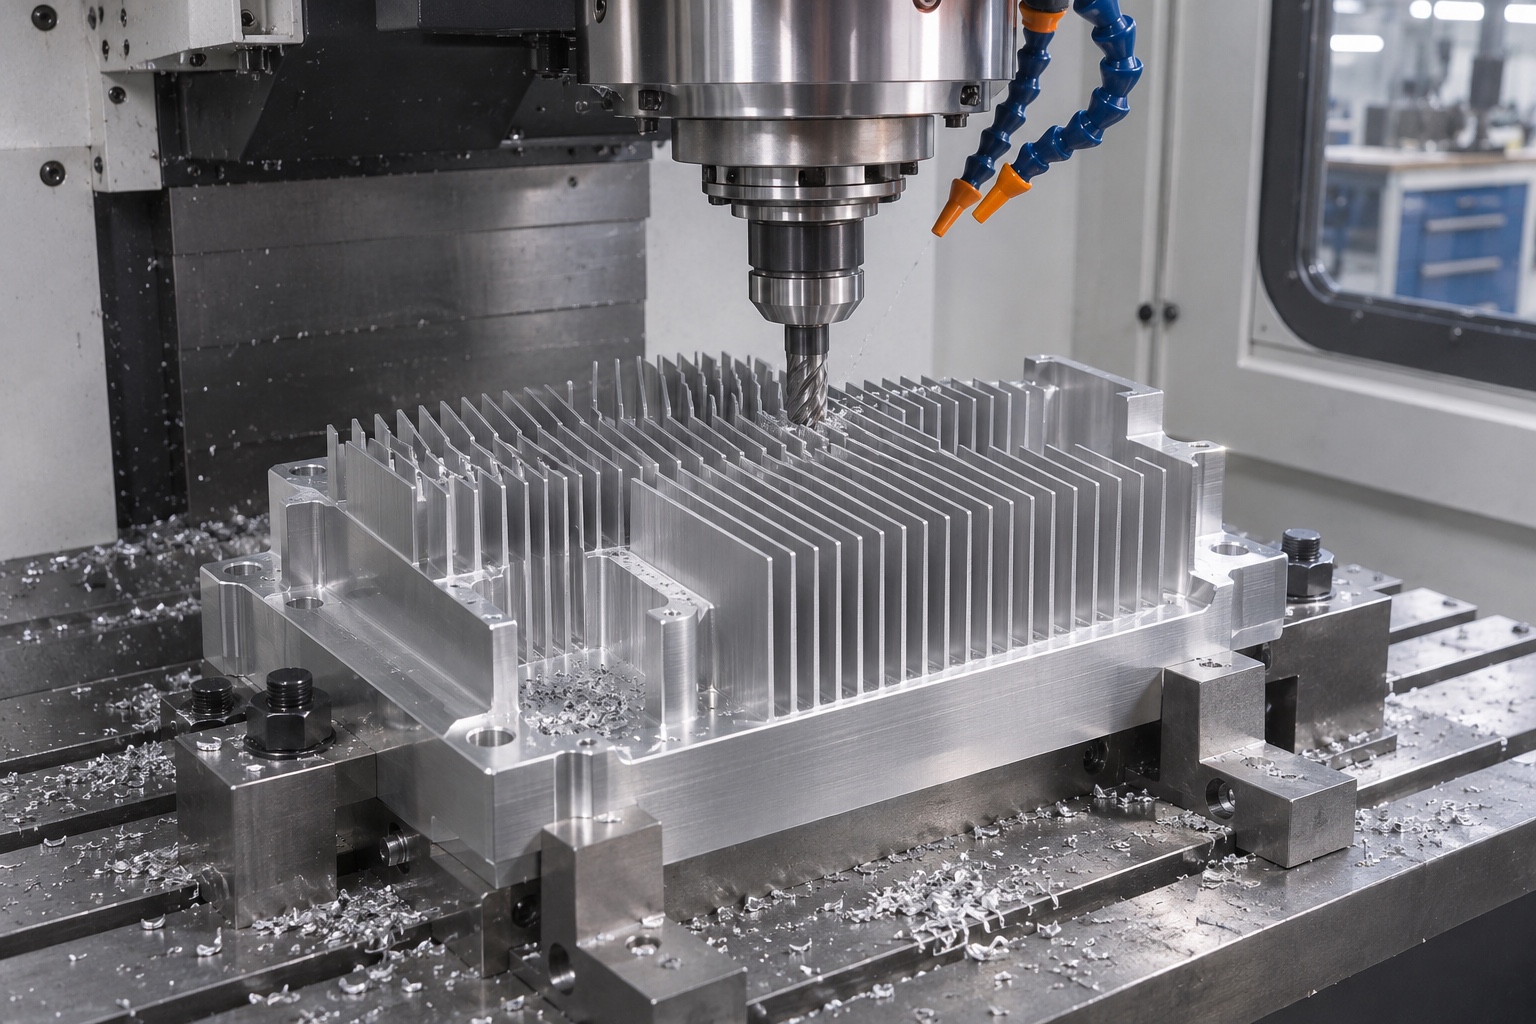
图 1 薄片加工需要控制刀具负载、排屑和整体基面变形。
薄散热片加工要防止根部变形
高而薄的散热片在铣削时容易受刀具侧向力和切削热影响,根部还可能形成振纹或残留应力。工艺可采用锋利刀具、短悬伸、分区或交错加工和稳定排屑,粗精加工之间保留热平衡时间。最终应检查片厚、间距、根部圆角和整体基面,而不是只量几片外形。
材料与处理层必须进入尺寸链
铝合金导热性好且易加工,铜及复合材料可用于更高热流密度场景,但质量、刚度和电化学兼容性不同。阳极氧化、镀层或导热界面材料会改变接触状态。图纸需明确处理前后尺寸、遮蔽区和接地要求,避免成品处理后关键平面或孔配合发生变化。
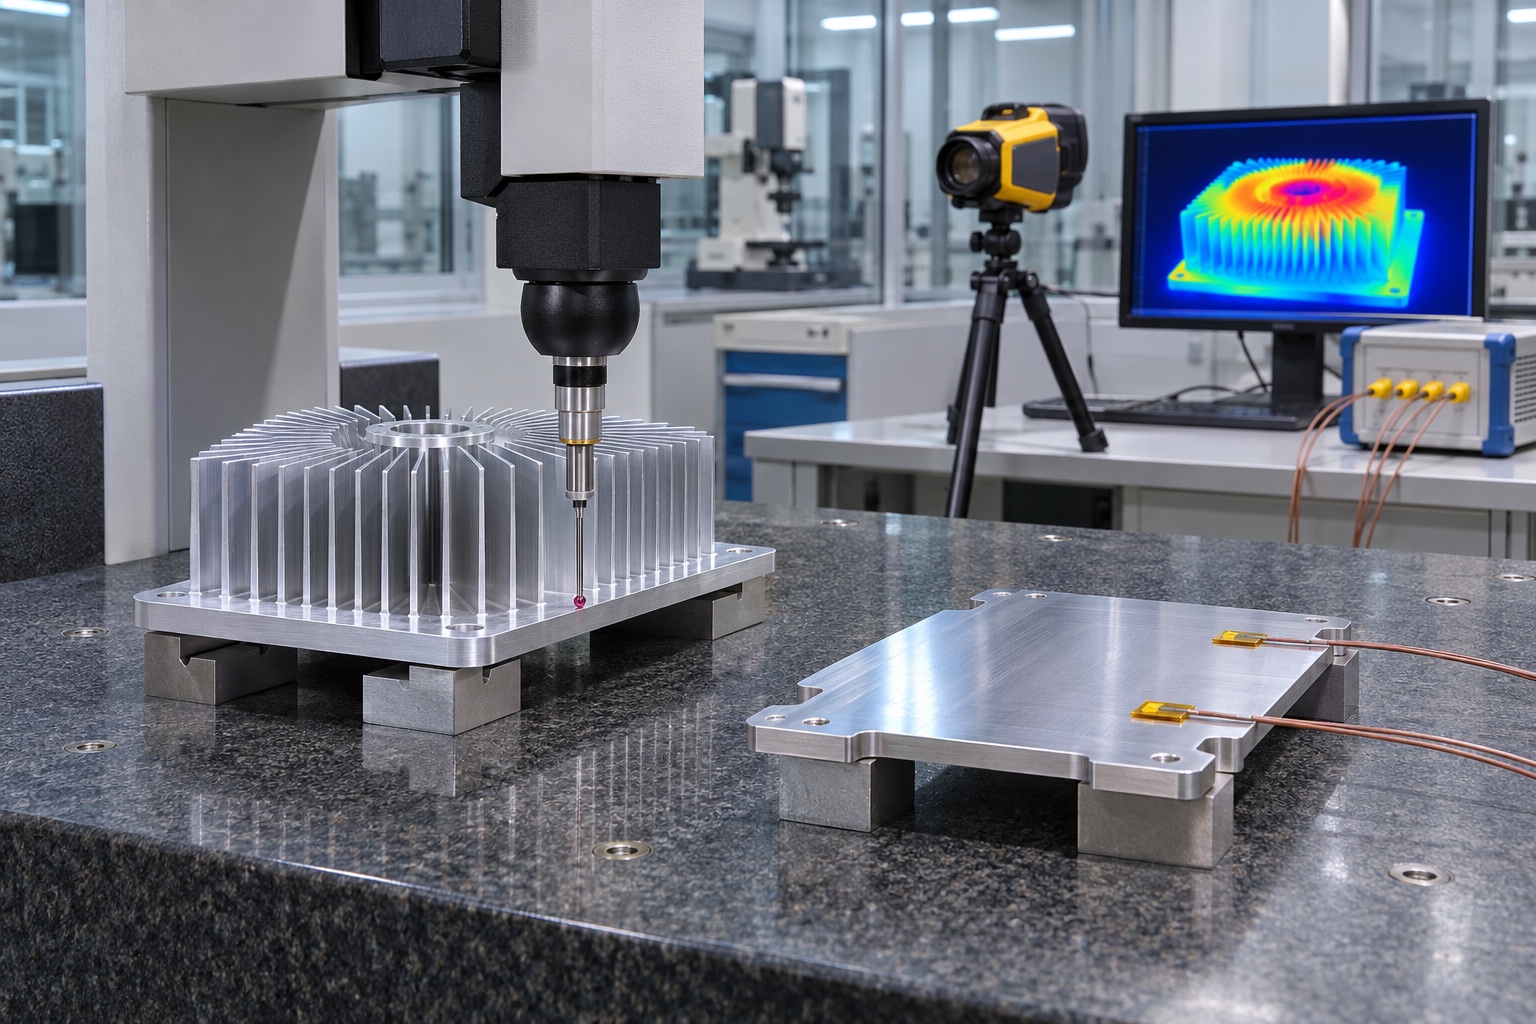
图 2 接触面计量和热测试共同评价热管理结构件。
热沉加工后还要验证装配
单件平面度合格,不代表与器件、壳体连接后仍保持接触。首件应按规定紧固件、扭矩和顺序装配,必要时使用接触印迹、压力膜或温度测量确认界面。若结构存在液冷通道,还要独立验证密封、清洁和流动条件,避免把泄漏风险与散热性能混为一项。
热测试连接机械和光学结果
热测试应记录环境、输入功率、温度传感器位置和稳定判据,同时测量关键光学或机械基准的变化。公开文章无法给出适用于所有仪器的统一温升和位移限值;合理做法是用本项目的热模型、装机条件和标定需求制定验收标准,并保留完整测试证据。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 热沉接触面温差偏大 | 接触面不平、紧固不均或界面材料厚度波动 | 控制接触面形状和锁紧条件,验证界面装配 | 平面度、接触状态、扭矩和温升记录 |
| 散热片加工后整体翘曲 | 薄片去料、夹紧力和材料残余应力叠加 | 粗精分开、均衡去料并在自由状态复测 | 加工前后平面度和翅片形貌记录 |
| 室温尺寸合格但光路热漂移 | 机械验收温度与实际工作温区不一致 | 建立热源到光学基准的热—结构验证 | 温度分布、关键位移和标定漂移曲线 |
常见问题
散热片越薄越多越好吗
不一定。还要考虑空气或液体流动、根部导热、结构刚度、可加工性和清洁维护。
热沉接触面是否必须镜面加工
不一定。关键是与界面材料和紧固条件匹配的形状与表面状态,过度追求低粗糙度未必改善接触。
室温三坐标合格能否证明热稳定
不能。热稳定需要在定义的功率、环境和时间条件下验证。
莱图加项目建议
先用热设计确认热源、热沉、壳体和环境之间的传热路径,再把关键接触面、紧固位置和薄片加工纳入同一工艺。莱图加建议记录热前热后的尺寸与温度条件,不用室温尺寸替代工作状态验证。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于光学仪器热管理结构件加工 散热片与热沉的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
热管理结构件的验收不能只看散热片数量和室温尺寸;应同时验证接触面几何、装配条件、温度分布以及关键光学基准在工作温区内的变化。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://ntrs.nasa.gov/api/citations/19760007903/downloads/19760007903.pdf?attachment=true
https://www.nasa.gov/smallsat-institute/sst-soa/thermal-control/
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864