本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文围绕线缆在导线轮和张紧机构中的接触、弯曲和预紧,说明小尺寸零件如何影响整套线驱动机构的摩擦、回差与寿命。 项目评估时应首先确认:轮槽几何、轴承旋转面和张紧行程必须按实际线缆共同设计与加工,装配后要通过全行程走线、张力和启动力矩验证。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人线驱动机构零件加工 导线轮与张紧件控制整理。对于这类项目,莱图加建议先确认导线轮槽型、轴承座同轴关系、线缆弯曲半径、张紧行程和装配预紧,再确定打样、检测和量产方案。
线驱动精度从接触路径开始
线缆经过导线轮时不断弯曲并与轮槽接触,轮径、槽型、包角和出入线方向都会影响摩擦和疲劳。加工前应确认线缆结构、直径、允许弯曲半径和载荷范围。若只按一个槽宽尺寸生产,轮槽边缘可能挤压线缆或让线缆在高速运动中跳槽。
轮槽与轴承座要同轴
导线轮由轴承支撑,轮槽中心若偏离轴承旋转面,会形成周期性侧向力和边缘磨损。轮槽、轴承孔和端面应围绕共同旋转轴线完成精加工,并检查径向和端面跳动。薄小轮件装夹时还要避免夹紧变形和毛刺进入轴承配合面。
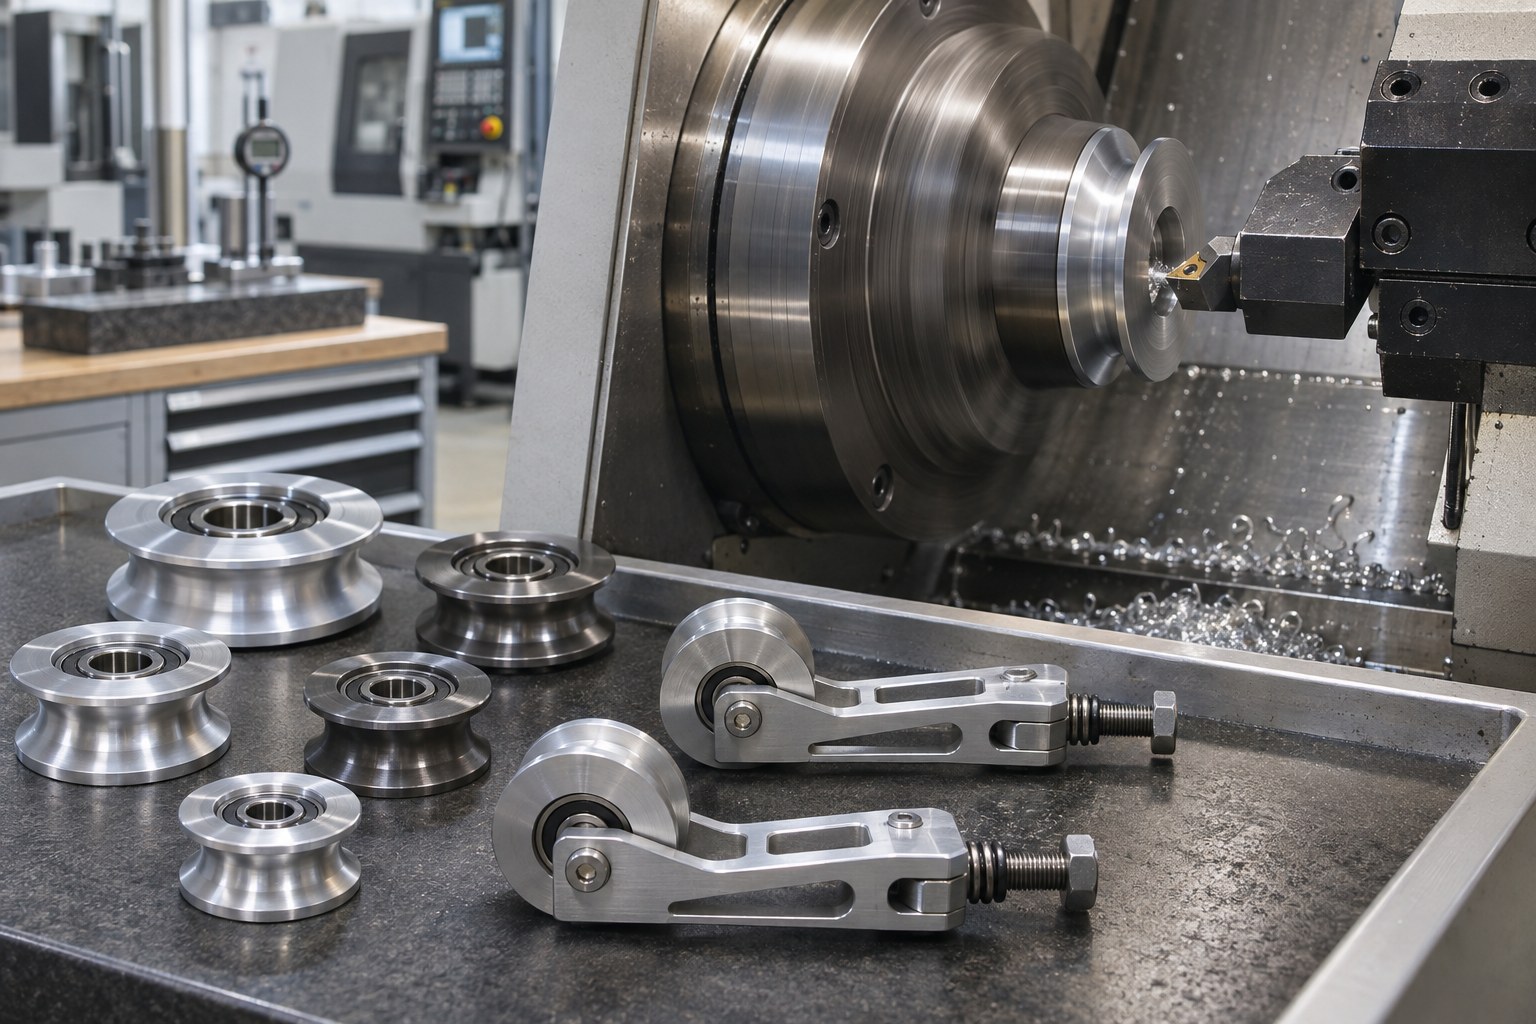
图 1 导线轮槽型与轴承座需要围绕共同旋转轴线加工。
表面质量要保护线缆
轮槽不能存在锐边、崩口或沿线缆运动方向的深刀痕。材料和表面处理应兼顾耐磨、摩擦和线缆兼容性。处理层会改变轮槽尺寸,需在工艺路线中预留。去毛刺应保持槽型连续,不能把边缘随意磨成不可控的几何。
张紧件要有可重复的有效行程
张紧机构需要补偿装配误差、线缆伸长和工作过程中的张力变化。丝杆、滑块、偏心轮或弹簧座的加工精度应保证调整顺畅且不产生明显侧摆。设计的总行程不等于可用行程,必须扣除装配端点和安全余量。
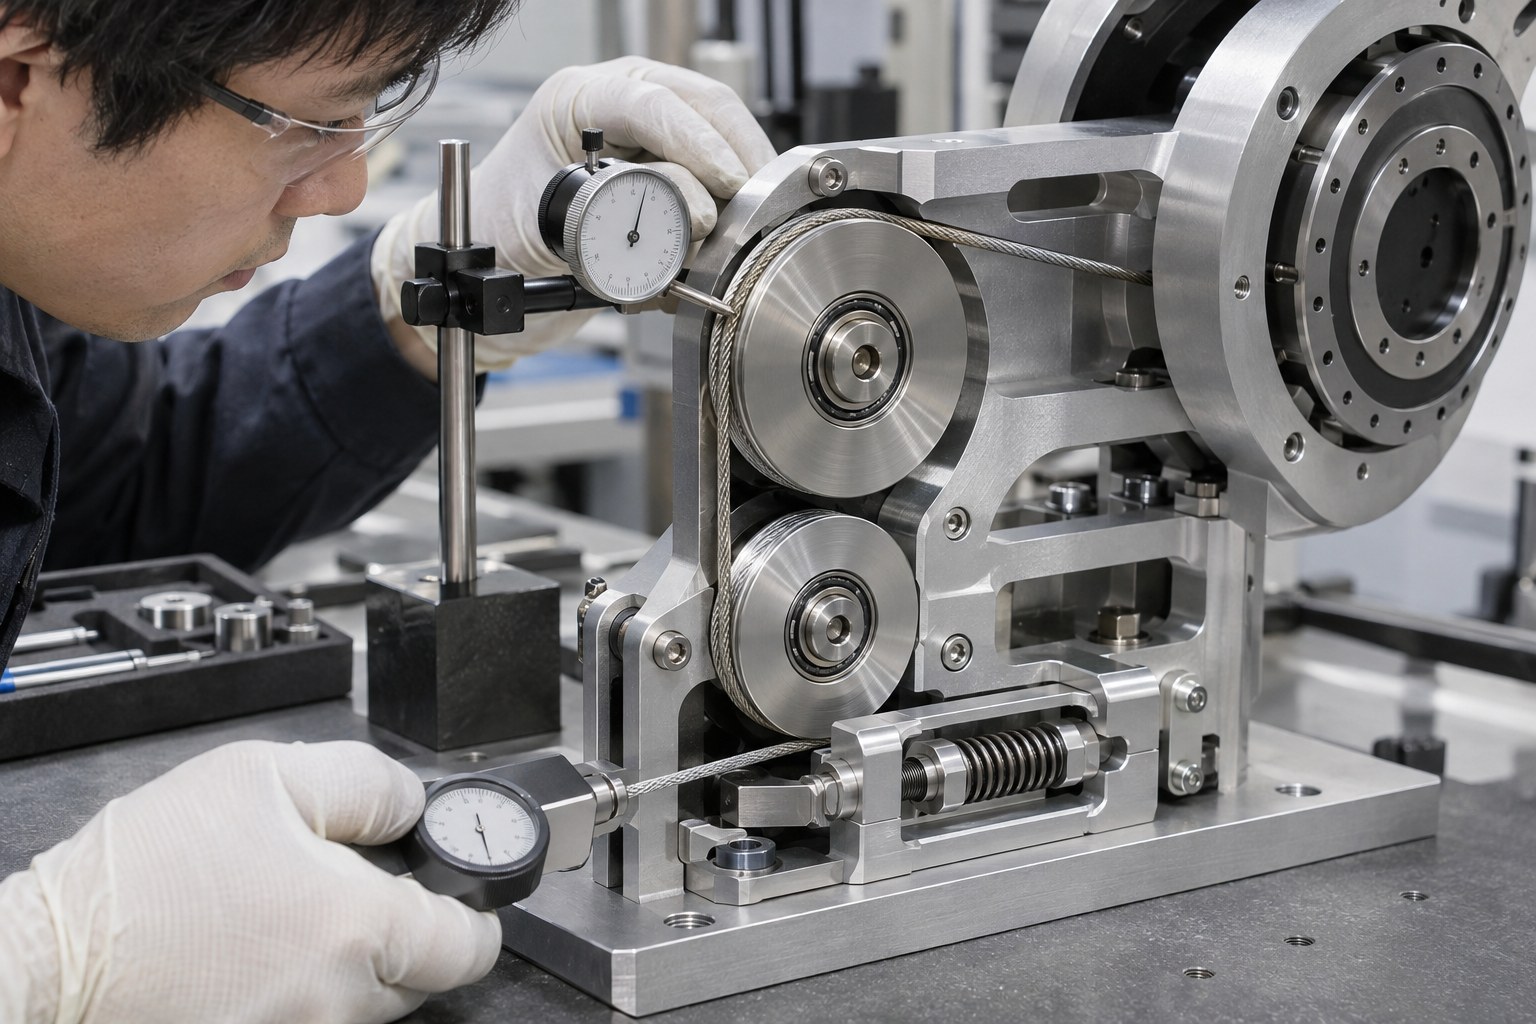
图 2 全行程走线与张力检查用于发现偏磨、跳槽和松弛。
装配检查要覆盖全运动范围
静止时张力正常,不代表全行程都不会松弛。装配后应缓慢运行机构,观察线缆是否始终落在轮槽中心,记录不同姿态下的张力、启动力矩和张紧位移。若出现周期性波动,要结合轮槽跳动、轴承阻力和线缆路径逐项排查。
维护数据反向改进零件工艺
线缆磨痕、断丝位置和张紧器调整量能够反映制造与装配问题。量产中应保留导线轮批次、轴承配合和张力设定记录,并把现场失效位置对应到具体轮槽。这样才能区分线缆选型、零件几何和装配路径的责任边界。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 线缆在轮槽边缘偏磨 | 轮槽中心与轴承旋转面不同轴 | 轮槽与轴承座同基准加工并检查端面跳动 | 槽型、同轴关系和磨痕位置记录 |
| 运行中出现跳槽或松弛 | 张紧行程不足或预紧变化未受控 | 规定初始预紧、有效行程和全行程检查点 | 张力、张紧位移和往复试验记录 |
| 导线轮转动阻力不稳定 | 轴承配合、毛刺或轮槽表面质量波动 | 控制轴承位、去毛刺和轮槽表面完整性 | 启动力矩、径向跳动和外观检查记录 |
常见问题
导线轮槽越深越不容易跳线吗
不一定。槽深、槽角和底部圆弧要与线缆及包角匹配,过深也可能增加摩擦或装配困难。
张紧力越大传动越精确吗
不是。过大张力会增加轴承负荷、摩擦和线缆疲劳,应在功能要求允许的范围内设定。
导线轮只需要检查外径吗
不够。还要检查轮槽几何、轴承座、跳动、表面状态和去毛刺。
莱图加项目建议
先用线缆直径和允许弯曲条件确定轮槽,再安排轴承座与轮槽的同轴加工。张紧件应保留可重复调整基准,并通过全行程走线检查确认无偏磨、跳槽和松弛。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人线驱动机构零件加工 导线轮与张紧件控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
轮槽几何、轴承旋转面和张紧行程必须按实际线缆共同设计与加工,装配后要通过全行程走线、张力和启动力矩验证。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.sciencedirect.com/science/article/pii/S0094114X21003797
https://psdl.engin.umich.edu/pdf/PreEng-Awtar-CableTension.pdf
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864