本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文围绕机器人法兰的定位、夹紧和传递载荷功能,分析止口配合、端面质量与螺栓孔位置度之间的关系。 项目评估时应首先确认:止口负责中心定位时,端面、止口和孔系必须引用同一基准;螺栓孔不能只看孔径和孔距,还要按完整基准体系评价位置度。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人法兰连接件加工 止口与孔系精度控制整理。对于这类项目,莱图加建议先确认止口功能、端面基准、螺栓孔位置度、角向定位和配对件公差,再确定打样、检测和量产方案。
先区分定位和夹紧功能
法兰连接中,中心止口通常用于恢复径向位置,端面承担轴向定位,螺栓主要提供夹紧力。部分设计还会用定位销或特定孔型控制角向。图纸若没有说明各特征的功能,生产现场容易把螺栓孔当成定位孔,造成孔能穿过但法兰中心或角向仍然偏移。
止口配合不只看直径
止口直径决定间隙或过盈,但圆度、圆柱度以及相对基准轴线的跳动同样影响装配。止口过松会降低重复定位能力,过紧则可能增加装配力并放大毛刺和温差影响。具体配合应依据载荷、拆装频率、材料和工作温度确定,不能孤立套用公差等级。
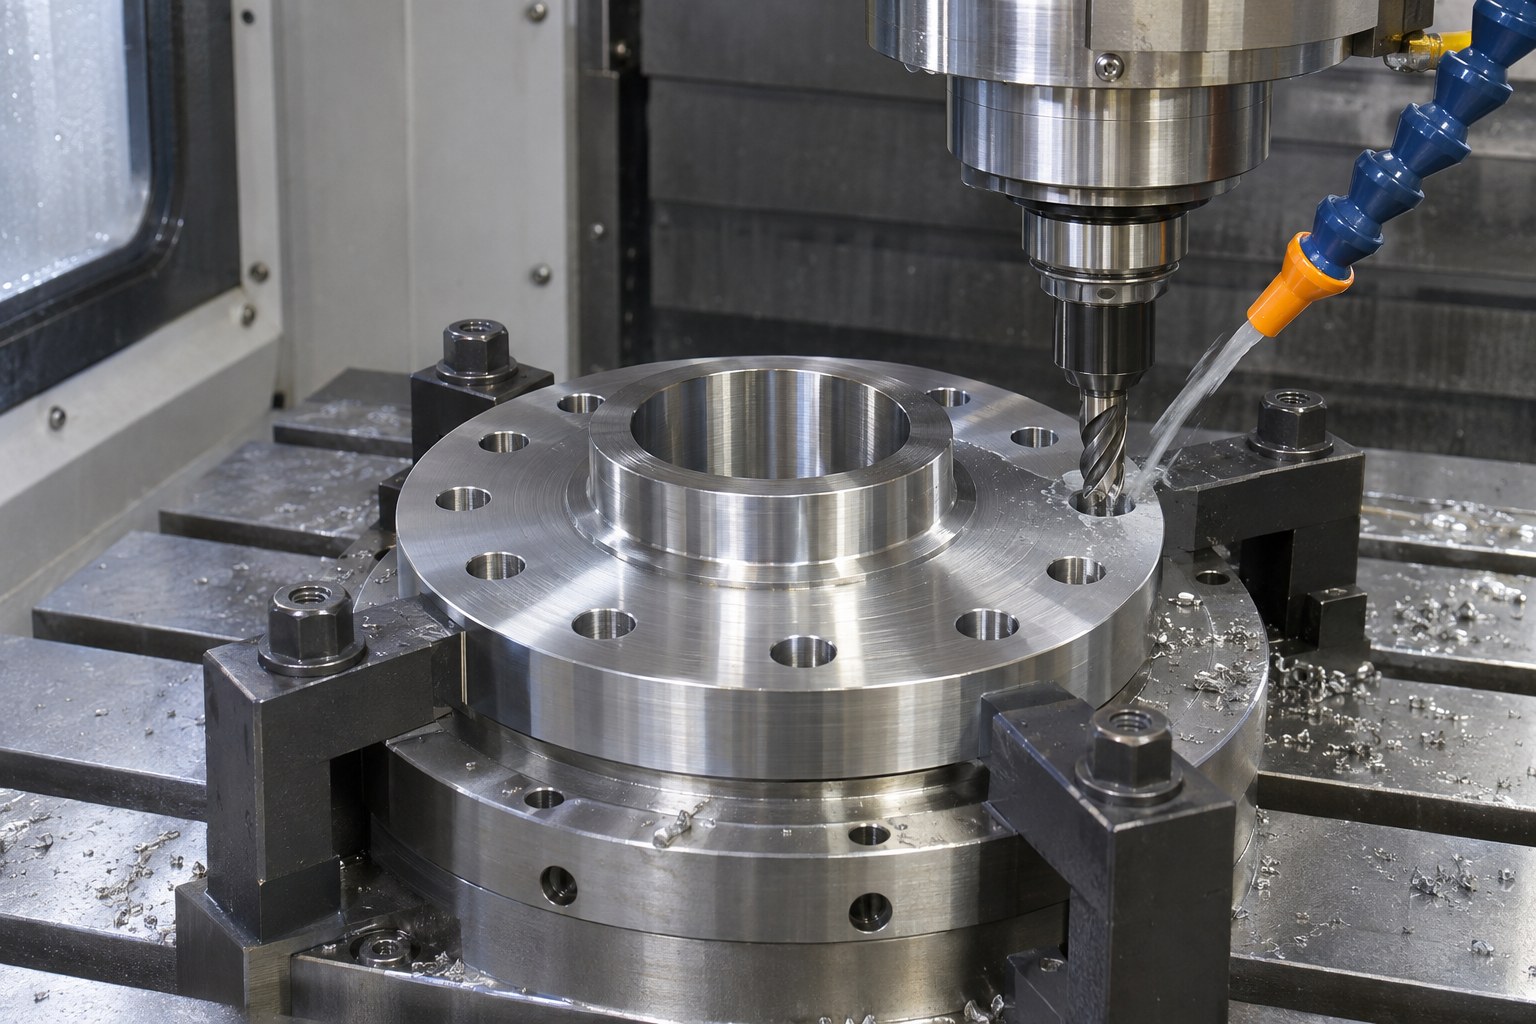
图 1 端面、中心止口和孔系应尽量在统一基准下完成精加工。
端面是孔系和止口的共同基础
法兰端面若存在平面度误差或局部毛刺,锁紧后会产生倾斜和附加载荷。加工时应先稳定端面基准,再完成止口和孔系;条件允许时在一次装夹中精加工这些功能特征。翻面加工必须验证重复定位,否则止口轴线与端面可能分别合格却相互不垂直。
孔系位置度需要完整基准
螺栓孔的基本尺寸规定理论位置,位置度规定孔轴允许偏离的区域。检测时应引用与装配一致的端面、中心止口和角向基准。只测相邻孔距或让软件对孔系自由最佳拟合,可能掩盖整个孔组相对止口的平移或旋转。
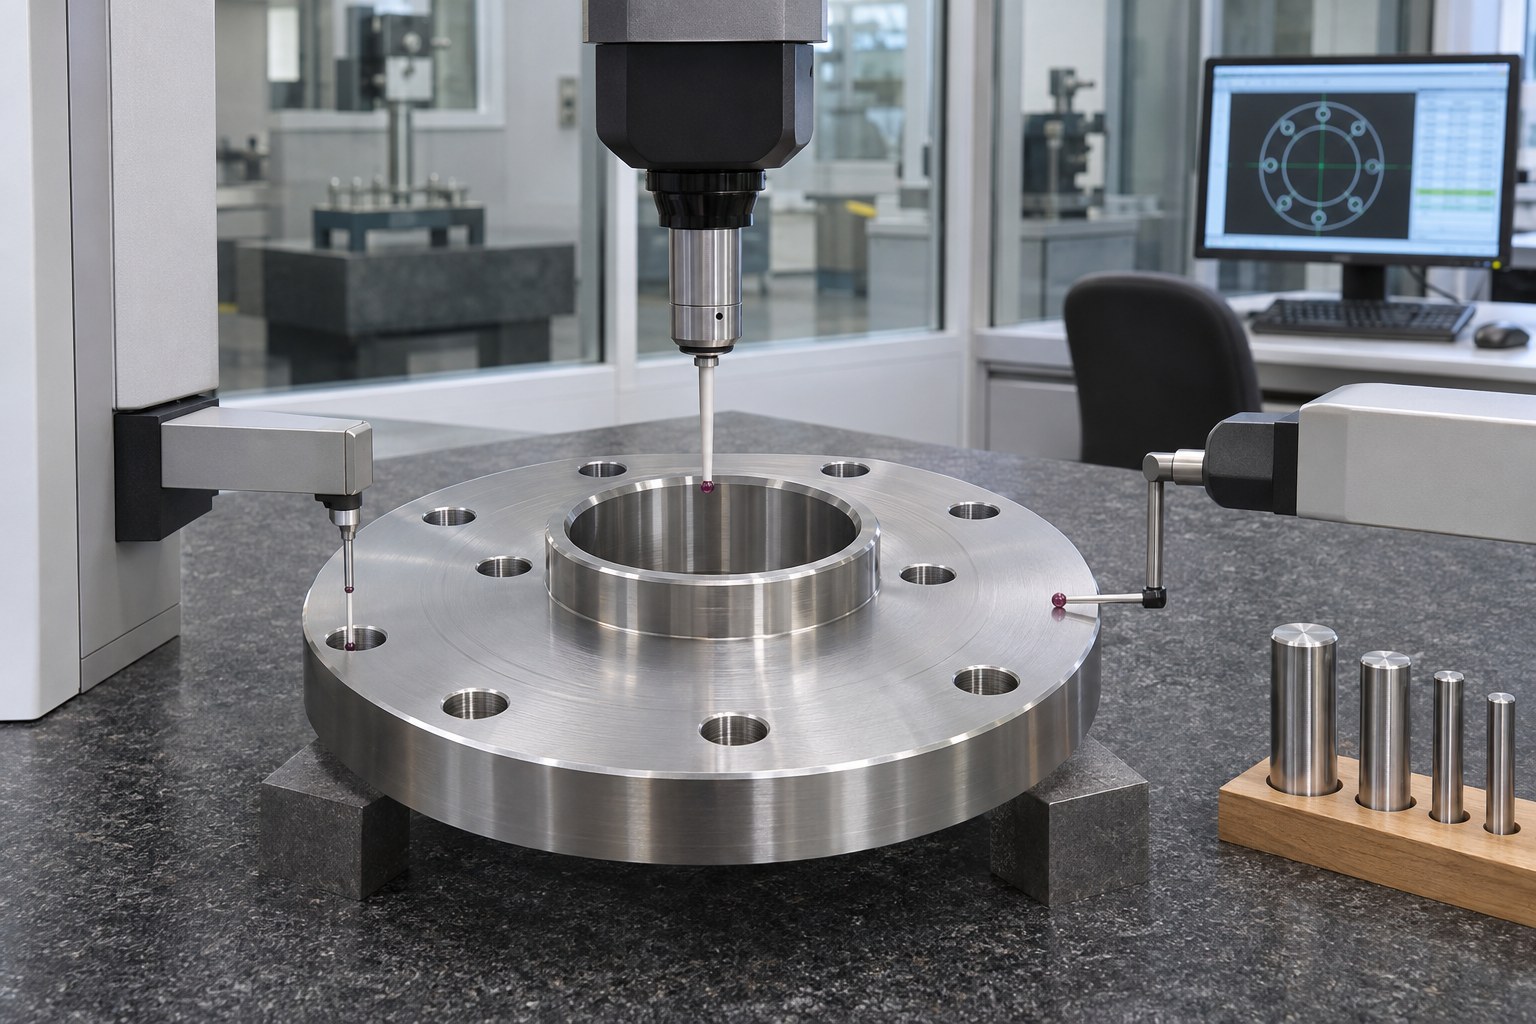
图 2 孔系位置度应相对装配所用的端面和中心基准评价。
去毛刺和锁紧方法影响结果
孔口翻边、止口磕碰和端面颗粒会直接改变接触状态。成品清洁、边缘处理和运输保护应写入工艺。配对试装时使用规定的螺栓、垫片和交叉锁紧顺序,并在锁紧后复测端面跳动,可以区分零件几何问题与装配操作问题。
批量控制应保留配对证据
首件阶段应同时提交尺寸、形位和试装记录。量产时监控止口尺寸中心、孔位置趋势和端面状态,避免某项单独合格而组合失配。若配对件来自不同供应商,双方需要使用同一基准定义和检验口径,变更后重新执行配对验证。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 止口能装入但同轴偏移 | 只控制直径,未控制止口相对基准轴线 | 止口与端面在统一基准下精加工并评价跳动 | 止口尺寸、圆度、跳动和配合记录 |
| 螺栓孔均合格仍无法装配 | 孔系位置度或角向基准不一致 | 用基本尺寸和位置度控制整组孔,并明确角向定位 | 孔径、孔系位置和配对试装报告 |
| 锁紧后端面翘曲 | 端面不平、毛刺或拧紧顺序不一致 | 控制端面平面度和去毛刺,规定交叉锁紧方法 | 端面平面度、接触状态和锁紧后跳动 |
常见问题
螺栓孔可以放大来解决装不上的问题吗
只能在设计允许的边界内调整。盲目放大孔径可能掩盖止口或孔系偏移,并降低连接质量。
止口合格为什么法兰仍然跳动
可能是端面不垂直、止口圆度差、接触面有毛刺,或配对件自身存在误差。
位置度能否用卡尺检查
卡尺可检查孔径和部分孔距,不能完整建立三维基准并评价整个孔组的位置度。
莱图加项目建议
让止口、端面和孔系围绕同一基准体系加工与检测。螺栓负责夹紧还是兼顾定位必须在图纸评审时说清,避免用放大孔径掩盖止口或孔系偏移。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人法兰连接件加工 止口与孔系精度控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
止口负责中心定位时,端面、止口和孔系必须引用同一基准;螺栓孔不能只看孔径和孔距,还要按完整基准体系评价位置度。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://committee.iso.org/standard/66777.html?browse=tc
https://www.iso.org/obp/ui/?_escaped_fragment_=iso%3Astd%3A54915%3Aen
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864