本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文从RV减速机的摆线针轮啮合关系出发,说明齿形、偏心基准、针齿分布和侧隙为什么必须作为组合系统控制。 项目评估时应首先确认:摆线轮齿形不能脱离偏心孔系和针轮组件单独评价,数字齿形、加工程序和测量程序应使用同一版本,并通过配对试装验证整周传动状态。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕RV减速机配合件加工 摆线轮与针轮精度控制整理。对于这类项目,莱图加建议先确认摆线齿形模型、针齿分布、偏心轴承位、修形量和成对检测方法,再确定打样、检测和量产方案。
核心误差来自多特征叠加
RV减速机低速级由摆线轮与针齿啮合,摆线轮还通过偏心机构运动。齿形偏差、针齿直径、针孔位置、偏心量和轴承游隙会共同影响传动误差与接触分布。只把摆线轮轮廓做得很精,却忽略其他特征之间的基准关系,仍可能出现转矩波动。
数字齿形必须版本一致
摆线轮常包含修形设计,理论轮廓并非简单的标准齿形。设计模型、刀具补偿、加工程序和检测软件应使用同一份批准数据。任何修形量或参数变化都要形成版本记录,并同步到测量端,避免生产按新模型加工、检验却仍使用旧轮廓判定。
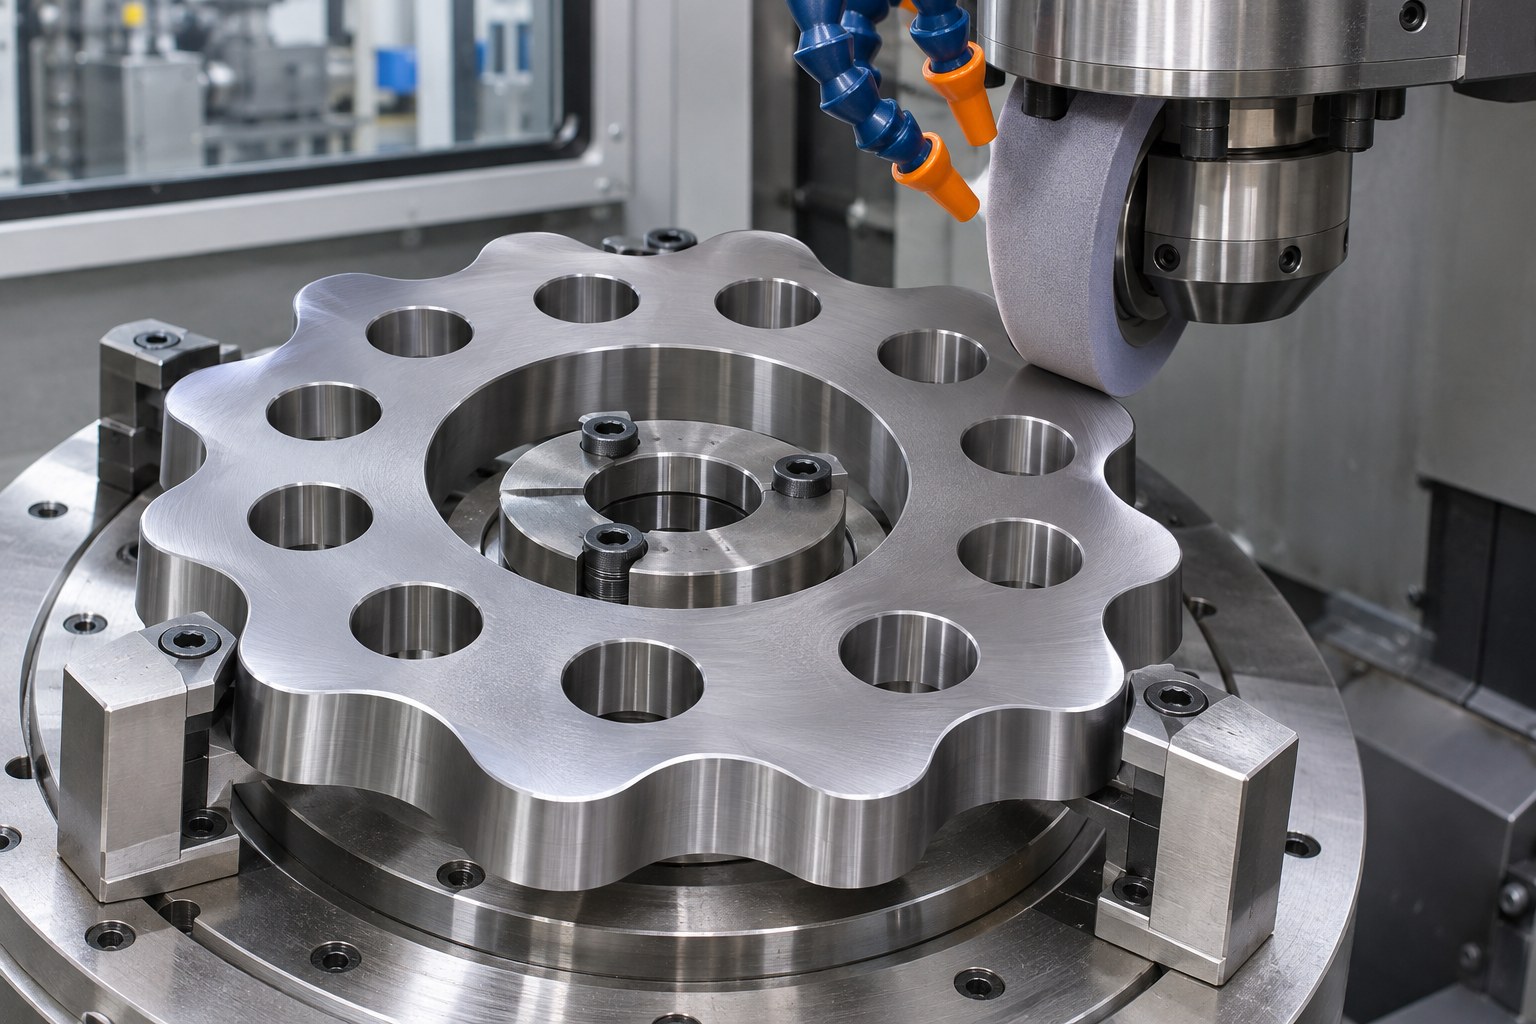
图 1 摆线齿形加工需要与偏心孔系和批准的数字模型保持一致。
摆线轮加工围绕偏心基准组织
轮廓、中心孔、偏心轴承孔和输出销孔之间存在功能关系。毛坯热处理后应先确认基准和变形,再安排轮廓磨削或精加工。关键孔系尽量在高重复性装夹中完成,防止轮廓与偏心基准分别合格却相对位置超差。
针轮精度不只是针齿直径
针轮组件的针齿尺寸、圆度、材料状态以及针孔在壳体中的分布都会改变接触。针孔位置应围绕共同中心评价,壳体圆度和端面状态也要受控。装配针齿后可检查整周径向位置和转动状态,避免仅凭单个针销尺寸放行。
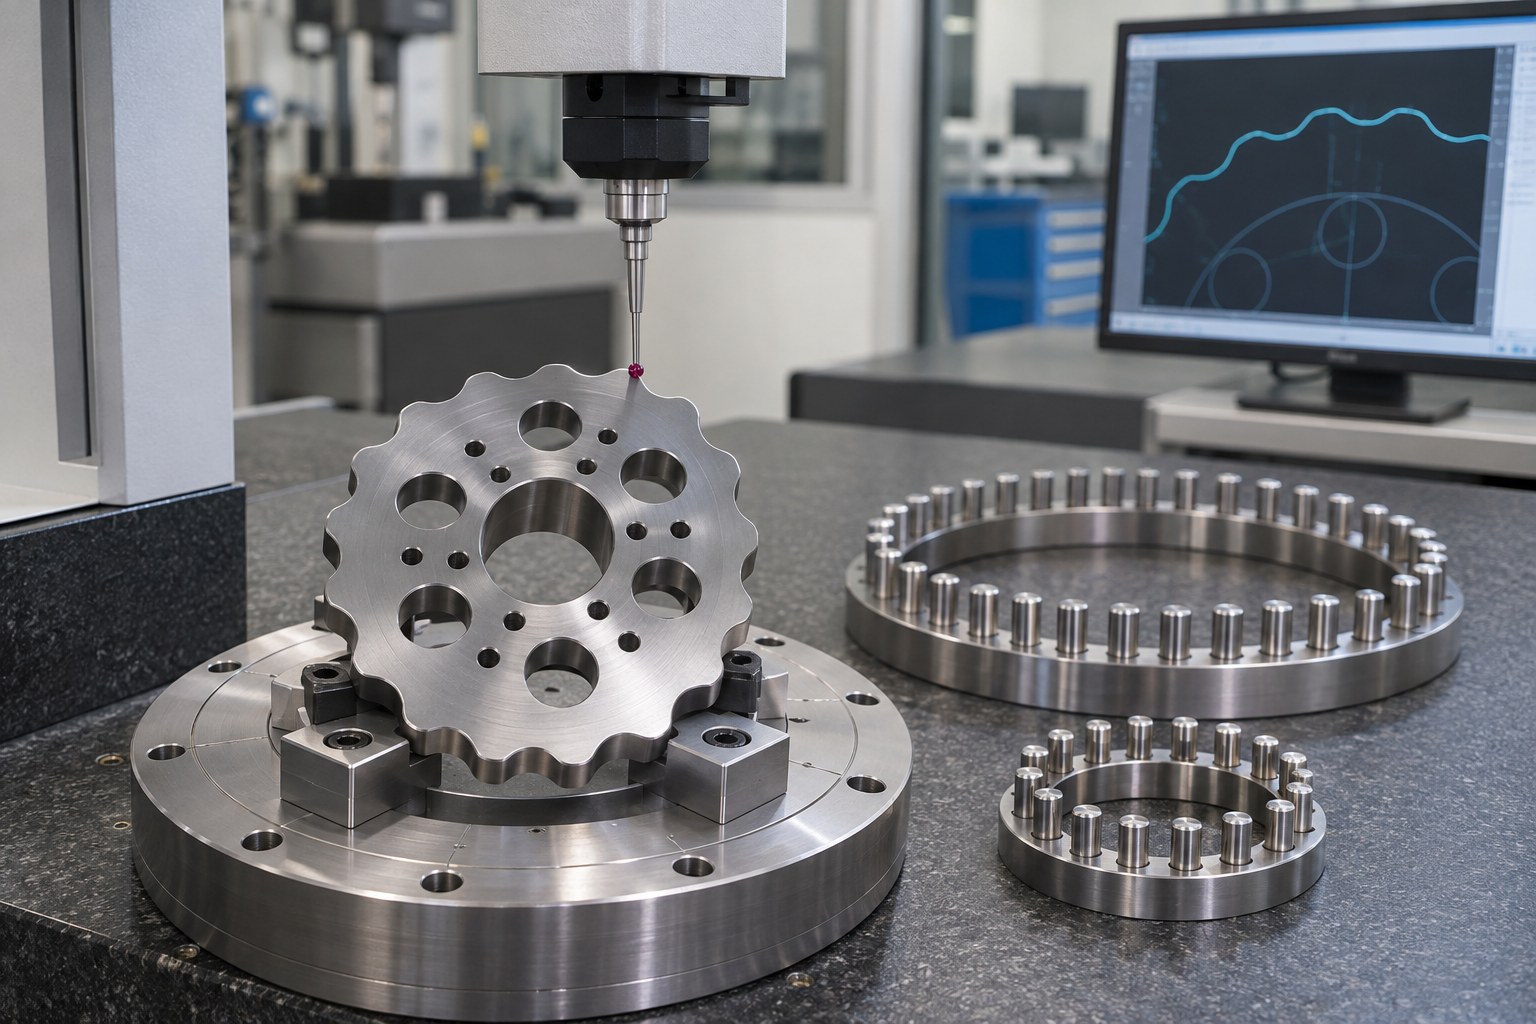
图 2 齿形轮廓、针齿分布和配对状态需要组合验证。
检测要覆盖轮廓和组合状态
摆线齿形可用三坐标、轮廓测量或专用齿轮设备评价,测点密度、拟合基准和滤波设置应固定。单件检测之外,还应使用编号配对的针轮组件检查接触、启动力矩和整周波动。异常时再把传动误差对应到具体齿形区段和孔系数据。
量产控制依赖可追溯数据
批量生产应记录材料、热处理批次、机床、砂轮或刀具状态、测量程序版本和配对编号。控制图可发现齿形或孔系趋势,但不能替代功能试验。若出现噪声或回差变化,应沿零件履历追溯,而不是只更换一项尺寸。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 摆线轮传动误差偏大 | 齿形误差、修形量或偏心基准叠加 | 使用同一数字齿形和测量程序,关联偏心孔系 | 齿形偏差、偏心量和传动误差曲线 |
| 针齿接触分布不均 | 针孔位置、针齿直径或壳体圆度波动 | 统一孔系基准并对针轮组件进行成组检测 | 孔系位置、针齿尺寸和接触印迹 |
| 单件合格但成对装配发紧 | 配合侧隙和修形未按组合状态验证 | 增加配对试装和低速转矩检查 | 配对编号、启动力矩和整周波动记录 |
常见问题
摆线轮外形像花瓣,能否用普通轮廓度验收
可以使用轮廓测量方法,但必须采用批准的理论齿形、明确基准和测量算法。
针齿直径都合格为什么接触仍不均
针孔位置、壳体圆度、偏心量和装配间隙都可能改变接触分布。
单件检测能否替代整机传动误差测试
不能。单件检测用于定位制造误差,组合测试用于验证实际啮合和传动性能。
莱图加项目建议
摆线轮不能只按轮廓尺寸验收,应把齿形、孔系、偏心基准和针轮配合放到同一功能链中。首件阶段保留数字齿形、测量程序和配对试装记录,便于追溯传动误差。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于RV减速机配合件加工 摆线轮与针轮精度控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
摆线轮齿形不能脱离偏心孔系和针轮组件单独评价,数字齿形、加工程序和测量程序应使用同一版本,并通过配对试装验证整周传动状态。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月7日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.mdpi.com/2075-1702/12/8/511
https://qikan.cmes.org/jxcd/EN/10.16578/j.issn.1004.2539.2020.05.016
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864