【本文摘要】先写清压头允许偏转的方向、行程和复位条件,再分别约定接触面的单件几何与带配套件的装配复核。莱图加建议,浮动压头精密零件加工要把实际接触位置、配套座和受限空间交给供应商评审。
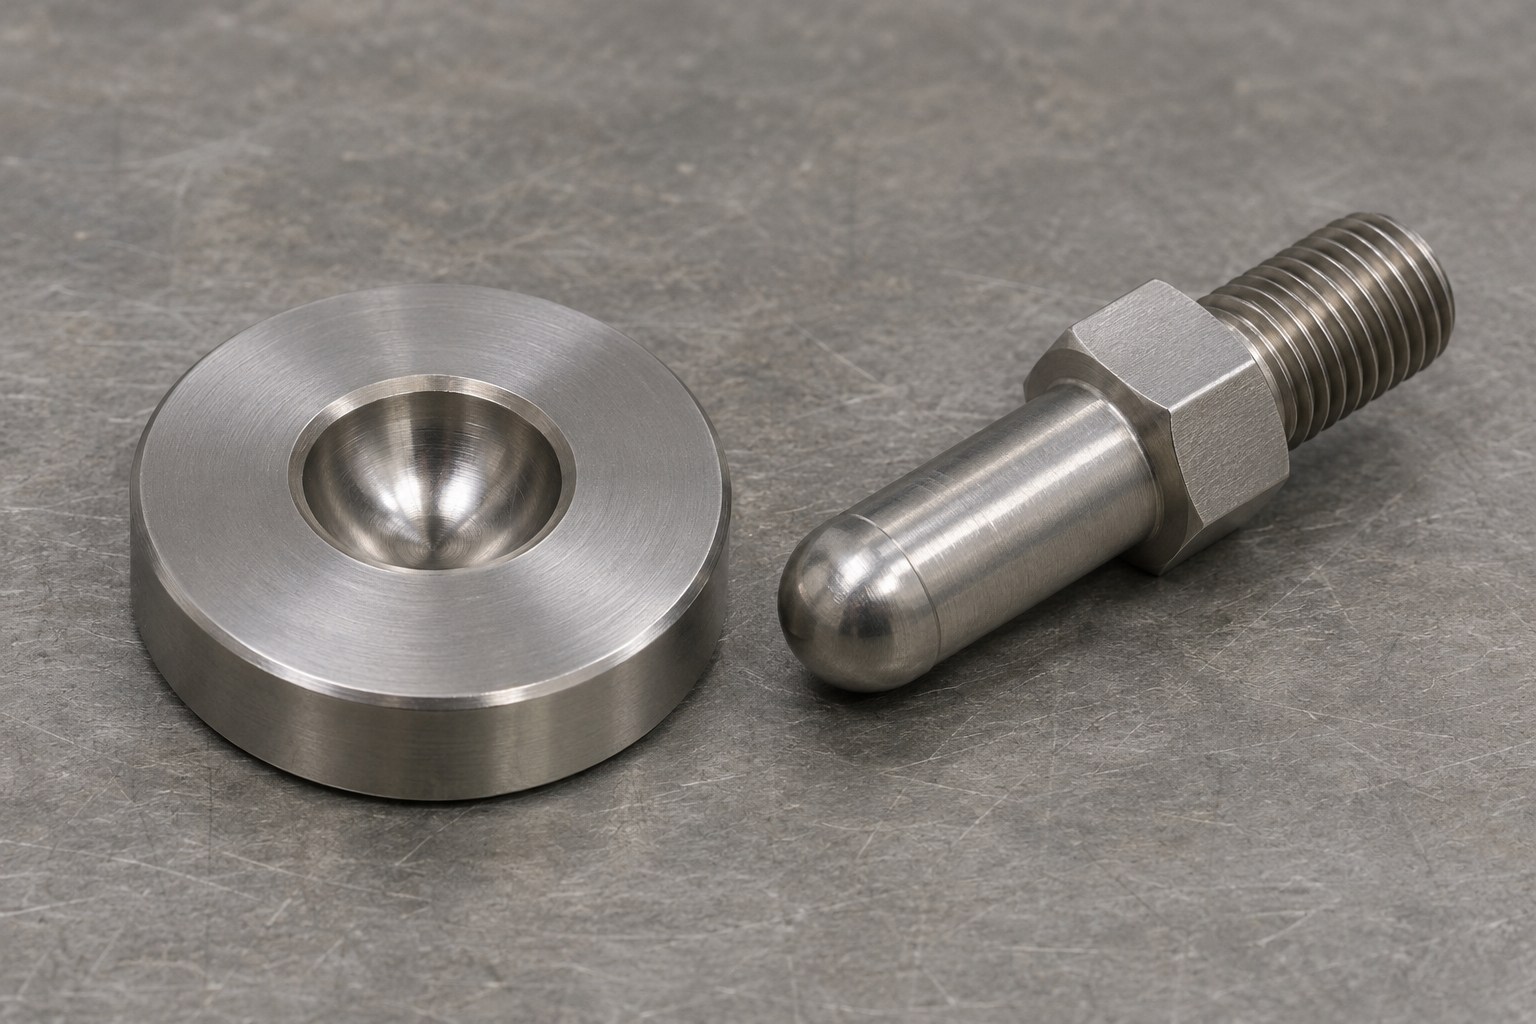
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
先界定为什么要让压头浮动
设备上可能用可偏转的压头贴合有角度变化的工件,也可能用它容纳局部装配偏差。设计应明确浮动用来适应哪一种变化,是否要求在卸载后回到规定位置,以及哪些方向仍需要限制。采购应取得对应的装配简图,标出连接杆、承座、压头接触面、固定件和边界。
压头附近如果有导向孔、挡圈或保护罩,应同时给出这些部件的装后位置。压头单独放在台面上能够摆动,装进座体后可能因局部接触而受限。可先将预期的中间姿态和规定偏转位置标在图中,让设计方确定需要在哪些位置核对接触、避让及可重复复位。
把接触面尺寸与浮动条件分别验收
接触面直径、轮廓、边缘及相对连接接口的位置可根据图样量测。配套承座的几何、紧固或保留方式,则会影响压头可达的位置。GB/T 1958—2017的公开目录涵盖几何公差检测与验证。可以用它核对图纸引用的主题与版本,具体接触面的判据、允许的摆动和装配验证方法应由设备方给出。
若接触面要求可替换,应把可换头编号、固定方式和拆装边界写入资料。需要压头接触工件时,应说明工件接触区、批准的代表件、是否允许压痕,以及检查发生在静态还是规定动作中。带载验证、寿命和设备性能由设备方按项目条件组织。
采购报价用同一套工况比较
| 采购项 | 询价需确认 | 交货复核 |
|---|---|---|
| 压头本体 | 接触面、连接接口及材料 | 面形、边缘和定位尺寸 |
| 配套承座或连接杆 | 对接图号、紧固件及来源 | 装配界面与配件状态 |
| 静态摆动复核 | 规定姿态、允许范围与止挡 | 实际可达位置和相邻净空 |
| 代表工件试配 | 批准工件、姿态与接触区域 | 接触位置及复位状态 |
| 整机验证 | 设备条件和验证责任 | 设备方记录规定动作 |
可以按压头单件、带座体供货或带代表件试配逐项询价。供应商若仅交付本体,应明确承座和装机复核由谁负责。需要带件试配时,采购可约定代表件编号、装配方向和检查记录,并说明是否要在各规定位置复查。由谁保存代表件也应提前确定,便于后续补单。
首件偏转不足或接触偏移怎样核对
先记录异常发生的偏转方向、紧固状态和接触位置,保留所用压头、连接杆和座体编号。若未安装时活动正常、装入后发紧,可分别检查止挡、保留件及周边净空。若只有接触工件时发生偏移,应同时核对工件支承和压头姿态,避免只按压头外形判断原因。
未经设计确认加大间隙、修磨接触面或改动止挡,可能改变定位和有效行程。需要调整时,应保留原状态,并由设计方给出允许的修改范围。改后检查规定偏转、复位及受影响的接触位置。若项目里有多种不同工件,应说明首件条件覆盖了哪些组合,未覆盖的由设备方决定后续复核。
到货和补件应保留配套关系
莱图加公开提供精密零件加工与小批量非标定制。询价可提交压头、承座和连接杆图样、有效摆动方向、目标接触区及批量。若采购不需要带工件试配,可要求本体尺寸记录及交付状态明确,同时把设备侧复核留给使用方。
包装时保护接触面及配合处,并记录压头和座体是否配套发货。补件采购先查接触面是否改版、连接杆规格有无变化、原承座是否有磨损。若多种外形相似的压头用于不同工件,可按图号和设备位置分装,到货核对时先确定配套关系,再按条件验收。设备改了止挡或工件姿态后,采购应让设计方重新确认哪些条件可以沿用。
若压头用于多工位设备,采购可将各工位的摆动方向、配件号和接触面形状列成对照单。首件验证只覆盖所用组合,备件补货时应能看出哪些工位可以互换。使用方如需反复更换压头,可在确认记录中注明更换所需工具、连接件拆卸方向以及是否需要重新设置止挡,避免把维护步骤留给现场临时判断。交货前可核对未装状态的保护方式,确保装配前能找到对应配件。
常见问题
只看压头能摆动可以接收吗?
答:还要核对摆动方向、可达位置、复位条件和指定的接触区域。
报价需要提供整个设备吗?
答:按图加工可先提供本体和对接图。需要装配试配时应提供规定配套件或批准检具。
能把压头摆动范围留给现场调整吗?
答:可由设计方批准调整区域和条件,并在订单明确由谁设定与复验。
换了接触头要重新检查吗?
答:先核对接口、面形和工件状态,再复验受影响的接触位置及行程。
到货可以把压头与承座分别入库吗?
答:按采购规定执行。配对使用的应保留对应编号,便于装配和复核。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716