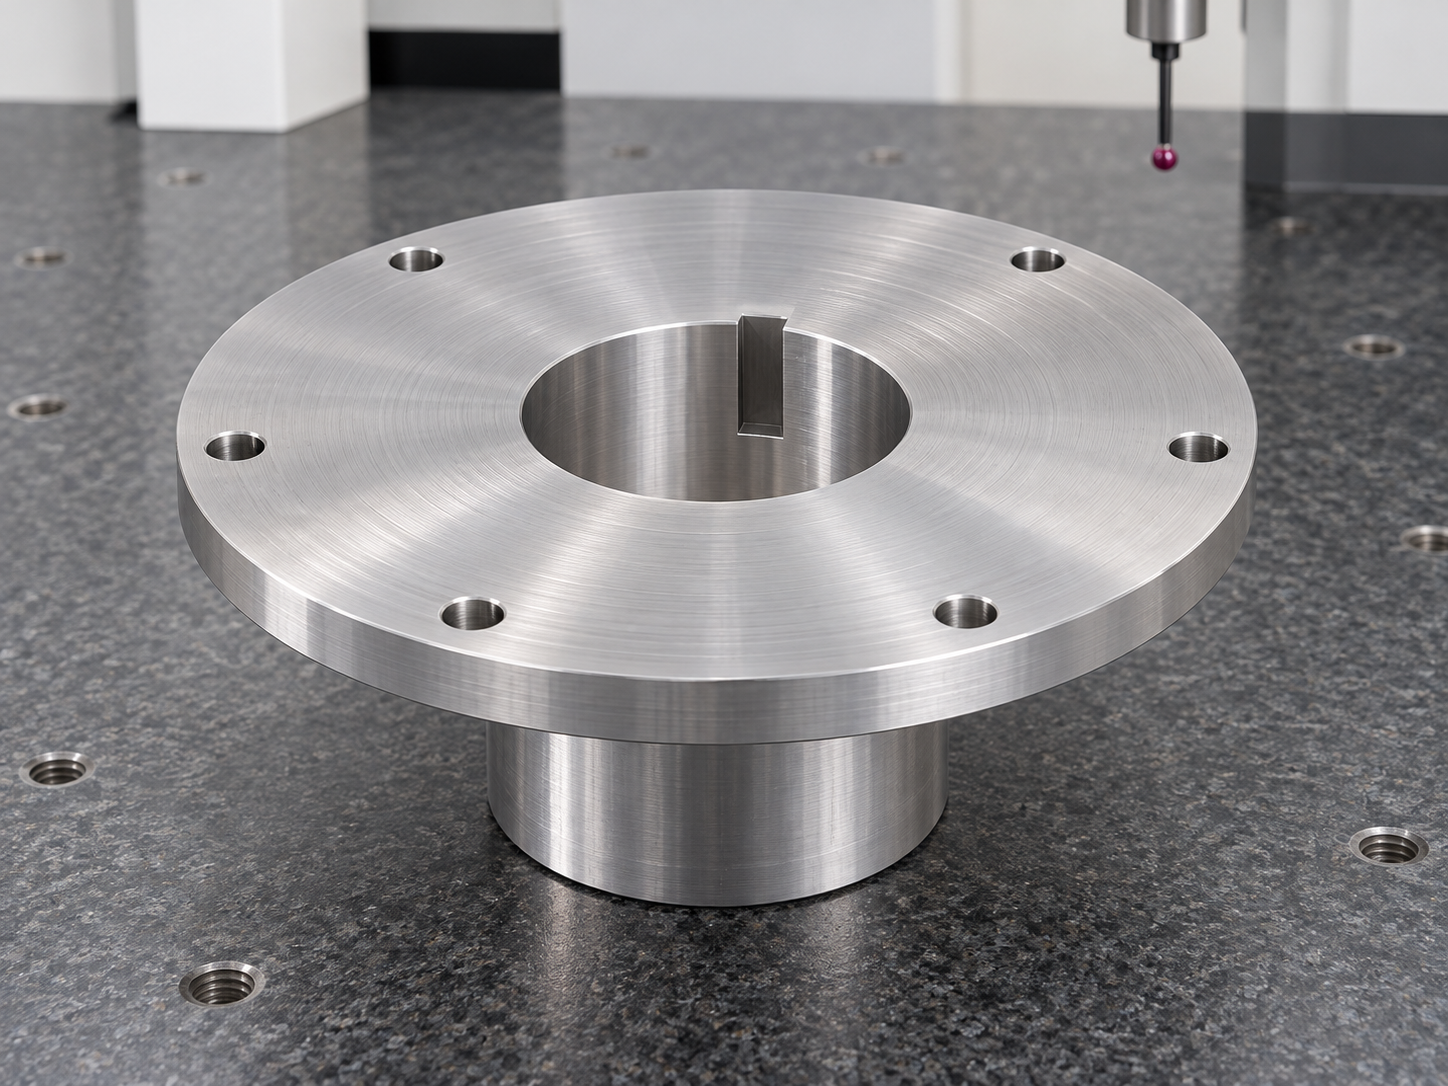
医疗自动化设备中的旋转连接与传动单元,需要在有限空间内兼顾轴向安装、角向定位和连接刚性。带键槽法兰套由圆形法兰与下部圆柱套体组成,中心贯通内孔带有矩形键槽,法兰周围分布安装孔。这类零件不仅要求孔径适配,还要协调键槽方向、安装端面与套体轴线。加工路线应围绕完整装配关系制定,使转矩传递和重复定位具有稳定的几何基础。
一、区分回转定位与角向定位
中心孔及配合外圆承担回转定位,法兰端面决定轴向位置,键槽则约束与配套轴的角向关系。工艺评审应明确这些特征各自的作用,不能仅以外观同心判断整体精度。若法兰孔系与键槽存在方向要求,应将角向零点纳入加工和检验文件。车削、键槽加工及孔系加工尽量沿用关联基准,避免每次转序各自找正后产生难以追溯的偏差。材料及处理方式根据工作条件确认。
二、法兰与套体的车削顺序
大直径薄法兰与较小直径套体连接,夹紧时容易出现端面受力不均或套体局部变形。粗加工先建立端面与回转基准,并给内孔、配合外圆及安装面保留合理余量。精加工应关注法兰厚度、根部过渡和内孔轴线,装夹支撑避免只压住法兰外缘。翻面后复核基准接触和端面跳动,清除夹具中的残屑;精车完成后再检查自由状态,区分夹紧偏差与真实形状误差。
三、内键槽加工与孔系方向衔接
内键槽可按结构、材料和批量评估插削、拉削或适用的精密切削路线。加工前检查刀具通过空间和退刀位置,避免在内孔边缘留下台阶或损伤已完成的孔壁。槽宽、深度和槽底形状应与配套键及轴相匹配,不能仅凭键能够塞入判断合格。法兰安装孔统一定位加工,对有方向关系的孔系将键槽基准一起复核。去毛刺重点覆盖槽口、孔口与法兰根部,但不改变有效配合尺寸。
四、内孔、键槽和端面联合检测
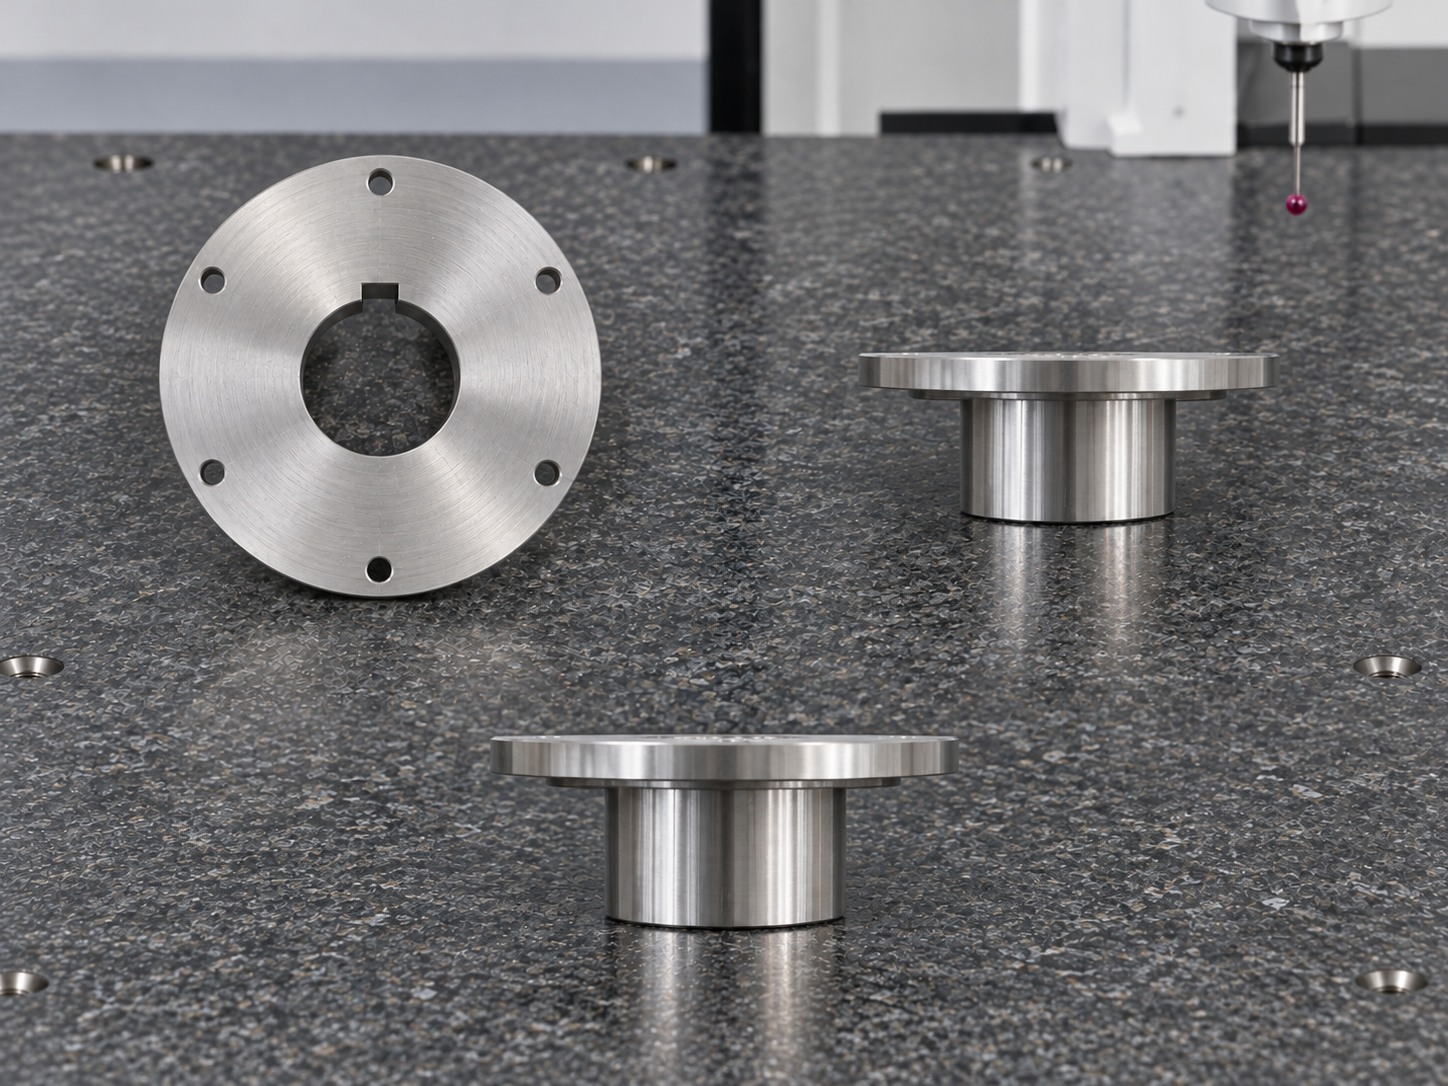
内径量具用于检查孔径及局部变化,三坐标用于关联安装孔、端面与轴线位置,键槽尺寸结合适用量具或轮廓方法复核。对关键接触面还需检查平面与跳动,不能把各项尺寸独立合格等同于装配关系合格。试装时确认轴孔接触、键的侧向配合、法兰贴合和紧固后的转动状态。若出现卡滞,应分别回查孔径、键槽方向和端面偏斜,不通过强行敲入或过度打磨消除问题。
五、表面保护与批次追溯管理
内孔和键槽清洁后应检查残屑、锐边及工具碰伤,安装端面采用防擦伤措施。表面处理前明确遮蔽区域或处理余量,防止膜层使配合变紧;处理后的关键孔和端面按要求复测。包装时保护套体与法兰,避免利用内孔穿绳搬运造成划伤。批量生产保留刀具状态、零点设置、首件测量和试装记录,后续批次沿用相同检验条件,便于区分刀具磨损、装夹变化与处理变形。
法兰套的制造质量体现在孔、槽、端面共同形成的装配关系。将回转基准与角向基准贯穿制造和检测全过程,可以减少重复拆装中的位置变化。用于医疗检测或实验室自动化机构时,还应把清洁、防腐及维护要求与整机设计衔接,具体负载和运行条件由设备方案验证。
常见问题 FAQ
1、内孔和键槽为什么要关联检查?
孔决定回转位置,键槽决定角向关系,两者偏差叠加可能造成装配偏斜或配合不均。
2、键能插入是否代表键槽合格?
不能。还要检查槽宽、深度、方向及接触状态,避免松动、局部顶紧或槽底干涉。
3、法兰薄而套体长时怎样装夹?
根据受力选择贴合支撑和适当夹紧区域,避免单独压紧外缘,并在松夹后复查形状。
4、安装孔需要参考键槽方向吗?
若设计规定两者角度关系,就要采用统一角向基准;没有要求时也不应擅自增加约束。
5、表面处理后重点复测哪些部位?
复测内孔、键槽和安装端面等关键接触部位,确认膜层及处理变形未破坏配合关系。
有零件加工需求扫一扫,唐经理:17706216422