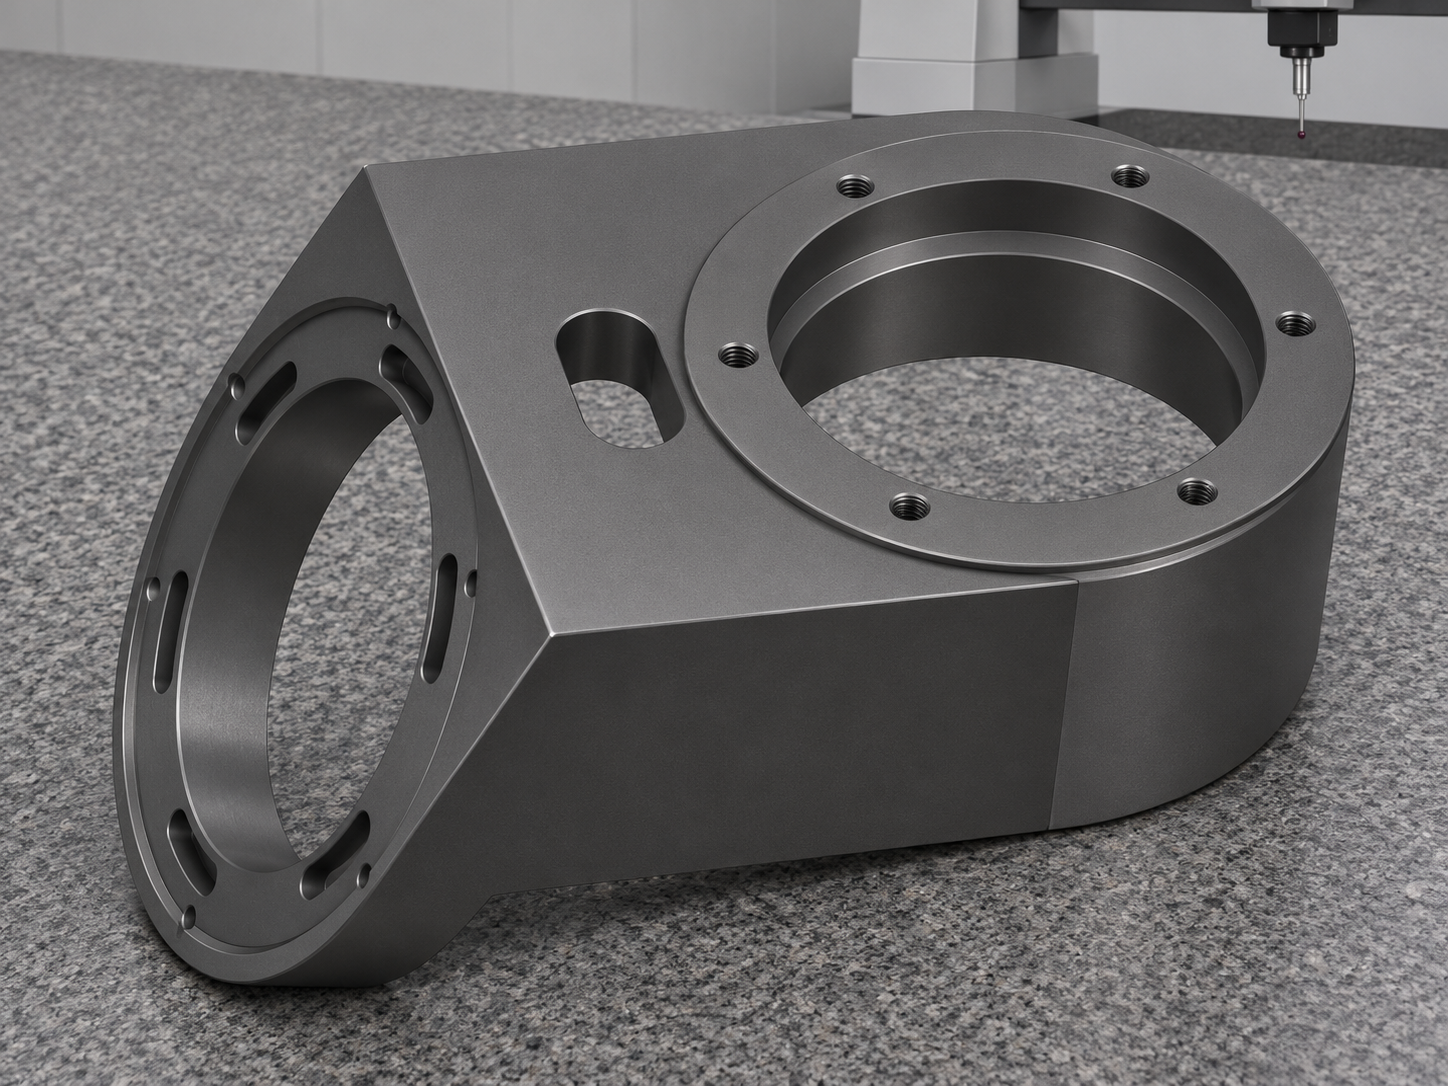
医疗设备的紧凑转接位置有时需要在同一件支架上连接两个方向不同的安装面。这件铝合金支架上端为带台阶的大圆孔,另一端为带六处贯通弧槽的斜法兰。两端由带长圆让位口的短桥相连,底部开放。加工难点不在于分别铣出两个圆孔,而在于加工、翻面和表面处理之后,两个安装面及其孔槽仍能在同一装配关系下对位。
一、审图:区分上端圆孔和斜法兰的功能面
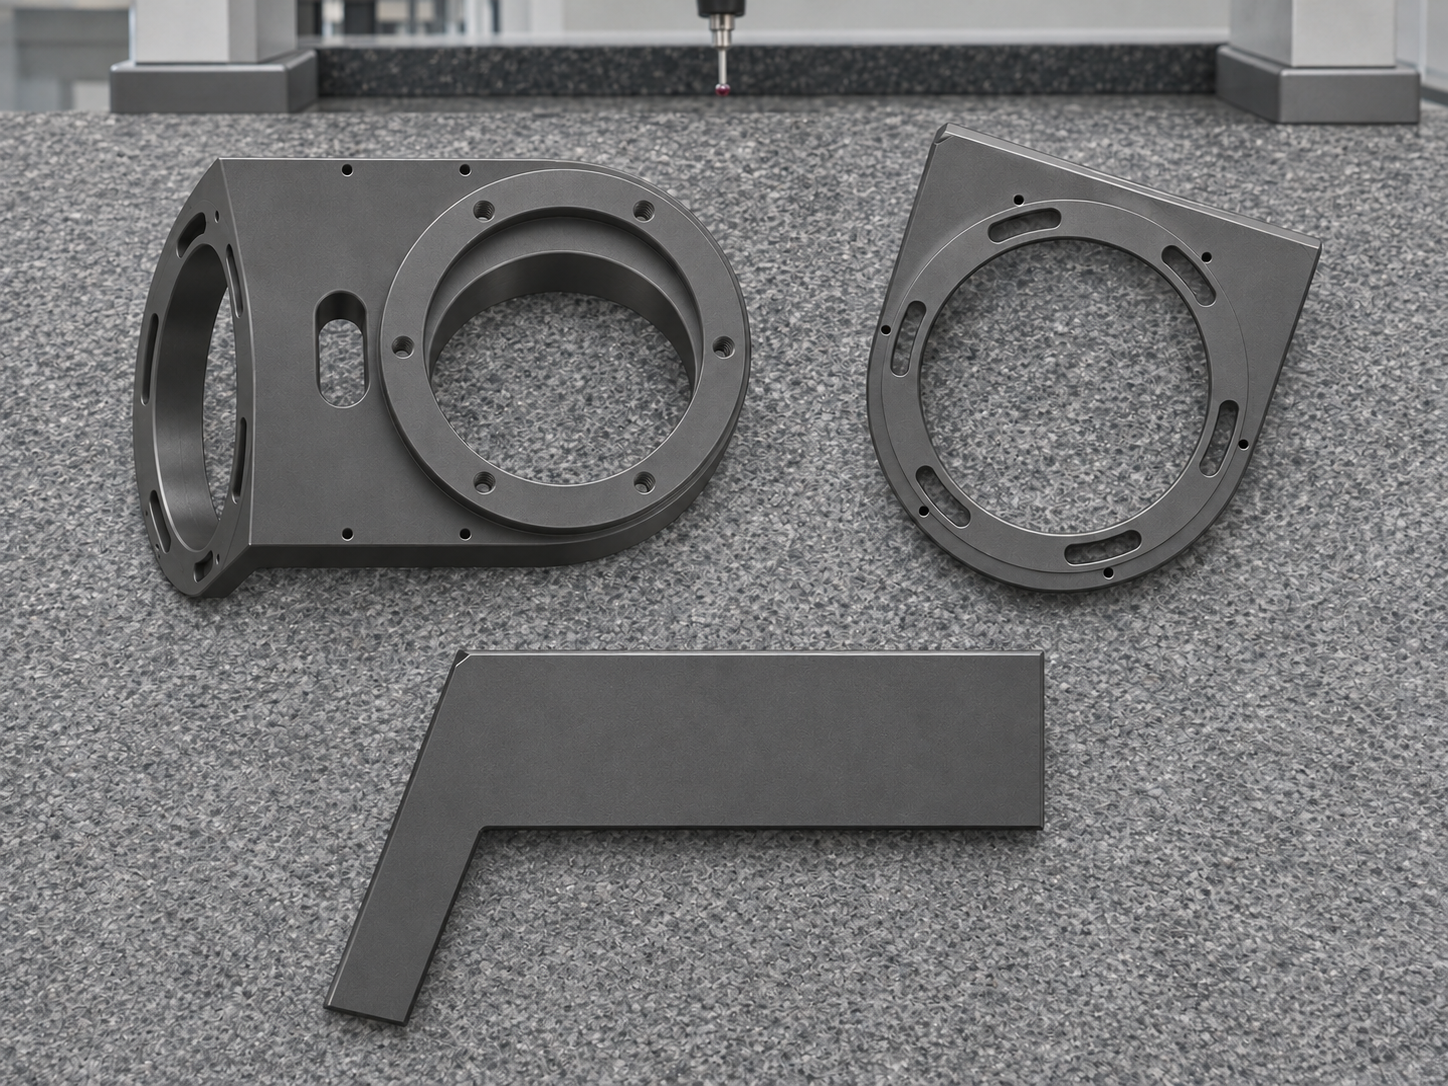
上端圆孔内有台阶,其有效孔段用于定位时,不能用外缘或孔口倒角替代定位圆。孔周的小孔与中间的长圆让位口也有不同用途,应分别检查。另一端的大孔和六处弧槽位于斜面上,验收时应在斜法兰自身的坐标内判断槽位,不宜从俯视投影直接量槽宽或角向间距。工艺评审先把实际贴合面、定位孔段和紧固位置分开,确认配套件怎样落座,再确定加工基准。
二、装夹:先建立平面基准,再转到斜面
可先在刚性较好的毛坯状态加工参考平面和临时定位面,粗开内腔与两个大孔,给关键孔壁、台阶和斜面留出精加工余量。开口逐步形成后,不宜把夹紧点移到薄壁或长圆口边缘。加工斜法兰时,可用倾斜夹具或带回转轴的机床重新找正,将上端基准平面和定位孔轴传入斜面工位。转位后先复查角度和贴合,避免仅按机床读数进刀,直到试装才发现实际支承有偏差。
三、加工:弧槽、螺纹孔和长圆口分别控制
弧槽应沿斜面本身加工,先确认刀柄是否会碰到短桥,再检查槽底是否完全贯通、两端是否留下残料。斜法兰上的小孔要与弧槽区分,不能因为外观接近就共用孔深或去毛刺要求。桥上的长圆口需关注有效开口和背面交接处;加工后清理孔底、槽口与内腔切屑,保留原定台阶及接触边界,避免为了去掉毛刺而改变槽口宽度。
四、检测:在同一装夹下比较两组安装特征
三坐标检测可用约定平面和上端有效孔段建立工件坐标,避开倒角及圆孔台阶边缘采点。再测斜法兰贴合面和大孔,复核斜面角度及两组孔轴的相对位置。弧槽在斜面局部坐标内检查有效宽度、端部轮廓和角向分布;有必要时从背面确认贯通。若在槽口测得合格、紧固件仍无法顺利通过,先检查内侧毛刺和槽壁偏斜,不能只根据开口尺寸判定配装。
五、表面处理与试装:复核孔口和实际落座
硬质阳极氧化前应确认定位孔、螺纹及贴合面的处理要求和遮蔽范围,膜层余量按图纸及配合要求确定。处理后先清理遮蔽残留,再检查关键孔段和贴合面。试装时,让配套件在未施加明显外力的情况下先落座,再逐步紧固,检查紧固件在弧槽内是否顺畅、短桥是否干涉。若必须用螺钉把两个面拉合,应回查斜面角度、孔组位置和毛刺,不能以强行装入作为合格依据。
小批量复产时,首件可记录转位找正方法、定位孔采点区、弧槽通规检查和表面处理前后的关键尺寸。若紧固件只在某一处卡滞,先看对应弧槽的实际通道;若整圈都偏向同一侧,优先复核坐标转换、孔轴关系和配套件基准。把这两种情况分开,有助于避免不必要的修槽。
莱图加可为此类支架评估多方向装夹、斜面孔槽加工和检测。询价时提供两个安装面的装配基准、需遮蔽的功能面及验收条件,有助于明确首件检查项目。
常见问题 FAQ
1、为什么不能在俯视图上直接测弧槽宽度?
弧槽位于斜面上,投影会改变读数,应按斜法兰自身坐标测量。
2、上端圆孔应在哪一段取点?
以实际定位孔段为准,避开倒角和台阶过渡。
3、两处大孔分别合格就可以交付吗?
不一定,还要核对两孔轴及安装面的相对位置。
4、阳极氧化后要复测哪里?
优先复测影响落座的孔段、贴合面,以及有配合要求的槽口和螺纹。
5、试装卡住可以直接扩大弧槽吗?
不宜,应先排查毛刺、角向偏差、斜面角度和配套件尺寸。
有零件加工需求扫一扫,唐经理:17706216422