医疗设备内部的小型薄框,既可能承担间隔作用,也可能为配套部件保留通行窗口。零件虽然轻薄,两个面的功能却不一定相同。本案例围绕一件圆角方形薄框展开:内窗位置偏置,一面较为平整,另一面带内侧台阶和四角局部圆弧让位。加工应先分清接触方向,再把窗口、台阶与外周放在同一套基准中管理。
一、识别双面差异:窗口不在几何中心
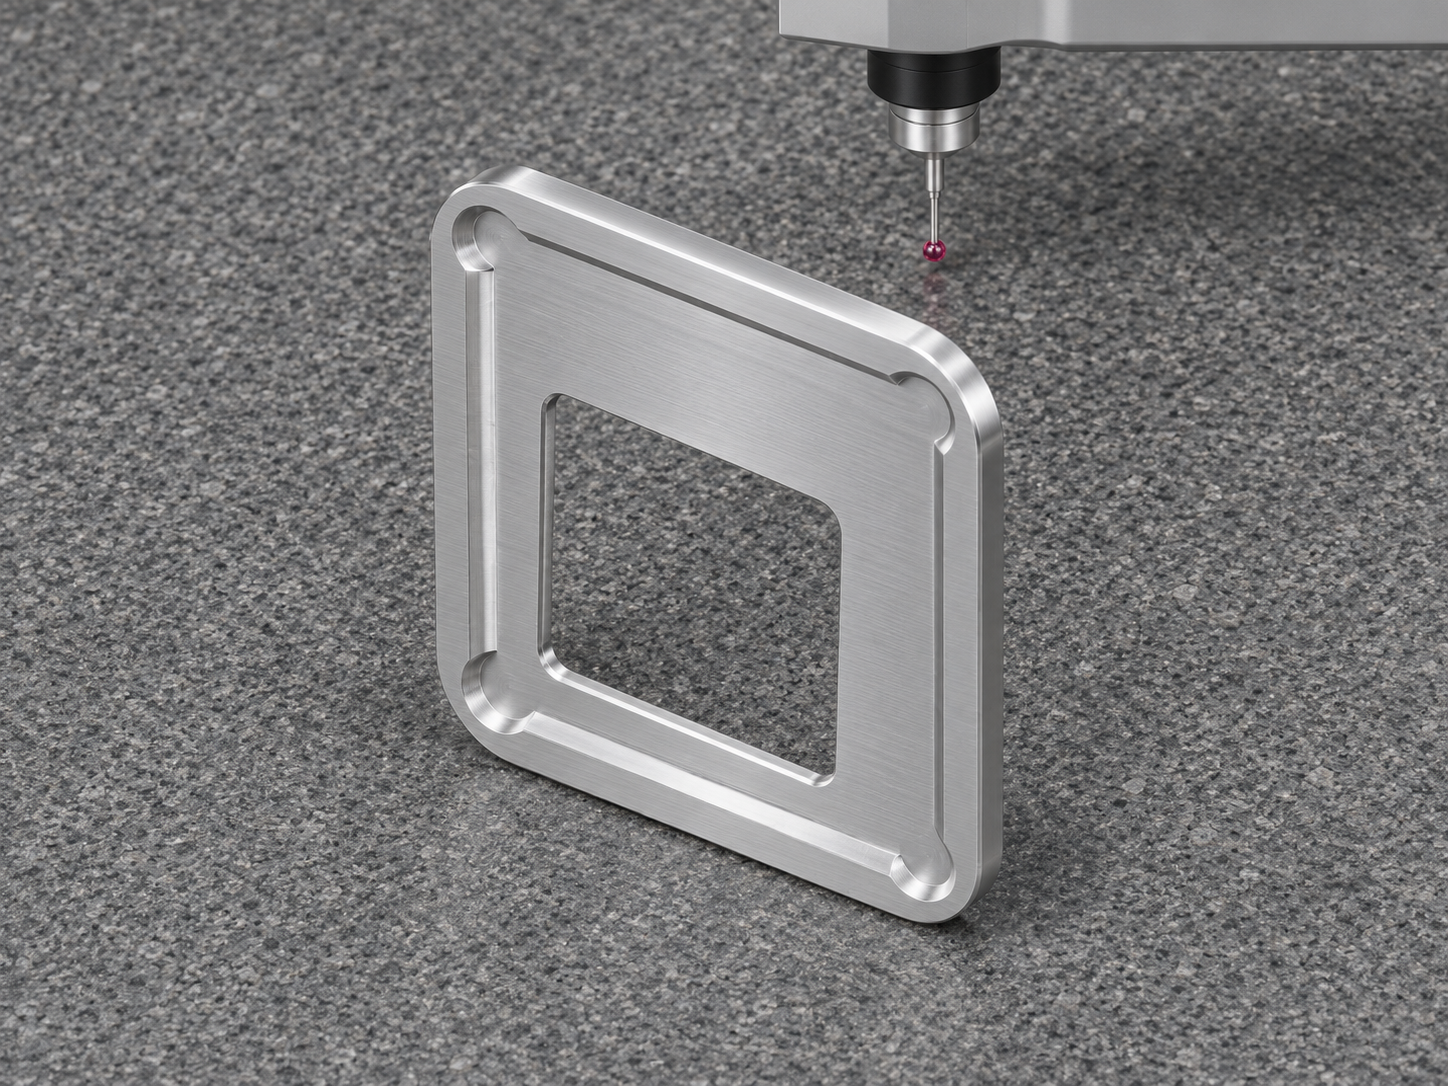
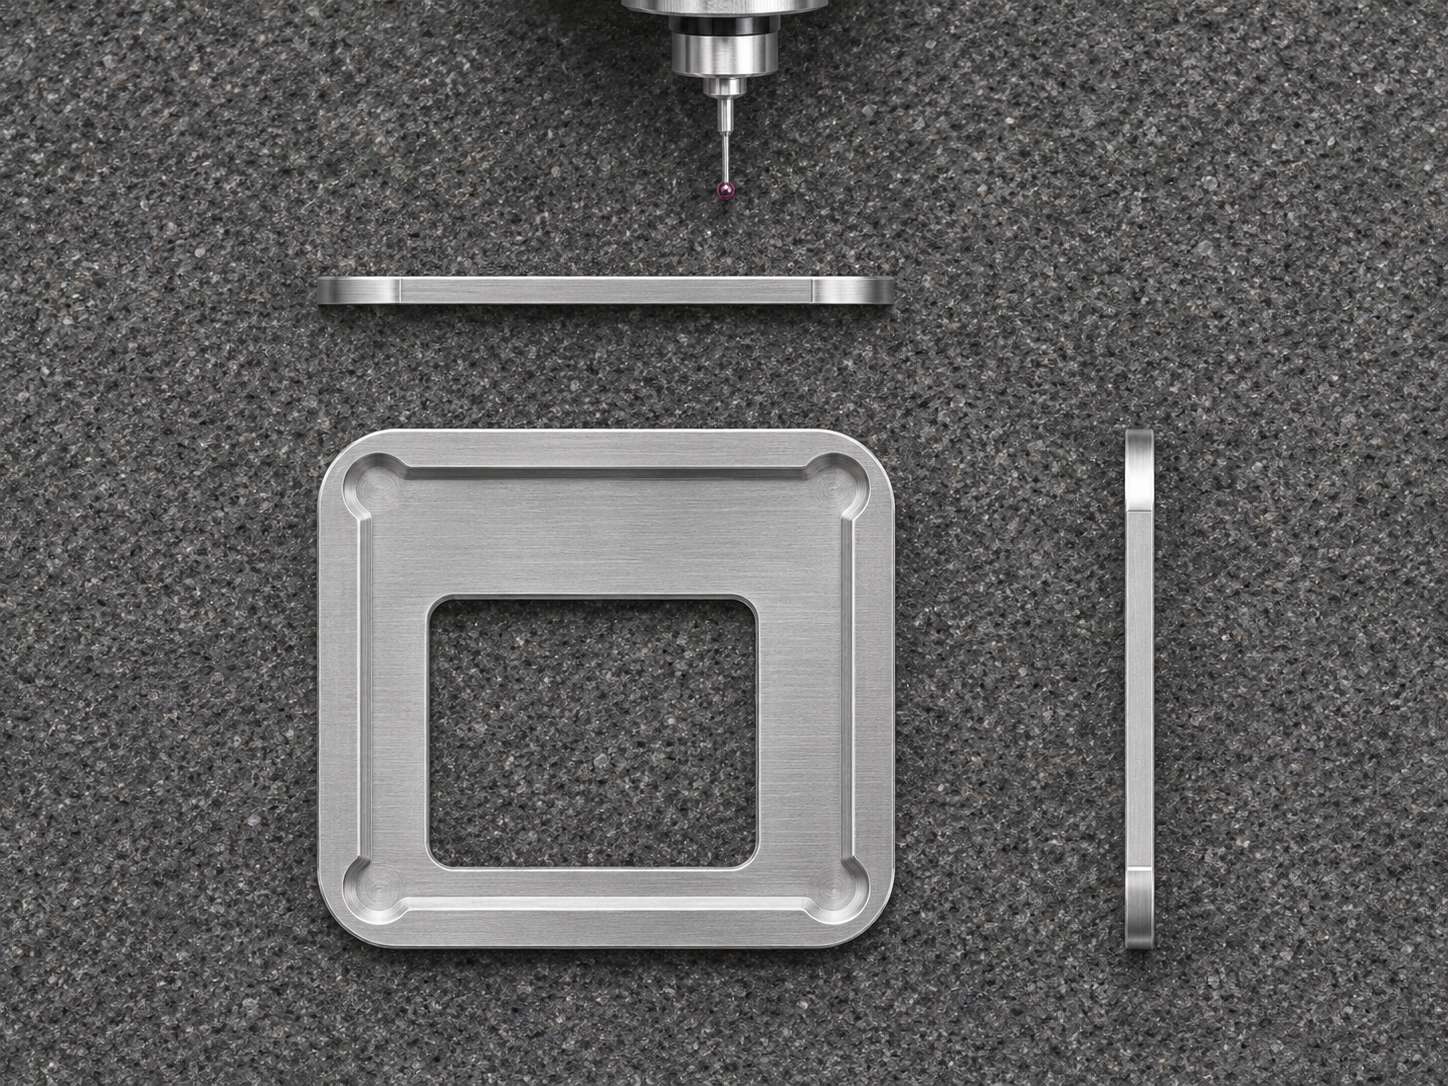
零件外周近似圆角方形,贯通内窗向一侧偏移,因此相对的两段边框宽度不同。背面内侧保留台阶轮廓,四角有扩大过渡,不能当作普通平垫框处理。评审时先确认哪一面与配套件接触、哪一段边负责找正,台阶用于承托还是避让。窗口四边、内角和角部让位应分别明确要求,避免只测外形长宽就忽略实际配合关系。
二、薄框装夹:不让窄边承担主要压紧力
薄框开窗后刚性下降,偏置窗口还使各边受力并不均匀。工装可优先利用较宽边和稳定接触区提供支承,压紧位置避开长距离悬空的窄边。根据材料与设备条件评估吸附、软夹持或辅助垫板,不能将一种工装直接套用。粗加工后卸夹观察板形,再确定精修余量;翻面前清理定位接触面,防止颗粒将薄框垫起后形成错误的台阶高度。
三、轮廓加工:台阶与四角过渡连续衔接
加工顺序应兼顾贯通窗口前后的刚性变化,先保留必要连接和余量,再精修内窗与外周。背面台阶的深浅关系需要与剩余厚度一起控制,四角扩大圆弧不应被简单清成直角。进入窄边和角部时避免突然增大切削负载,检查让刀、接刀痕和局部过切。去毛刺只能去除锐边与残屑,不能靠手工扩大窗口、磨平台阶或改变角部轮廓来解决装配问题。
四、关联检验:两面轮廓回到同一坐标
三坐标检验可关联外周、内窗偏置和台阶位置,建系时保留明确的正反面及方向。薄厚方向空间有限,应评估测头尺寸、触测力和角部可达性;探针难以到达的窄区,可配合影像或轮廓检查。板面状态与台阶高度分项记录,并说明检验时的支承条件。不能只在某一条直边取几个点,就认定全部窗口与四角过渡合格;也不宜在翻面后各自独立找正,丢失双面关系。
五、试配与防护:按约定方向放入配套件
首件试配时先用明确的正反面和窗口方向轻放配套件,观察是否卡角、悬空或在台阶处碰触。若平面能贴合但装入过程发紧,应核对进入路径和局部轮廓,而非立即扩大内窗。材料和后处理要根据实际使用条件确认,表面层对窗口间隙的影响需提前评估。清洗后检查四角过渡与台阶根部残屑,周转采用平面承托、分层隔离,避免只捏住一段窄边提拿。
重复生产时,可保留台阶侧与平整侧的独立检验项目,并用同一方向说明连接两面的测量结果。若某角试配异常,先检查该角的局部毛刺和轮廓;若整个窗口均有偏向,则回看建系、翻面定位和刀补。不要用反复打磨配套件的方式掩盖薄框尺寸问题,修正前应明确影响范围与复检项目。
莱图加可针对偏置窗口薄框评估装夹、双面加工与轮廓复核。提供配套件、接触面说明和允许间隙,有助于把薄框验收落实到实际装配关系。
常见问题 FAQ
1、为什么小薄框仍需要区分正反面?
两面台阶及接触关系不同,反装可能改变支承高度或产生局部干涉。
2、外周合格能代表窗口位置正确吗?
不能。需要检查窗口相对外周基准的偏置及各边宽度关系。
3、四角扩大圆弧可以省略吗?
不能自行删改,它可能涉及配套避让和加工过渡,应按确认轮廓完成。
4、薄框窗口发紧能直接打磨吗?
先排查毛刺、板形、方向及局部轮廓,确认原因与允许修正范围后再处理。
5、询价时提供什么最有帮助?
建议提供配套轮廓、装入方向、关键接触面、间隙要求及首件验收口径。
有零件加工需求扫一扫,唐经理:17706216422