医疗设备支撑和位置调节机构常使用套类零件引导运动、限制安装高度或连接配套组件。阶梯调节套带有贯通内孔,外形由上端短颈、圆形法兰、长圆柱段和下端缩径段组成,法兰与筒体侧面分布不同方向的孔。这类零件的难点不在某一段外径,而在多段轴线、端面位置及交叉孔边缘的协调。制造时应避免多次找正带来的偏心,并为深处清洁和检测留出明确方法。
一、按导向与安装功能划分基准
先识别内孔是导向面、连接面还是避让空间,再确认各段外圆与法兰端面的装配作用。内外圆之间的轴线关系直接影响调节机构的接触状态,法兰端面则关系到安装高度和受力方向。对孔系存在角向要求的结构,应明确法兰孔与径向侧孔的对应方向。工艺与检测采用同一基准逻辑,不能在不同转序中分别选择最方便的外圆作为独立零点。装配余量和清洁要求也应在首件前确认。
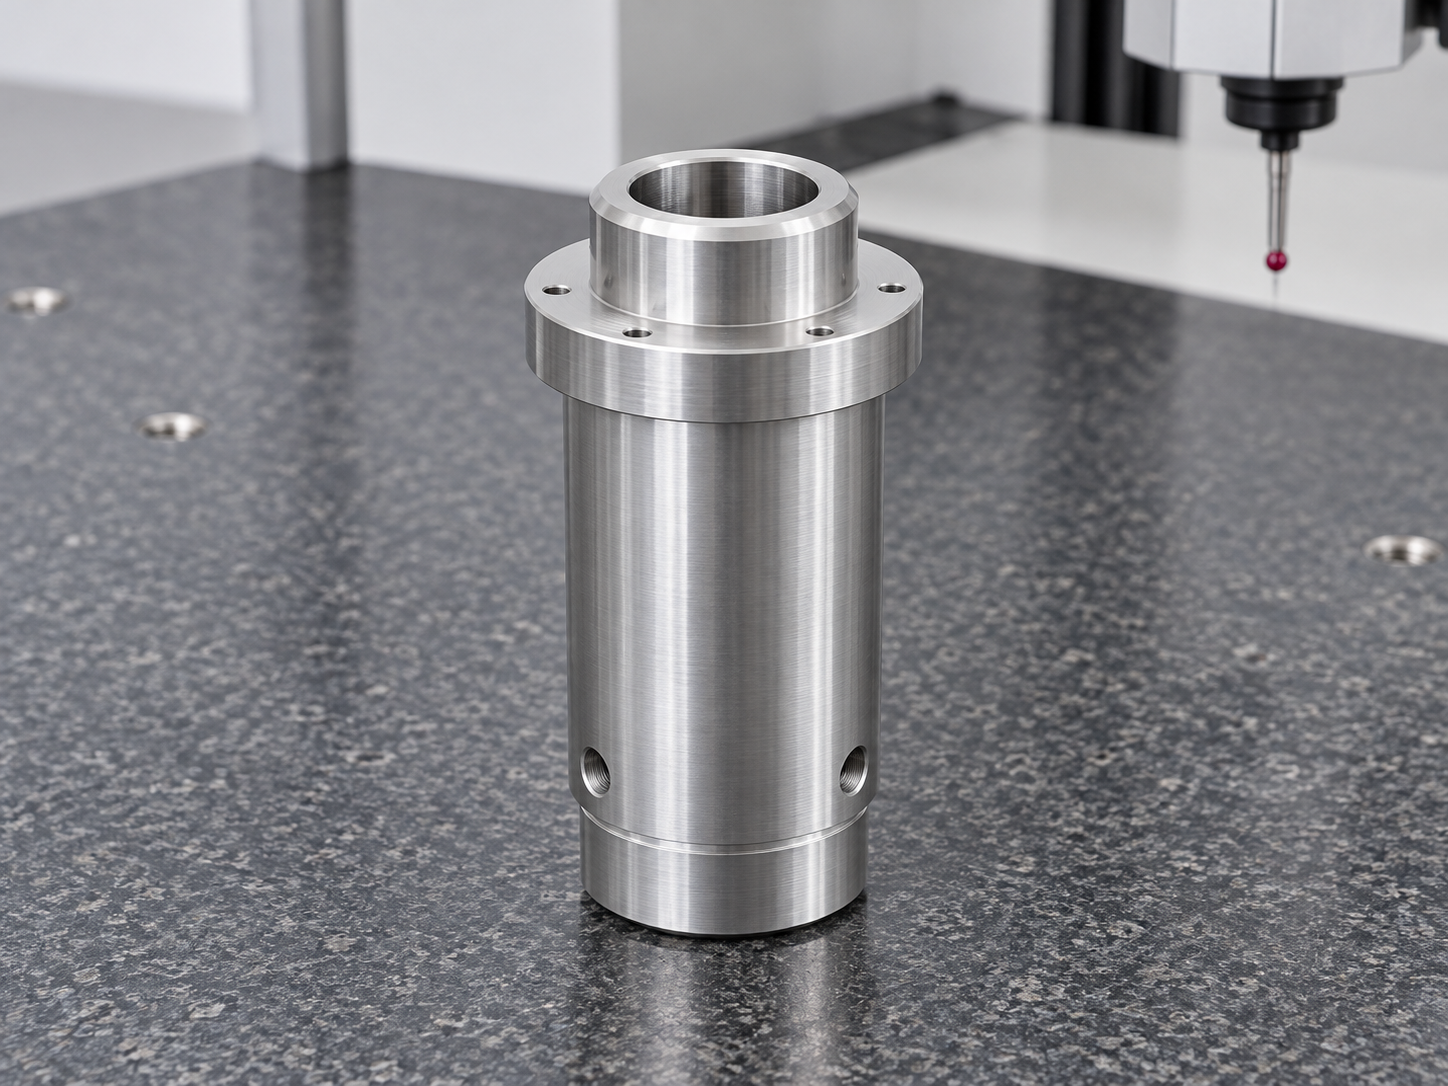
二、贯通孔与阶梯外圆协同车削
长筒体夹紧过重容易使内孔变形,悬伸过长又会增加振动。粗加工宜逐步建立端面、内孔和定位外圆,均匀安排余量,并结合壁厚选择夹持范围及辅助支撑。精加工尽可能保持内孔与关键外圆的关联,翻面后复核轴线和端面。镗削时关注排屑、刀杆刚性与孔深方向的尺寸变化,避免仅在孔口测得合格就忽略中部状态。台阶交界处的刀具圆角应满足配套件避让。
三、法兰孔和径向侧孔分序加工
法兰孔与径向孔方向不同,转序时需要明确轴向和角向定位。先保证主要回转特征稳定,再按夹具条件加工孔系,并控制钻削时的筒壁支撑。径向孔接近贯通内孔,出口毛刺可能隐藏在孔壁交界处;清除毛刺时应保护内孔表面,防止形成局部凹坑。不能只检查外侧孔口光滑,就忽略内部交叉边缘。对实际设计未规定的孔型和连接方式,不宜凭外观推定螺纹或紧固功能。
四、分段检测与调节状态验证
外径量具检查各段直径,内径量具按孔深分层测量,三坐标关联法兰端面、安装孔及多段轴线。检测时使用稳定而低应力的支撑,并记录关键位置的实际测量方向。侧孔与内孔交界处可结合适用的目视或内窥检查确认毛刺和残屑。试装重点观察配套件进入是否平顺、调节过程中有无局部卡点,以及紧固后是否改变轴线状态。功能验证条件应来自整机装配要求,不能仅凭手动滑动顺畅判断全部合格。
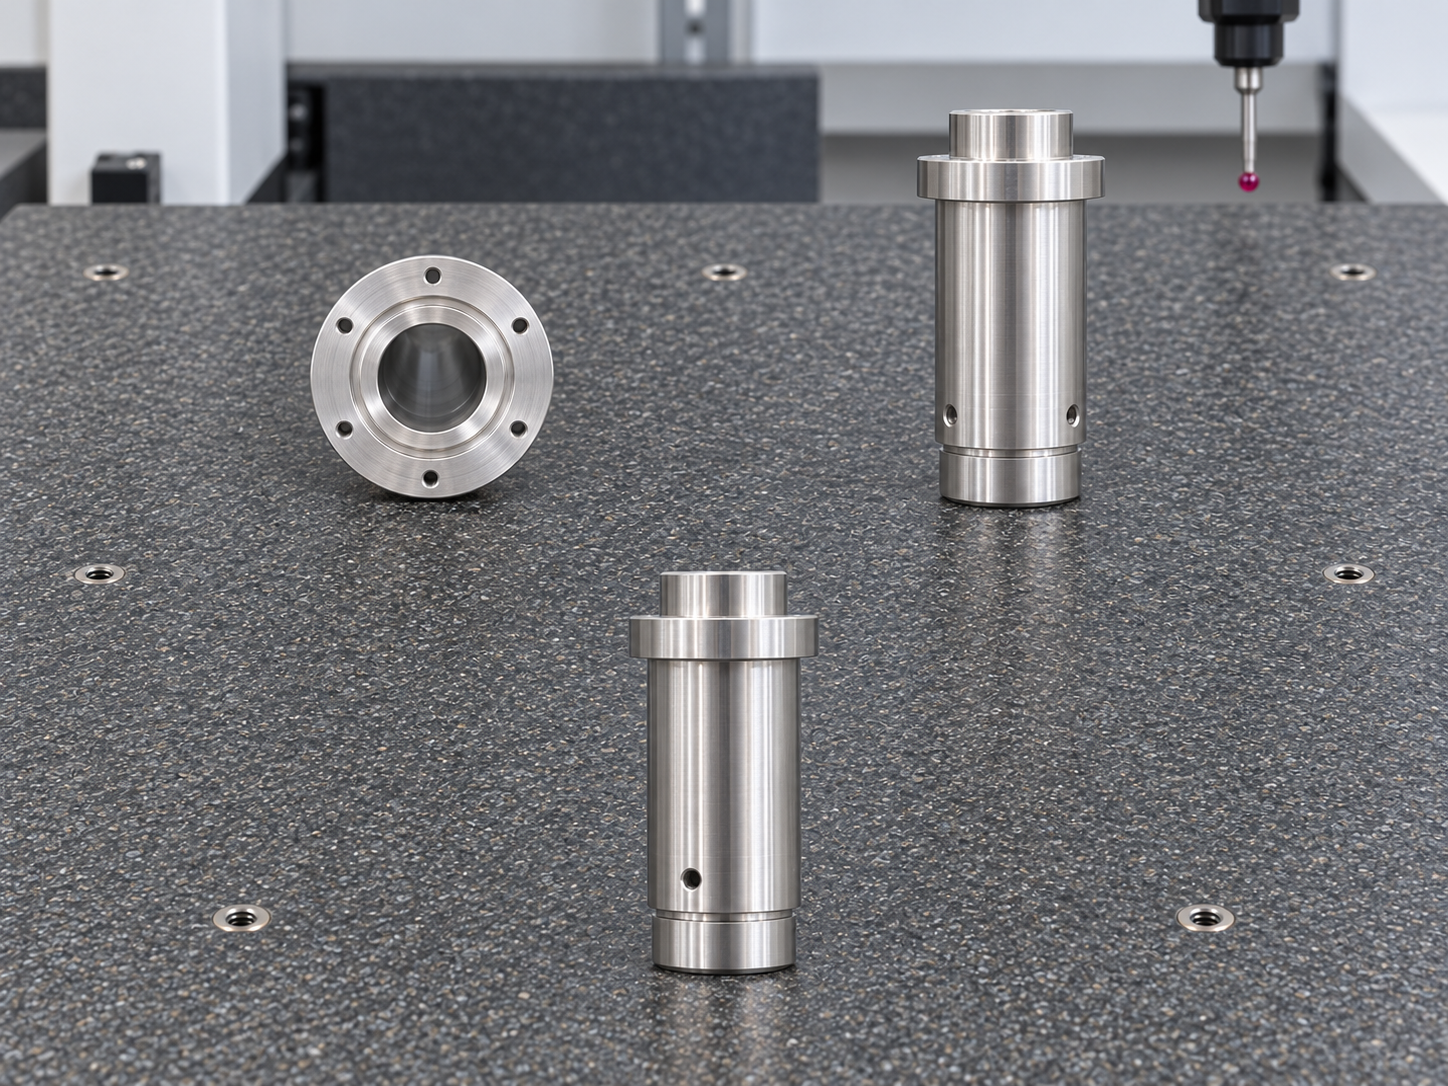
五、内腔清洁与批量过程控制
贯通内孔和侧孔容易形成清洁死角,应采用与材料及表面处理相容的方法,并在清洗后复查孔道。干燥和防护要避免残留物进入导向接触区,包装时分别保护法兰端面、短颈和下端定位段。批量加工记录夹紧方式、刀具伸出、补偿值及孔深测量结果,过程抽检重点关注孔径变化和内外圆关系。若存在后续处理,处理前后保留对应测量记录,防止仅依靠最终外观判断一致性。
阶梯调节套的稳定使用,需要几何关系、边缘质量和清洁状态同时受控。将车削基准、交叉孔去毛刺与分层检测形成闭环,能更有效地排查调节卡滞和重复装配偏差。实际制造仍需结合材料、完整公差和配套结构评审,首件验证通过后再确定适合的批量节拍。
常见问题 FAQ
1、贯通孔为什么要沿深度分段测量?
孔口尺寸不能代表整段内孔,分段检查可发现锥度、局部尺寸变化或加工变形。
2、内外圆同轴关系怎样保持?
尽量沿用统一回转基准加工,转序后复核找正,并在解除夹持后检查关键轴线关系。
3、径向孔最容易遗漏什么问题?
容易遗漏与内孔交界处的毛刺和残屑,需要采用能覆盖内部边缘的检查与清洁方法。
4、试装卡滞是否只与孔径有关?
不一定。还可能来自轴线偏差、局部毛刺、污染或紧固变形,应逐项排查。
5、如何提高小批量调节套一致性?
统一支撑、刀具和检测方法,保存首件及过程记录,并对清洁和包装设置固定检查项目。
有零件加工需求扫一扫,唐经理:17706216422