医疗耗材装配和检验工位常用定位座板把工件限定在重复的姿态。板件能装上,并不一定意味着每处位置都能顺利放料或取料:端部凸台略偏、避让位置残留毛刺,或者内侧局部轮廓偏高,都会影响配合。本案例以定位座板为对象,重点讨论端部安装关系和局部凹槽怎样共同纳入加工与复检。
一、零件结构:端孔与避让凹槽相邻
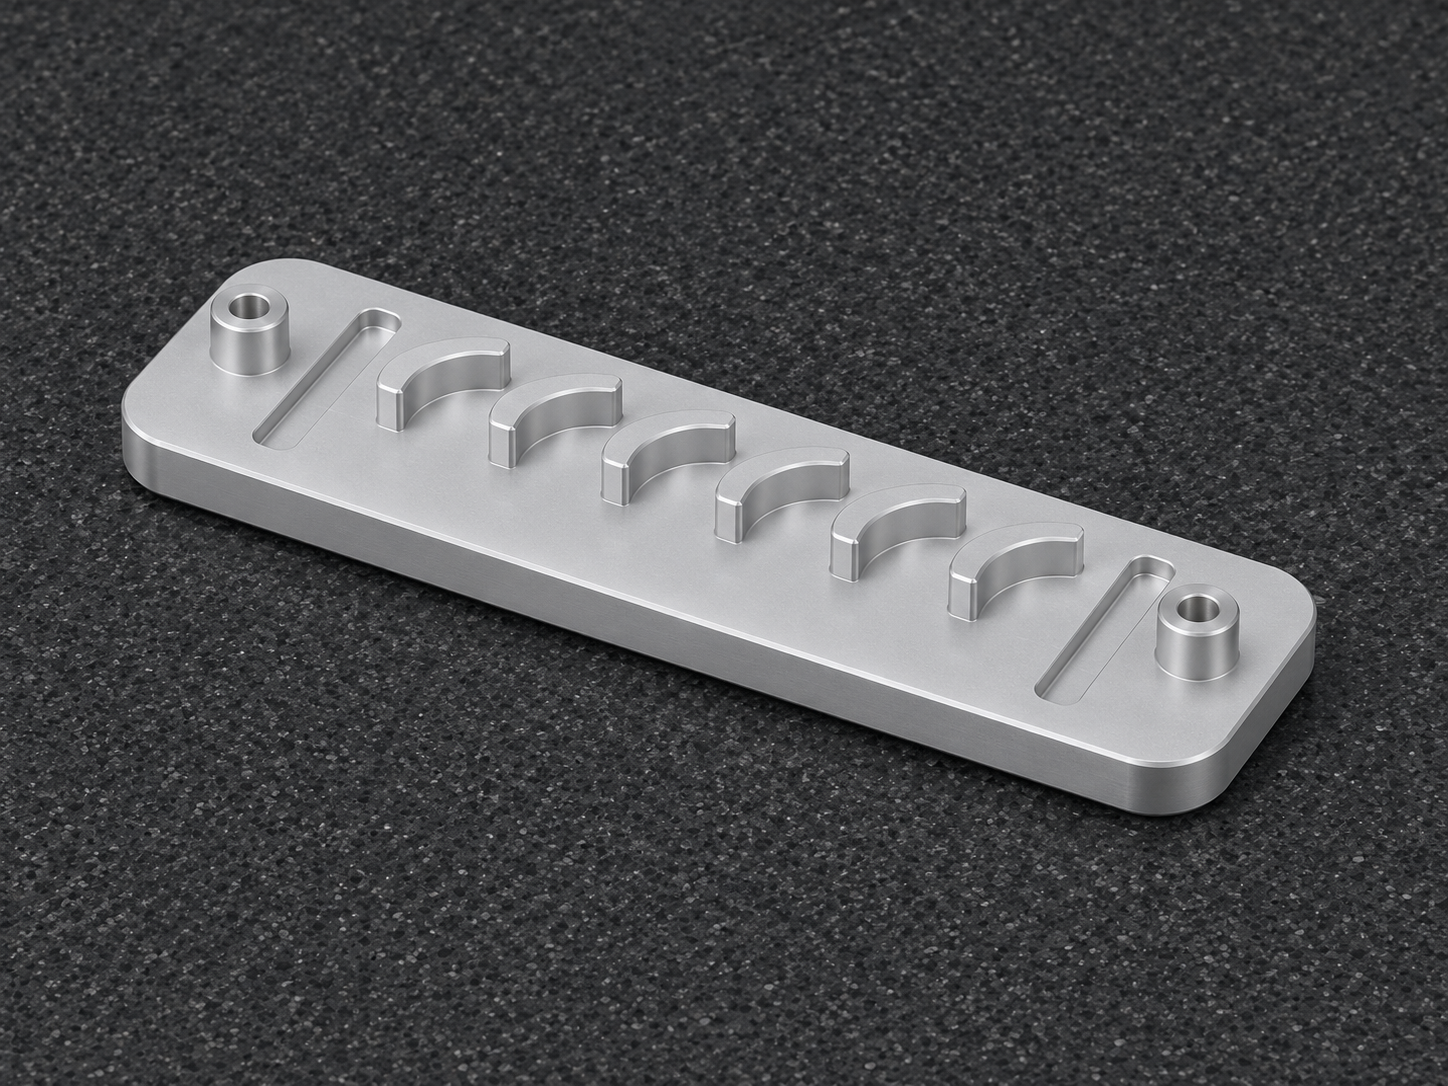
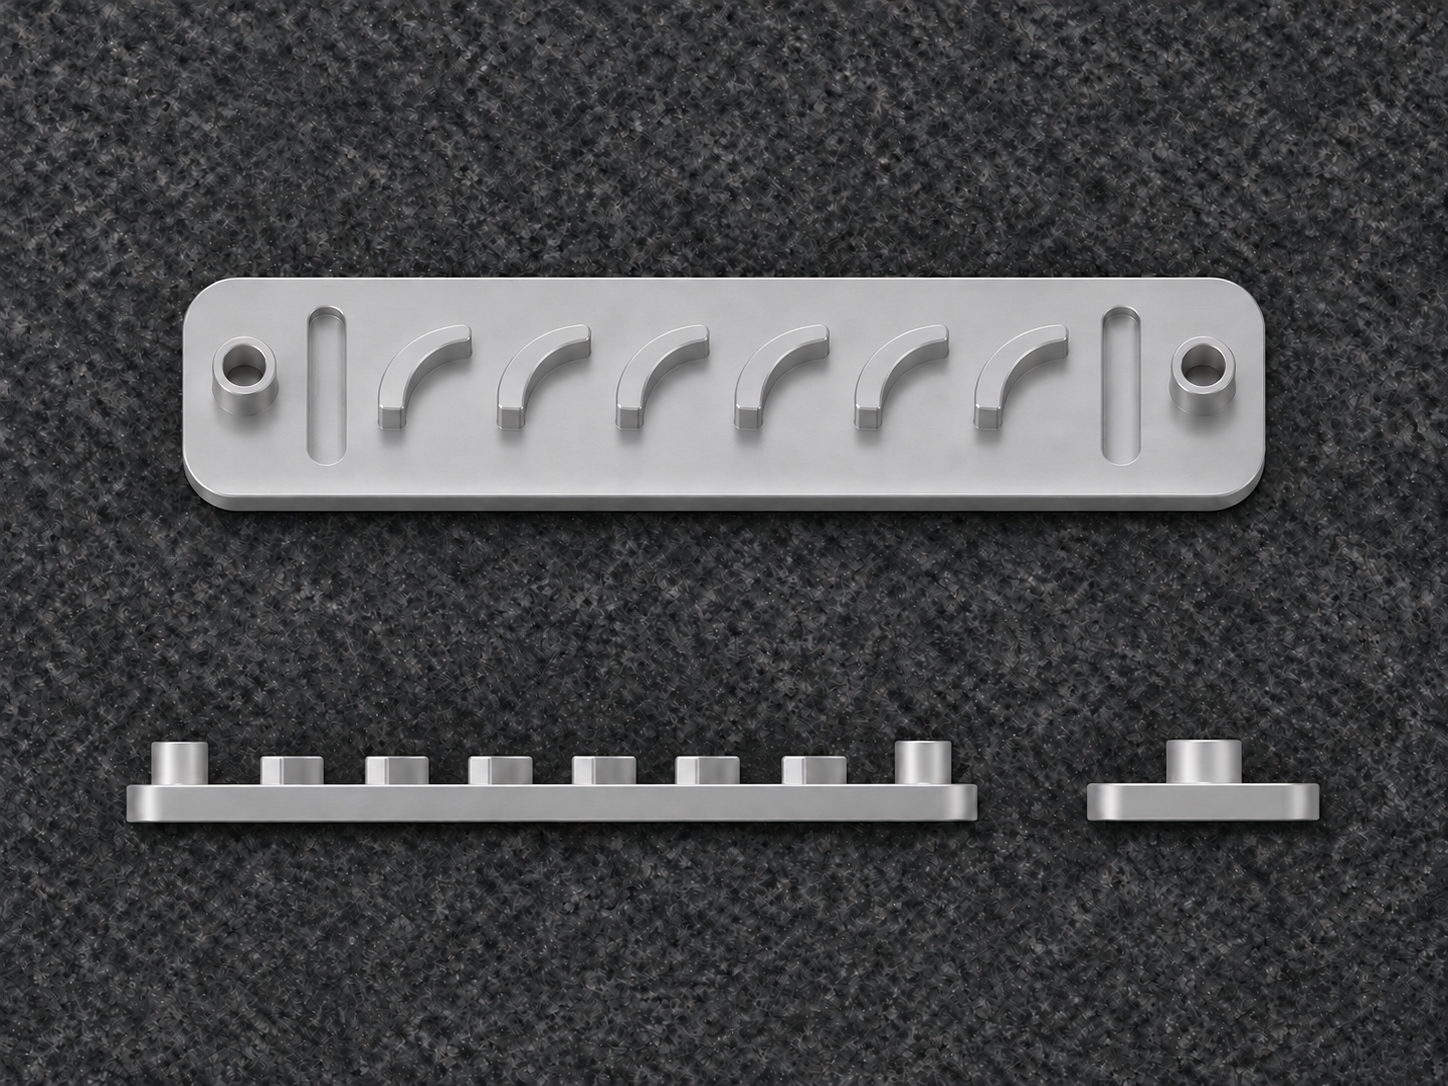
座板为四角圆弧过渡的狭长板件,中部是一列向上凸出的曲面支承,端部各有一个带孔的圆形凸台。端孔附近还设有短条形凹槽,槽并不贯穿整个工作面。端部安装件、凹槽周边和工位的配合关系应分别核对,避免把不承载的避让面当作高度基准,或把承担定位的面误作一般清根区。
二、加工难点:孔位合格也可能装配干涉
只看孔径,无法判断定位件装入后是否与槽壁、附近弧面发生干涉。两个孔应结合底面和长边评估位置关系,短槽要确认长度方向的起止位置与底部余量。对工位间的小凸起,应在编程阶段检查刀具有效刃长和退刀方向,特别是靠近凸起根部与槽壁的区域,防止被大刀具碰伤。
三、加工方案:孔、槽、轮廓分工控制
先加工底面和外形定位边,使翻面时有足够稳定的支承。工作面粗加工时保留凸台及支承轮廓余量,再按统一坐标精加工孔座和短槽,确认刀具能到达内角后完成局部过渡。孔加工要关注孔口与凸台上表面的交界,不让去毛刺改变接触边;槽底则避免频繁接刀形成突起,影响部件落位。
四、检查方案:先测基准,再检装配边界
首件先在自由状态复核底面及支承稳定性,再以统一坐标检查两端孔中心、凸台高度和局部槽的位置。凹槽探针进入受限时,可结合影像或深度量具,按装配方向复查边界。曲面支承宜检查多个分布点,并用实际配合件或对应检具验证放入和取出路径,避免只在最终落位点判断是否合格。
五、小批量复验:把异常落到具体工位
每件清洁后先观察端孔与短槽是否有翻边、磕碰和残留切屑,再按约定抽查工位高度。若出现一端能装、一端发紧,应先核对支承面是否稳定、孔座是否偏移,再排查凹槽净空,而不是直接加大槽宽。对周期生产件,保留夹具定位记录、换刀检查项和已确认的配合样件,便于复产时对照。
复装异常可用三个动作区分:先看座板能否在无外力时贴合,再检查定位件能否顺着预定方向进入孔座,最后观察配合件经过短槽附近时的间隙。若只在进入或退出途中接触,应把干涉点标在对应轮廓上,核对是倒角不足还是槽的起止位置偏移。样件确认后,把装配方向、配合位置和受检边界写进检验记录,减少换班或复产时依赖口头判断的情况。
莱图加评估此类座板时,会把孔、槽及支承面作为同一套装配关系检查。若有装配顺序、避让方向或特别关注的接触位置,建议与图纸一并提供。
常见问题 FAQ
1、端部凹槽的位置为什么要与孔一起测?
装入后的零件由孔座确定姿态,槽的位置决定附近有多少避让空间。分开单测时可能漏掉相对偏差。
2、孔口可以统一做较大的倒角吗?
不宜直接统一。若孔口附近承担定位或接触,过大倒角会减少有效边界,应先确认允许范围。
3、工作面上的曲面怎样核对?
测量可选取弧顶、侧翼和过渡区多个位置;对触针不可达处,再用约定的补充方法或配合件检验。
4、槽底的刀纹都需要抛光去除吗?
应按功能和表面要求判定。优先修正会影响净空的凸起或残留,不宜用抛光改动轮廓。
5、小批复产要重新做首件吗?
换批、换夹具或重要刀具调整后,建议按已确认的方案复核首件关键特征,再转入连续加工。
有零件加工需求扫一扫,唐经理:17706216422